


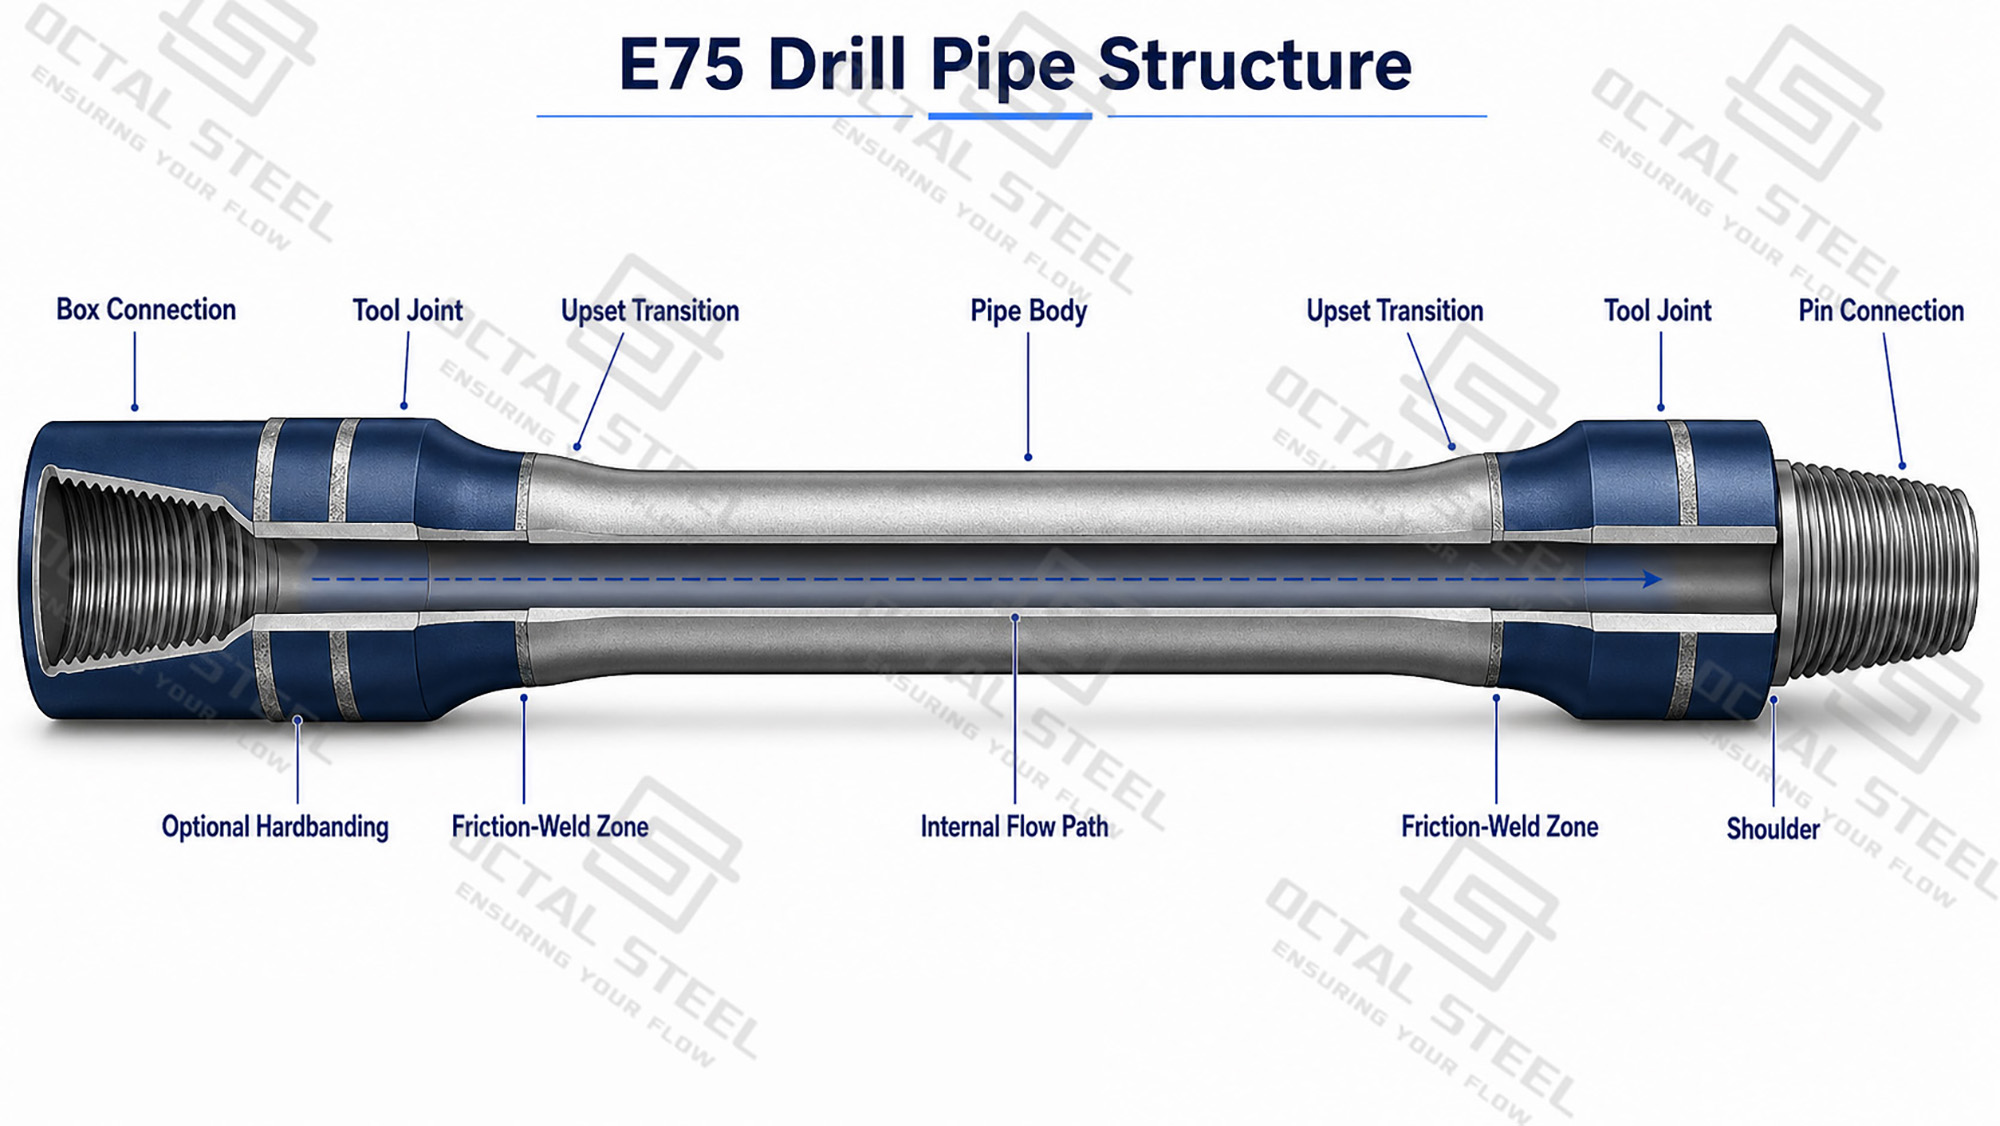
E75 borrrör används i roterande borrsträngar för att överföra vridmoment, stödja axiell belastning och cirkulera borrvätska genom det inre hålet. Den är tillverkad av en sömlös, värmebehandlad rörkropp med förtjockade ändar och friktionssvetsade tapp- och lådverktygsfogar. Enligt API 5DP har rörkroppen Klass E ett specificerat sträckgränsområde på 75-105 ksi (517-724 MPa) och en minsta draghållfasthet på 100 ksi (689 MPa). Dessa värden identifierar rörkroppens kvalitet, men den färdiga fogens kapacitet måste fortfarande verifieras mot rörstorleken, väggtjockleken (T), verktygsfogens geometri, anslutningen och kvarvarande väggskick.
E75 borrrörsstandarder
| Regel | Applicering på borrrör E75 |
|---|---|
| API Spec 5DP, 2nd Edition, inklusive tillägg 1 och aktuella errata | Tillverkning, dimensioner, materialkrav, provning, märkning och teknisk leverans av färdigt borrör |
| ISO 11961:2018 med tillägg 1:2020 | Internationella leveranstekniska villkor för stålborrrör med förtjockade karossändar och svetsade verktygsfogar |
| API Spec 7-2 / ISO 10424-2 | Gängning och kalibrering av anslutningar för roterande axelverktyg |
| 7G RP API | Borrsträngsdesignberäkningar, prestandaegenskaper och driftsgränser |
| ISO 15156/NACE MR0175, där specificerat | Genomgång av material för borrutrustning utsatt för vätskor som innehåller H2S |
Dessa standarder definierar grunden för tillverkning, anslutning, inspektion och teknisk leverans av E75-borrrör. Den slutliga inköpsspecifikationen måste dock bekräfta rörkroppens storlek, nominell vikt, förtjockningstyp, verktygsfogdimensioner, anslutning, PSL och projektspecifika inspektionskrav. För en mer detaljerad sammanfattning av API 5DP-kvaliteter, dimensioner, mekaniska egenskaper och acceptansdata, ladda ner den tekniska referensen nedan.
Ladda ner: API Spec 5DP Drillpipe Data Reference
E75 Borrrör Specifikationer
| specifikationsobjekt | Tillgängligt sortiment eller krav |
|---|---|
| Produktstandard | API Spec 5DP; ISO 11961 |
| Rörkroppskvalitet | E75 |
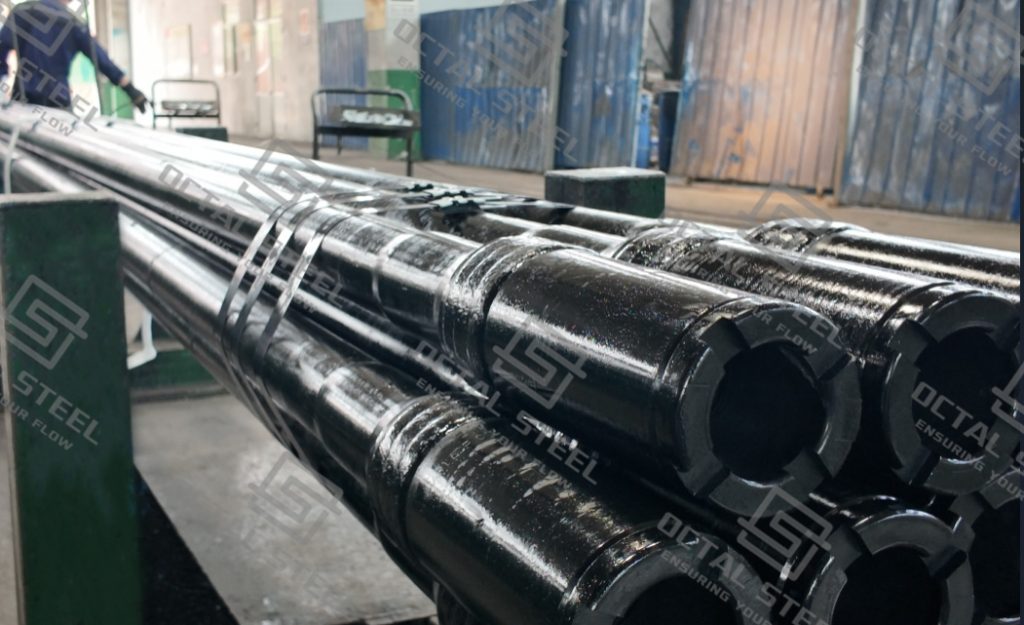
| Konstruktion | Värmebehandlad sömlös rörkropp, med förtjockade ändar och friktionssvetsade hulling- och lådverktygsfogar |
| OD på rörkroppen | 2-3/8 till 6-5/8 tum / 60,3 till 168,3 mm |
| Nominell vikt | Vald baserat på rörets OD och kroppskonfiguration per API 5DP |
| Väggtjocklek (T) | Väljs efter nominell vikt och erforderlig kapacitet för rörkroppen |
| Typ av förtjockning | IU, EU eller IEU |
| Verktygsunion | Svetsad tång och låda; Minsta OD och ID bekräftas av godkänt datablad |
| Anslutningsalternativ | NC26, NC31, NC38, NC40, NC46, NC50, 5-1/2 FH, 6-5/8 FH eller anslutning specificerad av projektet |
| Längdintervall | R1: 18-22 fot; R2: 27-31 fot; R3: 38–45 fot |
| Produktspecifikationsnivå | PSL-1, PSL-2 eller PSL-3, enligt inköpsordern |
| Valfria funktioner | Hårdband för verktygsfog, invändig beläggning och gängskydd |
| Besiktningsdokument | MTC, mekanisk testrapport, svetszon NDT, dimensionsrapport, gängkalibreringspost och packlista spårbarhet |
Områdena ovan beskriver de tillgängliga konfigurationsvariablerna snarare än fasta kombinationer. Rör-OD, nominell vikt, förtjockningstyp, verktygsskarv OD/ID och anslutning är beroende av varandra, så slutmåtten måste överensstämma med det godkända produktdatabladet. De visade anslutningsalternativen är därför referenser och tilldelas inte automatiskt alla rörstorlekar.
Ladda ner: E75 Drilling Pipe Specifikation och urvalsguide
Mekaniska egenskaper hos E75-borrrör
| Egendom | API 5DP klass E75 krav | Kontroll |
|---|---|---|
| Minsta elasticitetsgräns | 75 ksi / 517 MPa | Dragrapport kopplad till rörkroppsgjutning och värmebehandlingssats |
| Maximal elasticitetsgräns | 105 ksi / 724 MPa | Resultatet måste ligga inom motståndsfönstret för grad E |
| Minsta draghållfasthet | 100 ksi / 689 MPa | Verifierad från det identifierade dragprovet |
| Minsta förlängning | Beräknat från arean av provbiten enligt API 5DP | Rapporteras med provrörets mått |
| Klass E Match | Högst 0,030 % | Gjutningsanalys på MTC |
| E-klass svavel | Högst 0,020 % | Gjutningsanalys på MTC |
Dessa mekaniska egenskaper hos E75-borrröret gäller rörkroppen. Verktygsfogen, friktionssvetszonen, anslutningen och hela borrsträngen utvärderas separat, eftersom varje sektion har sina egna dimensioner, materialtillstånd och lastkapacitet.
Den specificerade sträckgränsen för E75-borrröret är ett materialacceptansintervall, inte en direkt krokbelastning eller överspänningsklass. Den tillgängliga dragkapaciteten varierar med rörkroppens tvärsnittsarea, väggförlust, kombinerat vridmoment och designfaktorn som används i borrprogrammet. I vissa konfigurationer blir kopplingen eller verktygsfogen den avgörande sektionen innan rörkroppen når sin elastiska gräns. För borrprogram som kräver ett annat hållfasthetsintervall, se vår API 5DP-borrrörsvalsguide, som jämför E75, X95, G105 och S135.
Klass E definieras av dess mekaniska prestanda och specificerade kemiska gränser, och inte av ett fast legeringsrecept. Kol, mangan, krom och molybden kan variera beroende på godkänd ståltillverkningsrutt, medan faktiska gjutningsanalyser och dragresultat rapporteras i MTC. API 5DP-standarden begränsar fosfor till högst 0,030 % och svavel till högst 0,020 % för klass E; Hårdhetsgränsen som gäller för svetszoner av graderna E, X, G och S är 37 HRC.
E75 Borrrörslängd och ändkonfiguration
Färdigt borrrör E75 kan levereras i följande längdområden:
| Längdintervall | Färdig foglängd |
|---|---|
| R1 | 18–22 fot |
| R2 | 27–30 fot |
| R3 | 38–45 fot |
R2-serien är mest eftertraktad för vanliga landborrsträngar, medan R1 kan rymma kompakta överarbetningsriggar och R3 kan minska antalet anslutningar i utvalda borrprogram. Slutlig packningslängd och tolerans ska anges i inköpsspecifikationen.
Verktygsförtjockning och skarvning bör tas upp som en del av rördesignen:
• IU—Intern störning: Förtjockningen är huvudsakligen riktad inåt och minskar ändhålet.
• EU— yttre förtjockning (External Upset): förtjockningen riktas huvudsakligen utåt och behåller mer inre fritt utrymme.
• IEU—Intern-Extern störning: Material läggs till på båda sidor för att skapa den nödvändiga svetssektionen och övergången.
En större OD på verktygsleden kan förbättra anslutningssektionen, men minskar det ringformiga spelet. En lägre verktygsled-ID kan öka hydraulisk tryckförlust eller begränsa stigningsmätarens stigning. Ingen av dessa två dimensioner bör modifieras oberoende av varandra utan att se över anslutningskapaciteten och vridhållfasthetsförhållandet för borrröret.
E75 Tillverkning och inspektion av borrrör
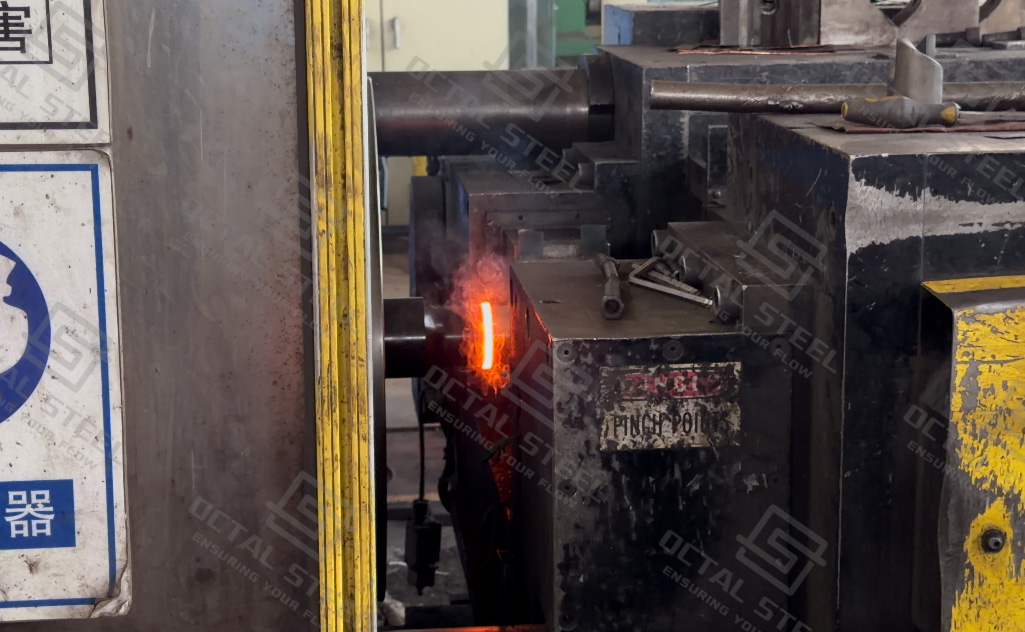
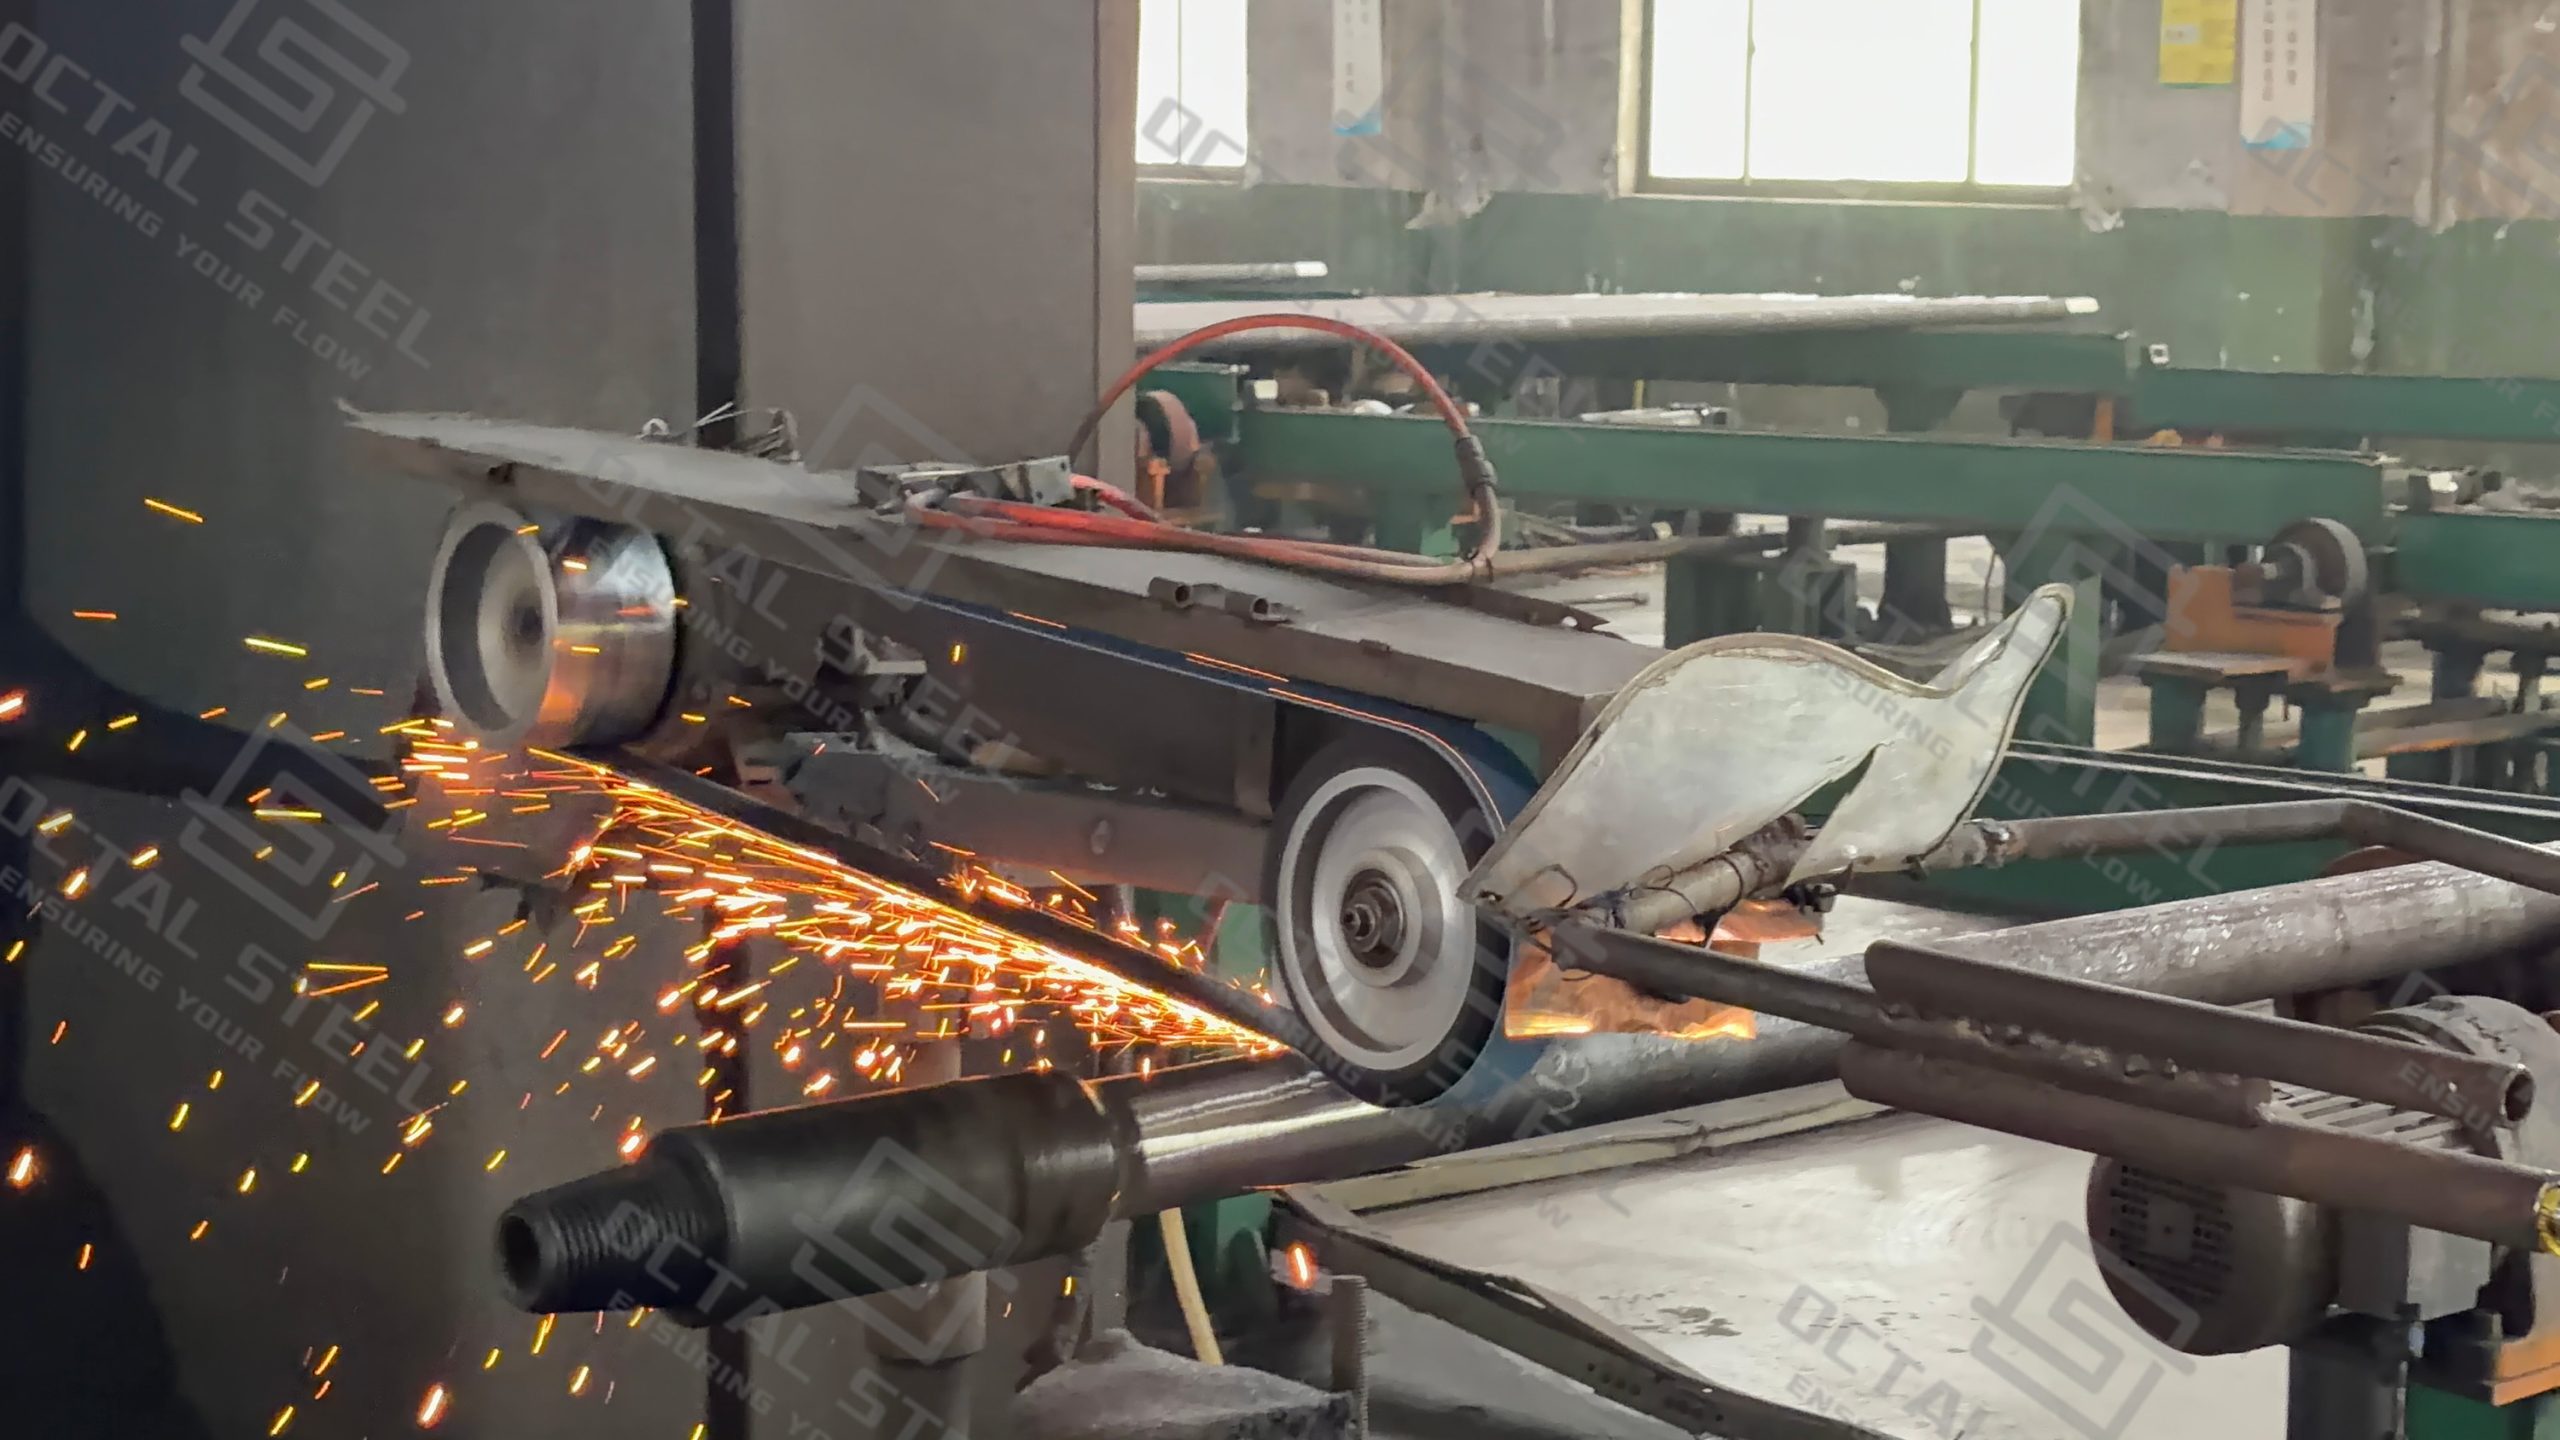
E75 borrrör tillverkas med en kontrollerad sekvens:
Sömlös rörkropp â†' ändförtjockning â†' värmebehandling längs hela längden â†' mekanisk provning â†' verktygsfogtillverkning â†' friktionssvetsning â†' svetsbehandling och gradning â†' SLUT â†' bearbetning och kalibrering av anslutningen â†
Det viktiga är inte antalet produktionssteg utan att journalerna förblir kopplade från råvaran till den färdiga fogen.
| kontrollstation | Vad är verifierat | Bevis på frigivning |
|---|---|---|
| rörkropp | OD, väggtjocklek (T), rakhet och mekaniska resultat av E-kvalitet | MTC och dragrapport |
| Förtjockning övergång | Invändig profil, yttre form, inriktning och ytskick | Dimensionell förtjockningsrapport |
| Verktygsunion | Materialidentitet, OD, ID, hårdhet och anslutning | Inspektionsprotokoll för verktygsfog |
| Friktionssvetsning | Uppriktning, gradning, svetsprofil, hårdhet och NDT-acceptans | Svetssatsrapport |
| Spike och låda | Gängprofil, skuldertillstånd och kalibreringsresultat | API 7-2 Kalibreringsrapport |
| slutmöte | Längd, stigningsdiameter, markering, skydd och kopplingsidentifiering | Slutbesiktning och packlista |
Det nuvarande tillägget till API 5DP kräver verifiering av väggtjockleken längs rörkroppen och en dokumenterad metod för områden som inte täcks av automatiserad inspektion, särskilt nära förtjockningsövergången. För svetszoner av klass E kan ingen ythårdhet överstiga 37 HRC.
Spårbarhetskedjan för den färdiga produkten måste förbli kontinuerlig:
Rörmärkning â†' gjutning av rörkropp â†' värmebehandlingssats â†' mekanisk provning â†' gjutning av verktygsfog â†' svetssats â†' SLUT av svetszon â†' gängkalibrering â†' packlista
E75 Borrrörsapplikationer
Grunda brunnsborrning med en kort sträng
Under ledningsrör och ytbrunnsborrning är den upphängda borrsträngen fortfarande relativt kort och det uppbyggda friktionsmotståndet begränsat. E75-rör kan övervägas när den beräknade krokbelastningen, slamvikten, vridmomentet och erforderligt överdrag förblir inom kapaciteten för den valda rörkroppsstorleken och anslutningen.
Granskningen måste ändå ta hänsyn till vibrationer i stora hål, intermittent slag och slitage på verktygsfogarna. En kort sträng eliminerar inte behovet av att kontrollera anslutningsmoment eller hydrauliskt spel.
Vertikal mellan i god tid före början av avvikelsen
I ett nästan vertikalt mellanspann är lyftlasten, sänklasten och vridmomentet vanligtvis lättare att kontrollera än i ett långt intervall av konstruktion och underhåll av vinkeln. E75-slang kan vara lämplig när borrmönstret bibehåller tillräcklig spänning och överspänningsmarginal.
När strängen upprepade gånger börjar passera genom en brant riktningsändring (dogleg), blir trötthet i förtjockningsövergången, friktionssvetsning och anslutning mer relevant. Betygsvalet bör då inkludera antalet rotationer och svårighetsgraden av dogleg, och inte bara det uppmätta djupet.
Borrning av höljesko eller cementplugg
E75 borrrör kan användas för att borra flytande rigg, höljesko eller cementplugg under borrkronans vikt och kontrollerat roterande vridmoment. Innan du startar bör anslutningen och överspänningsmöjligheten kontrolleras mot risken för borrskärning, klippuppbyggnad och tillfällig fastklämning.
Upprepad blockering med högt vridmoment, aggressiv omvänd brotschning eller långvarig fräsning kan placera operationen utanför den ursprungliga lastbasen för E75-röret, även om borrhålet förblir nästan vertikalt.
Väl reparera, tvätta och städa
En mindre E75-sträng kan användas för cirkulation, nedspolning, kalkavskiljning och kontrollerad rengöring när vätskeprogrammet, dragbelastning och rotationskrav är kända.
Tungt redskapsfiske, upprepat skakande, högt överdrag eller aggressiv fräsning bör inte automatiskt använda samma sträng. Dessa operationer kräver en separat kombinerad belastningsgranskning och kan garantera en annan kvalitet, väggsektion eller anslutning.
Korta omvägar och låga krökningspartier
E75-slangen kan även användas på kort växel eller tangent med låg vinkel där vridmoment och friktion förblir måttliga. Den kritiska kontrollen är antalet varv genom det krökta intervallet. En rörkropp kan förbli under sin statiska elastiska gräns medan förtjockningen eller anslutningen ackumulerar utmattningsskador på grund av upprepad böjning.
Dessa exempel visar varför E75-rör inte bara bör beskrivas som en "grund brunnskvalitet". Dess lämplighet beror på den faktiska lastvägen, borrhålsprofilen och borrsträngskonfigurationen.
Varför välja GNEE-borrrör
GNEE behandlar inte E75-borrrör som en produkt som definieras enbart av dess kvalitet. Varje beställning kontrolleras som en komplett uppsättning, inklusive rörkroppens OD, nominell vikt, väggtjocklek, förtjockningstyp, verktygsfogens OD och ID, anslutning, längdområde, hårdbeläggning, invändig beläggning och inspektionsnivå. Detta hjälper till att undvika vanliga specifikationsproblem som begränsat inre spelrum, inkompatibla anslutningar eller verktygsfogdimensioner som inte passar den avsedda borrsträngen.
Under produktion och slutlig frigivning förblir rörkroppsgjutning, verktygsfoggjutning, friktionssvetssats, mekaniska testresultat, svetszonsinspektion och gängkalibreringsposter kopplade till de färdiga fogarna. Märkning, trådskydd, buntidentifiering och packlistinformation verifieras mot inköpsordern före leverans. Vid behov kan tredjepartsinspektion, ytterligare NDT eller projektspecifik dokumentation införlivas i den överenskomna inspektionsplanen.
Gratis offert
Vanliga frågor
1. Kan E75 borrrör blandas med X95 eller G105 i samma sträng?
Ja, så länge som anslutningar, verktygsfogdimensioner, inre spel och monteringskrav är kompatibla. Driftgränsen för den blandade strängen bör baseras på dess svagaste sektion, antingen av rörkroppen eller av anslutningen.
2. Hur ska PSL-1, PSL-2 eller PSL-3 väljas?
PSL-1 är den grundläggande leveransnivån enligt ISO 11961. PSL-2 och PSL-3 lägger till ytterligare tekniska krav och måste specificeras när borrprogrammet, kundens QA-plan eller inspektionsmyndigheten kräver utökad verifiering.
3. Används samma anslutning automatiskt för alla storlekar av E75-borrrör?
Nej. Rörets OD bestämmer inte automatiskt anslutningen. Den valda anslutningen ska verifieras tillsammans med verktygsskarvens OD, minsta ID, förtjockningsgeometri, vridmomentkrav och borrsträngsutrustningen den passar ihop med.
4. Bör den härdade beläggningen och den invändiga beläggningen specificeras för E75-borrrör?
De är valfria och måste anpassas till driftsmiljön. Härdad beläggning beaktas när slitage på verktygsfogar kräver kontroll, medan invändig beläggning kan väljas för att skydda hålet och minska försämring av den inre ytan. Material, plats och acceptanskriterier måste anges i inköpsspecifikationen.
5. Hur ska använt E75-borrrör utvärderas innan återanvändning?
Använt borrör bör inspekteras med avseende på kvarvarande väggtjocklek, förekomst av sprickor, anslutningsskador, slitage på verktygsfog, rakhet och graderingstillstånd. Godkännandet bör följa en överenskommen procedur för inspektion av förbrukade strängar, såsom API RP 7G-2, snarare än baserat enbart på drifthistorik eller visuellt utseende.

Populära Taggar: e75 api 5dp borrrör: specifikationer och leverans, leverantör, anpassad, grossist, billig, rabatt, prislista, lågt pris, i lager, gratisprov


