


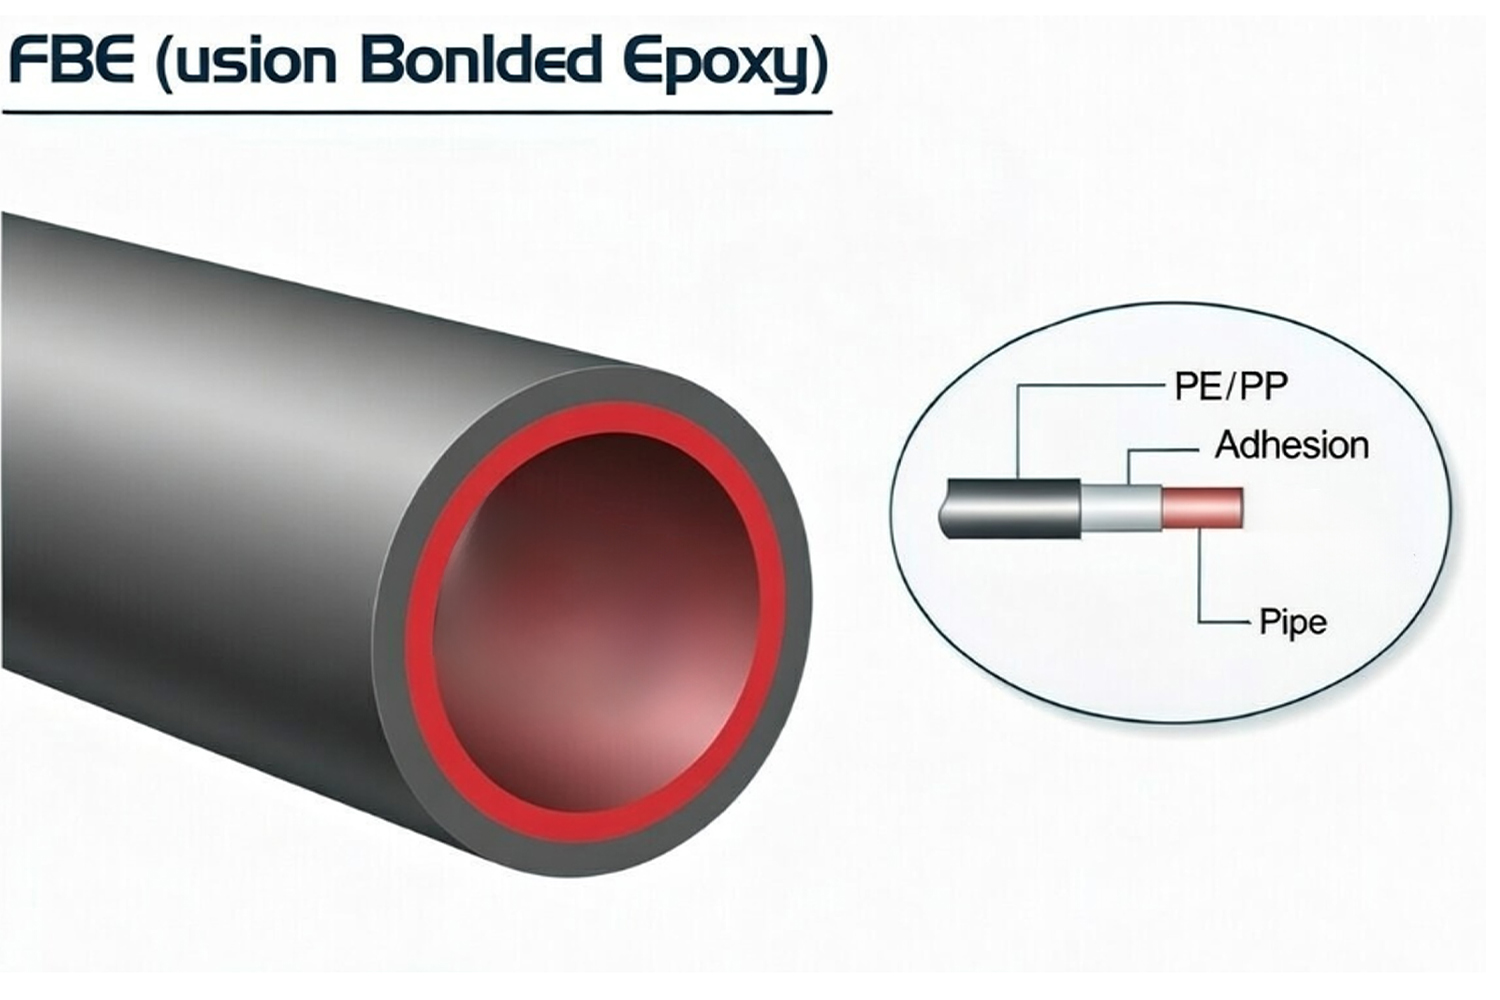
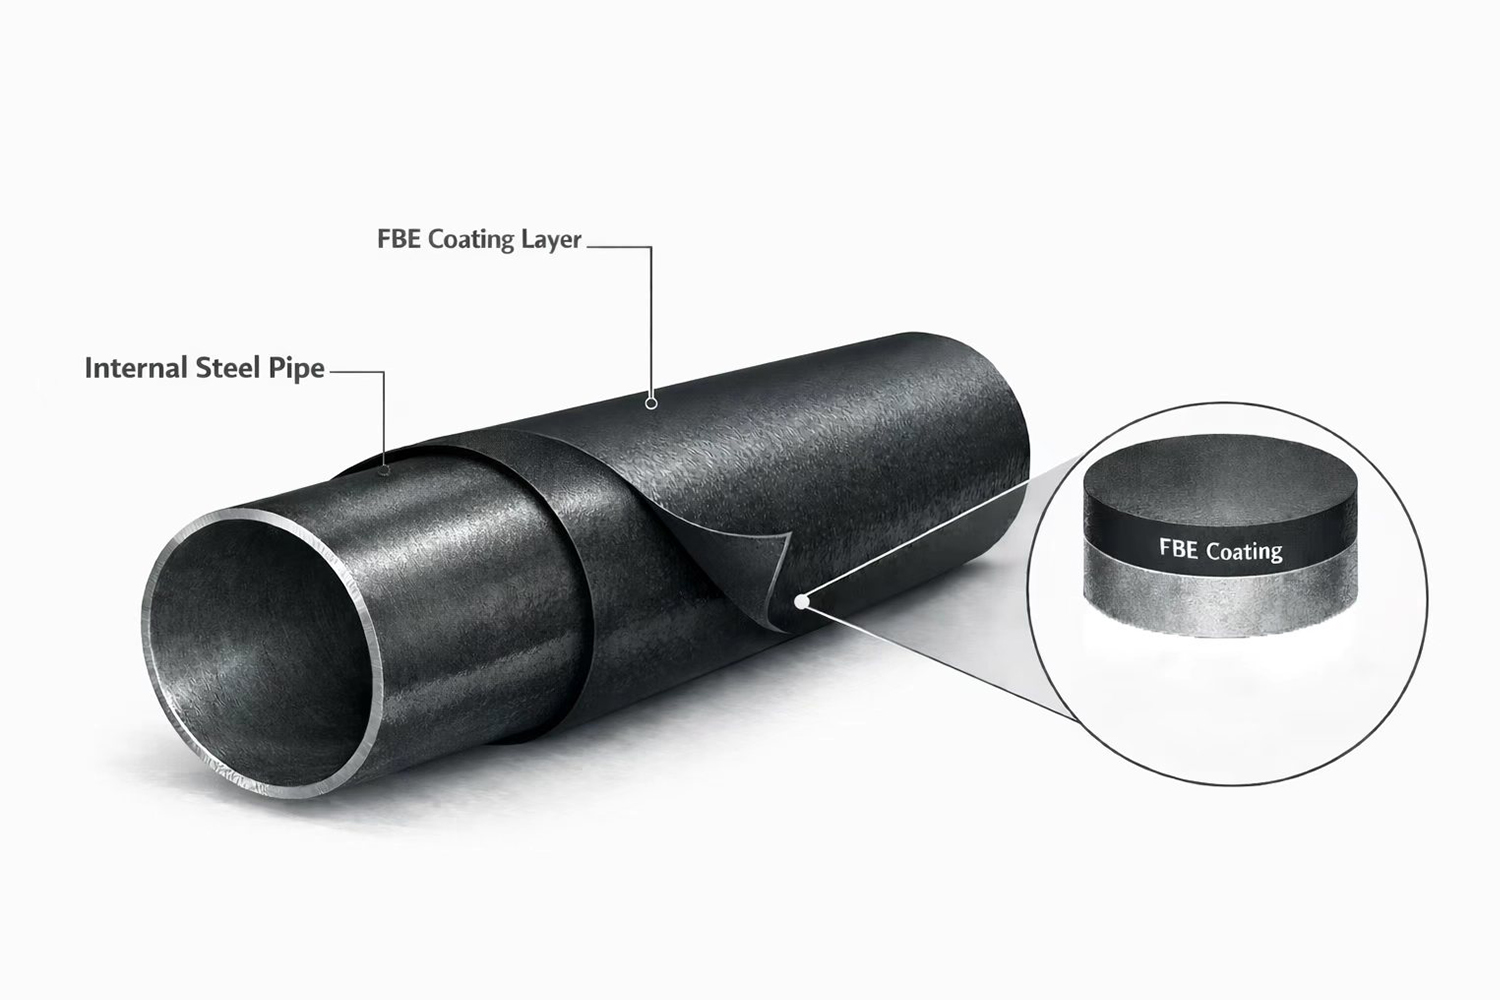
FBE-belagda rör är kol- eller låglegerade stålrör, sömlösa eller svetsade, skyddade av en fabrikstillämpad härdplast epoxipulverbeläggning. Stålsubstratet kan tillverkas genom sömlösa, HFW/ERW, LSAW eller SSAW processer enligt API 5L, ASTM, EN eller projektspecifika krav för ledningsrör, medan FBE-systemet specificeras separat baserat på driftstemperatur, nedgravnings- eller nedsänkningsförhållanden, installationsmetod och exponering för mekanisk skada. Under produktionen avfettas rörytan, blästras med slipmedel till erforderlig renhet och förankringsprofil, värms upp inom det kvalificerade pulverappliceringsfönstret och sprutas elektrostatiskt med epoxipulver. Pulvret smälter vid kontakt med det heta stålet, väter blästringsprofilen, gelar och tvärbinder kemiskt och bildar en kontinuerlig värmestabil film som fäster direkt på underlaget.
Denna bundna beläggning begränsar kontakten mellan stålet och jordfuktighet, grundvatten, lösta salter och andra frätande ämnen, och används vanligtvis tillsammans med ett korrekt designat katodiskt skyddssystem för nedgrävda eller nedsänkta olje- och gasledningar. Termen FBE beskriver endast det skyddande beläggningssystemet; Den definierar inte stålkvalitet, tillverkningsväg, väggtjocklek, designtryck eller mekaniska egenskaper för basröret.
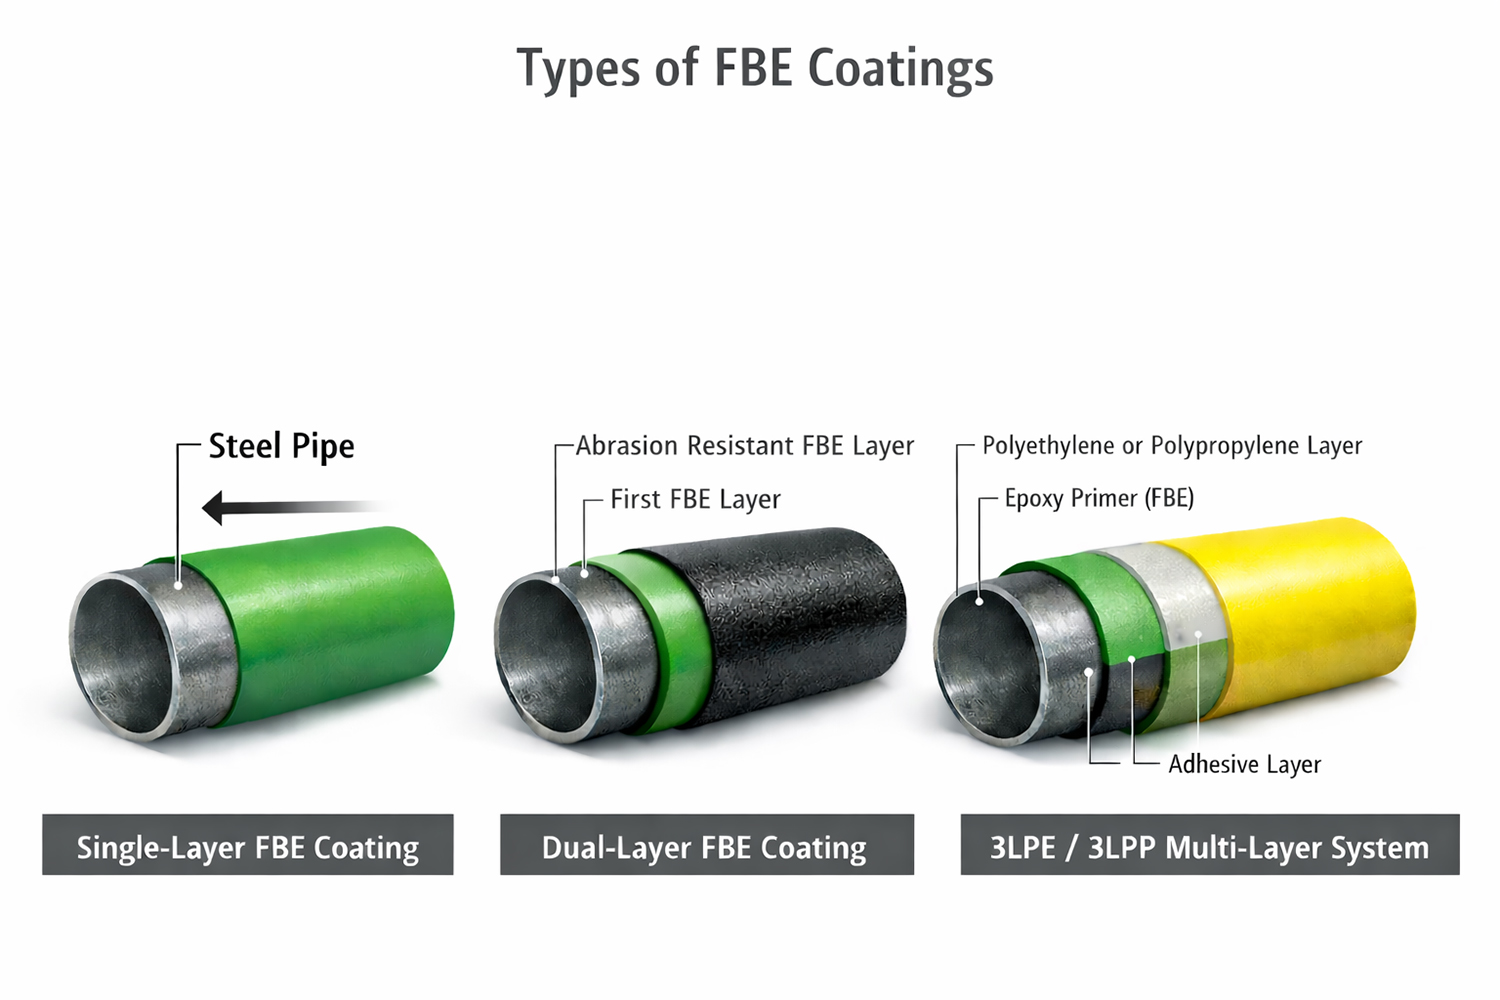
Beroende på driftstemperatur, installationsmetod och exponering för mekanisk skada kan ett FBE-belagt rör använda:
- Enskikts yttre FBE;
- Dubbelt lager FBE med ett nötningsbeständigt yttre lager;
- FBE som en korrosionsskyddsprimer i ett 3LPE- eller 3LPP-system;
- FBE innerfoder när så krävs av servicemediet och tillämplig vatten- eller processledningsstandard.
Exteriör och interiör FBE-system måste specificeras separat. Ett pulver som är kvalificerat för utvändig nedgrävd rörledning är inte automatiskt lämpligt för dricksvatten, produktionsvatten, kemikalier, högtemperaturinteriörservice eller flödesförbättringsfunktioner.
Typiska applikationer
FBE-beläggning används där korrosionsskyddet måste hållas mätbart genom kontrollerad ytförberedelse, applicering av beläggning, DFT-inspektion, semesterdetektering, reparation och spårbara utsläppsregister.
Olje- och gasrörledningar: FBE yttre beläggning appliceras på nedgrävda eller nedsänkta transportledningar, uppsamlingsledningar och flödesledningar. Beläggningen isolerar stålet från våt jord, grundvatten och löst jonisk förorening, vilket bibehåller kompatibiliteten med katodiskt skydd. Urvalet bör beakta driftstemperatur, markens tillstånd, rördeformation, fältfogdesign, återfyllningskvalitet och förväntad hanteringsbelastning under transport, utläggning och dikning.
Enkelskikts FBE är lämplig när installationsskador är kontrollerade. Dubbellager eller nötningsbeständig FBE kan specificeras för motorvägskorsningar, flodkorsningar, horisontell riktningsborrning (HDD) och andra spännvidder som utsätts för ökad stöt, skrapning eller dragskador.
Vatten- och sanitetsrör: FBE-beläggning och foder kan appliceras på stålvattenrör och kopplingar i enlighet med AWWA C213 och projektkrav. Den yttre beläggningen skyddar nedgrävt stål mot korrosion på marksidan, medan en invändig beläggning måste vara specifikt kvalificerad för transporterat vatten eller avloppsvatten.
För dricksvattenservice måste specifikationen identifiera det erforderliga sanitära godkännandet för dricksvatten, härdningsvillkor, tillåtna utdragningsgränser, diskontinuitetstestmetod, krav på renhet och behandling av svetsändar, flänsar och fältförband.
Beslag och ventiler: FBE kan appliceras på böjar, T-stycken, reducerare, ventilhus och andra järn- eller stålrörskomponenter. Dessa produkter kräver ytterligare inspektion runt kanter, svetskanter, kroppsövergångar, tappar, håligheter och oregelbundna geometrier, eftersom elektrostatisk skärmning och lokal värmeförlust kan skapa tunna filmzoner.
När ventiler eller brandposter ingår måste beläggningens omfattning skilja mellan yttre FBE och inre skyddsbeläggningar. AWWA C550 gäller specifikt för ventil- och brandpostbeläggningar som är kvalificerade för vattenservice, och är inte en generell exteriörbeläggningsstandard för stålrör.
Armeringsjärn, beroende på projekt: Fusionsbunden epoxi används också i armeringsstål för att minska kontakt med klorider och fukt i betongkonstruktioner. FBE-belagda armeringsjärn följer dock specifika material-, bocknings-, hanterings- och reparationsstandarder. Kvalifikationsdata för armeringsjärn ska inte användas som bevis på acceptans i ett FBE-belagt rörprojekt.
Rörbeläggningsspecifikation Omfattning och godkännandepunkter
En praktisk FBE-beläggningsspecifikation kopplar varje orderfält till en mätbar produktions- eller inspektionspost. Slutkrav implementeras normalt genom en godkänd inspektions- och testplan (ITP).
Specifikationssammanfattning för Pipeline Coating RFQ
| Begrepp | Typisk definition i RFQ/ITP | Acceptansfokus |
|---|---|---|
| Beläggningssystem | Enkelskikt FBE, dubbelskikt FBE, nötningsbeständig FBE eller FBE som primer inom 3LPE/3LPP | Systemkonstruktionen matchar driftstemperatur, installationsmetod och exponering för mekanisk skada |
| Basrör | Standard, upplaga, kvalitet, tillverkningsväg, OD, väggtjocklek, längd och slutskick | Korrekt rörmaterial och geometri kommer in i beläggningslinjen |
| Ytförberedelse | Renhetsgrad, kvalificerad ankarprofil, gränser för damm och löslig förorening | Stålytan är lämplig för stabil vidhäftning av beläggningen |
| DFT/tjocklek | Minsta, nominella eller tillåtna intervall, avläsningsmönster och mätmetod | Filmtjockleken är tillräcklig och är jämnt fördelad utan överskott |
| Diskontinuitets-/porositetstest | Detektortyp, spänningsbas, inspektionstäckning, reparation och omtestningsregler | Beläggningen bildar en kontinuerlig barriär mot korrosion utan öppna diskontinuiteter |
| Rörändar / obelagd zon (nedskärning) | Nedskärningslängd och tolerans, fasskick och tillfälligt skydd | Fältsvetsning och fältfogbeläggning kan utföras utan kontaminering eller dimensionskonflikt |
| Reparationer | Godkänt reparationsmaterial, förberedelsemetod, maximal reparationsstorlek och obligatorisk efterbesiktning | Lokala defekter åtgärdas under en kontrollerad och dokumenterad process |
| Spårbarhet | Rör-ID kopplat till körnummer, beläggningsparti, pulverparti, inspektionsrapporter och packlista | Den fysiska pipelinen förblir ansluten till hela releasefilen |
För enskikts yttre FBE som används i olje- och gastransportrör, behandlar ISO 21809-2:2026 kvalificering, tillämpning, inspektion, testning, hantering och lagring. AMPP/NACE SP0394-2023 tillhandahåller ytterligare industripraxis för växtapplicerad exteriör FBE i ett lager.
CSA Z245.20:22 gäller för växtapplicerad fusionsbunden epoxiexteriörbeläggning för stålrör. CSA Z245.21 täcker polyetenbeläggning och bör inte användas som primär referens för FBE-beläggning.
AWWA C213-22 är tillämplig vid specificering av FBE-beläggningar eller foder för stålvattenrör och kopplingar. AWWA C550-24 gäller för inre skyddsbeläggningar av ventiler och brandposter inom deras deklarerade omfattning av vattenservice.
Inköpsordern måste ange önskad upplaga och eventuella projekttillägg. Att referera till en standard eliminerar inte behovet av att definiera DFT, designtemperatur, nedskärning, reparationsgränser, kvalifikationstester, inspektionsfrekvens och projektdokumentation.
Appliceringsprocess (ytberedning, förvärmning, pulverisering, smältning och härdning)
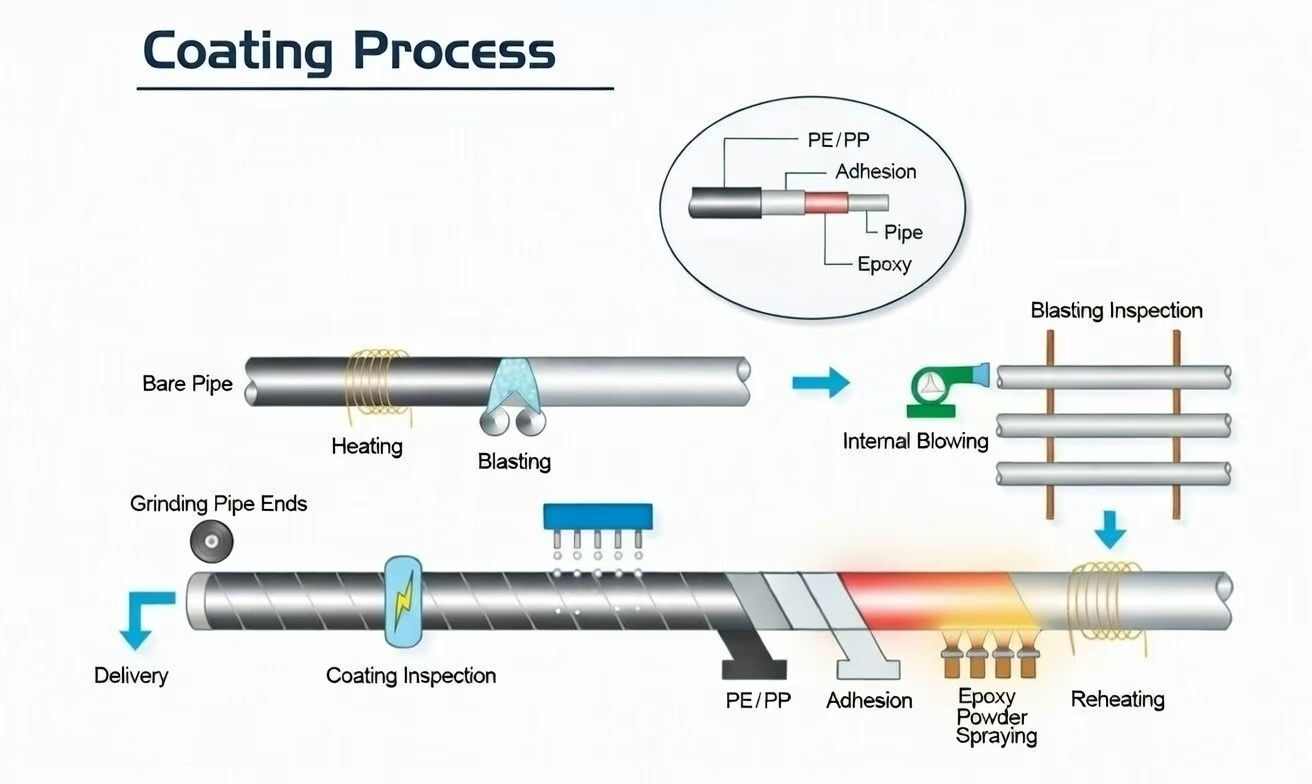
FBE-beläggningens prestanda fastställs innan pulvret når röret. Yttillstånd, termisk kontroll, pulverhantering och härdningshistorik måste hållas inom det kvalificerade processfönstret under hela produktionen.
1. Ytbehandling
Olja, fett, tillfälliga beläggningar, märkningsrester och annan förorening avlägsnas före blästring. Ståldefekter som skarpa grader, flagor, svetsstänk och förhöjda slipkanter måste korrigeras, eftersom en tunn härdplastfilm inte på ett tillförlitligt sätt kan täcka oacceptabla underlagsförhållanden.
Röret blästras sedan till den specificerade renhetsgraden, vanligtvis ISO 8501-1 Sa 2½ eller SSPC-SP 10/NACE nr. 2 när så krävs enligt tillämplig procedur. Sprängning skapar också en förankringsprofil som gynnar mekaniskt ingrepp mellan FBE och stålet.
Besiktningen kan omfatta:
- visuell jämförelse av renlighet;
- ytprofilmätning med replikatejp eller ett kalibrerat profilinstrument;
- dammutvärdering;
- lösliga salter analys när specificerad;
- granskning av rörets yttemperatur och daggpunkt;
- bekräftelse på att löst slipmedel och inbäddad kontaminering har tagits bort;
- kontroll av intervallet mellan blästring och beläggning.
Den erforderliga ankarprofilen bestäms av det valda FBE-pulvret och den kvalificerade beläggningsproceduren. Ett fast profilområde bör inte automatiskt överföras från ett annat pulversystem.
2. Förvärmning
Det rena röret värms upp med induktionsslingor eller annat godkänt värmesystem. Stålet måste nå det specifika pulverappliceringsfönstret innan det går in i sprutboxen.
Temperaturkontroll måste beakta:
- rörets väggtjocklek och termiska kapacitet;
- enhetlig periferisk temperatur;
- temperaturvariationen längs röret;
- värmeförlust nära ändarna och skärzonerna;
- beläggningslinjehastighet;
- gelnings- och härdningstiden som krävs;
- kalibrerade infraröda och kontakttemperaturinstrument.
En ståltemperatur under det kvalificerade intervallet kan orsaka ofullständig smältning, dålig ytvätning, svag vidhäftning och otillräcklig härdning. För hög temperatur kan påskynda gelning, minska filmens flexibilitet, skada pulvret eller ge ett felaktigt härdningsförhållande. Produktionsloggen ska visa de faktiska uppmätta temperaturerna och inte bara värmarens inställning.
3. Applicering av elektrostatisk pulver
Elektrostatiskt laddat FBE-pulver sprutas på det jordade och uppvärmda stålröret. Pulvret smälter vid kontakt, flyter mot sprängprofilen och binder samman till en kontinuerlig film.
Programkontroller inkluderar vanligtvis:
- pulvrets namn och partinummer;
- lagringsskick och hållbarhet för pulver;
- gränsvärden för jungfruligt och återvunnet damm;
- läge och spänning av sprutpistoler;
- pulvermatningshastighet;
- rörrotation eller transportörhastighet;
- rengöring av sprutboxen;
- avsättning på svetsfogar;
- maskering och kontroll av skärområden;
- filmtjocklek vid rörändar och geometriska övergångar.
Lokal DFT bör kontrolleras vid svetsfogar, markområden, rörändar och andra platser där ytgeometri eller temperaturvariationer kan påverka beläggningsavsättningen.
4. Härdning och kylning
Vid applicering tillåter restvärmen från stålet den smälta epoxin att gela och kemiskt tvärbinda. Det erforderliga härdningsförhållandet beror på pulversammansättningen, stålets temperaturhistorik, filmtjocklek och tid som förflutit innan vattensläckning.
Det godkända förfarandet måste definiera:
- det acceptabla applikationstemperaturfönstret;
- den minsta härdnings- eller uppehållstiden;
- linjehastighetsbegränsningar;
- tiden före släckning med vatten;
- ytterligare eftervärmning vid behov;
- härdningsverifieringsmetoden;
- åtgärden som ska vidtas efter en temperatur- eller linjehastighetsavvikelse.
Differentiell skanningskalorimetri kan användas vid behov för att utvärdera pulveregenskaper, glasövergångsbeteende eller härdningsgrad. Provningsfrekvensen och acceptanskriterierna måste följa tillämplig standard, beläggningskvalifikationen och projektets ITP.
Kylningen börjar först efter att tillräcklig härdning har uppnåtts. Luftsläckning, vattensläckning eller stegkylning kan användas enligt det kvalificerade förfarandet. För tidig härdning kan störa härdningen, medan okontrollerad hantering innan tillräcklig kylning kan märka eller skeva den färdiga beläggningen.
Efter kylning genomgår det FBE-belagda röret visuell inspektion, DFT-mätning, diskontinuitetsdetektering, nedskärningsverifiering, tillåten reparation, omprovning, märkning och skyddad lagring.
Nyckelprestandaattribut
En smältbunden epoxibeläggning väljs eftersom dess prestanda kan kopplas till definierade kvalifikationstester och mätbara produktionskontroller.
Korrosionsskydd: Härdad film separerar stål från fukt, syre, salter och andra yttre frätande ämnen. Prestanda beror på beläggningskontinuitet, vidhäftning, härdning, filmtjocklek och lämplighet hos det valda pulvret för den faktiska driftsmiljön.
Hög vidhäftning: FBE fäster direkt på korrekt preparerat stål. Stabil vidhäftning kräver kontrollerad rengöring, ankarprofil, appliceringstemperatur, härdning och skydd mot kontaminering mellan blästring och beläggning.
Kemisk beständighet: Kvalificerade FBE-system kan motstå en mängd olika jordkemikalier, grundvattenkomponenter och rörmiljöer. Kemisk beständighet är produkt- och temperaturberoende och bör bekräftas mot faktisk exponering snarare än att beskrivas som obegränsad resistens.
Katodisk lösgöringsbeständighet: För rörledningar som arbetar med katodiskt skydd, utvärderas beläggningssystemet rutinmässigt för dess lösgöringsbeständighet kring en avsiktlig defekt under en specificerad spänning, elektrolyt, temperatur och exponeringstid. Kvalificeringsresultat är inte utbytbara mellan pulver, härdningscykler eller driftstemperaturer.
Seghet och flexibilitet: Ett kvalificerat FBE-system ger slagtålighet under hantering och kan hantera kontrollerad rördeformation. Faktisk flexibilitet beror på pulverkemi, DFT, härdning, rördiameter, väggtjocklek och böjningsförhållanden. Dubbelskiktssystem kan väljas där större motståndskraft mot nötning och installationsskador krävs.
Slät, inspekterbar yta: Den yttre FBE ger en slät yta som underlättar visuell, DFT och diskontinuitetsinspektion. Det minskar inte rörets inre flödesmotstånd, eftersom det är placerat på utsidan av röret. Minskningen av inre grovhet kan endast nämnas när en separat specificerad och kvalificerad FBE invändig beläggning appliceras.
Systemgränssnitt: epoxiprimer och epoxifärg
Beläggningsdokument innehåller ofta flera termer som rör epoxi, eftersom olika beläggningar och olika arbetsplatser kräver olika appliceringsmetoder.
• Epoxiprimer: I flerskiktiga yttre beläggningssystem (t.ex. polyolefinsystem) beskrivs epoxibaslacken ofta som en epoxiprimer eftersom den förankrar systemet till det blästrade stålet och fungerar som en primär korrosionsbarriär. På många produktionslinjer fungerar FBE som det epoxiprimerskiktet inom hela systemstrukturen. • Dubbellagersnötningsbeständig FBE (projektdefinierat): Där risken för skador under installationen ökar vid korsningar (motorvägar, vattenvägar och överbelastade tjänster), kan dubbelskikts- eller nötningsbeständiga FBE-system specificeras för att ge ytterligare mekaniskt skydd utöver standarden enkelskikts FBE-beläggning. lager. • Epoxifärg: i fältförbindningsområden, butikskurvor och lokala reparationer, appliceras vanligtvis inte pulversmältningen som appliceras i anläggningen på plats igen. I dessa områden är vätskeapplicerade epoximaterial ofta specificerade som epoxifärg för randbeläggning, bättring eller reparationer, följt av ett kontinuitetstest för att slutföra acceptans.
Typer och varianter
FBE-beläggning levereras i olika konstruktioner beroende på korrosionsexponering, driftstemperatur och risk för skador vid installation.
Single Coat FBE: Ett enda lager härdplast epoxipulver limmat direkt på det preparerade stålet. Den används som den primära yttre korrosionsbarriären där rörhantering, dikets skick och återfyllningsskador kontrolleras på ett adekvat sätt.
Anbudsförfrågan måste definiera pulverkvalificering, DFT, ytförberedelse, applicerings- och härdningsfönster, nedskärning, diskontinuitetstestning, reparationsgränser och spårbarhetsregister.
Dubbelskikts-FBE: En tvåskiktskonstruktion lägger till ett nötningsbeständigt eller mekaniskt förstärkt yttre skikt över den huvudsakliga korrosionskontroll-FBE. Används vid korsningar, ojämn terräng, hårddiskmotstånd och andra platser där ett enda lager kan utsättas för större mekanisk skada.
Dubbelskikts-FBE eliminerar inte behovet av noggrann hantering, korrekta rullar, dämpade stöd, kompatibel fältbindning och inspektion efter installation.
Flerskiktssystem – 3LPE och 3LPP: FBE bildar det första korrosionsskyddsskiktet i en treskikts polyolefinbeläggning. Det vidhäftande skiktet binder FBE till det yttre skiktet av PE eller PP, medan polyolefinen ger ytterligare mekanisk och fuktbarriärprestanda.
Anbudsförfrågan måste ange det kompletta 3LPE- eller 3LPP-systemet, individuella krav för varje lager, total tjocklek, nedskärningsgeometri, skalnings- eller stickprov, diskontinuitetsinspektion, reparationssystem och spårbarhetspaket.
Besiktnings- och dokumentationspaket
Godkännandet av FBE-beläggning stängs vanligtvis när köparen kan (1) verifiera att beläggningssystemet och inspektionsomfånget stämmer överens med RFQ/ITP, (2) spåra varje rörlängd till en beläggningslott och dess testregister, och (3) bekräfta att reparationer och omtester har slutförts och registrerats utan öppna stopp.
Typiska leveranser inkluderar: â'ˆ Material- och processkontrollposter: beläggningsprocedur och ITP (projektgodkänd), inkommande inspektionsprotokoll, epoxipulverparti-/batchcertifikat (CoA), partispårbarhet, lagrings-/hållbarhetskontroll och linjeprocessparametrar som täcker nötningskontroll, ytprofilmål och förvärmningstemperaturfönster (180–grad 250) ytberedning ≥250°. och applicering: verifiering av renhet (t.ex. Sa 2½ / NACE nr. 2 där specificerat), ytprofilavläsningar (t.ex. 50–100 μm där specificerats), avläsningar av förvärmningstemperatur längs rörledningen och appliceringsloggar som stöder repeterbarhet genom hela produktionspartiet och i ändarna/nedskärningszonerna. â'Š Färdiga beläggningsinspektionsrapporter: DFT-resultat med spårbar instrumentidentifiering och ett definierat läsmönster (min/avg/max vs. specificerat område), diskontinuitetstestposter (jeep) som indikerar testpåkänningskriterier, täckningsomfång, resultat och diskontinuiteter som hittats, plus testanteckningar visuell inspektion av beläggningens skick och överensstämmelse med slut/nedskärning. â'‹ Reparations- och omtestningsförslutningspaket: En förteckning över reparationer som specificerar defekttyp, plats (genom rör-ID och position), reparationsmaterial/-metod, härdningsbekräftelse (vid behov) och erforderliga omtestresultat (diskontinuitetsomtestning och eventuell ytterligare DFT-verifiering) fram till acceptans av kontinuitet utan öppna reparationer. â'Œ Spårbarhets- och frigivningsfil: En spårbarhetsmatris som länkar rörmarkering/ID till beläggningsparti och pulverparti, inspektionsrapportnummer (DFT/diskontinuiteter/reparationer) och packlistor, med stöd av kalibreringscertifikat för inspektionsutrustningen (DFT-mätare, detektor för diskontinuiteter, temperaturinstrument) och vid behov projektdefinierade kvalifikationer,/e. katodisk lösgöring, slag/nötning).
Leverans- och projektgenomförandestöd
GNEE stödjer leveransen av FBE-beläggning genom att anpassa beläggningsomfånget med mätbara bevis på acceptans, så att RFQ-granskning, ITP-utförande och godkännande av släpp kan stängas vid första inlämningen.
Utförandetäckningen inkluderar vanligtvis: Bekräftelse av omfattning: typ av beläggningssystem (enkelskikts FBE, nötningsbeständig dubbelskikts FBE eller FBE som epoxiprimer på 3LPE/3LPP), DFT-fönster, diskontinuitetstestkriterier (jeep), skärlängd, reparationsgränser och omtestningsmetod i enlighet med installationsgränssnittet och fältet. Lot- och dokumentkontroll: Röridentifiering kopplad till beläggningspartiet och pulverpartiet, med DFT-avläsningar, diskontinuitetstestposter och reparations-/omtestningsposter organiserade efter rörlängd eller parti och korrelerade till packlistan. Hanteringsskydd: Nedskärnings- och avfasnings-/ändskydd definieras och tillämpas för att minska skador under lastning, transport och gårdshantering, och bibehåller konsekvent sluttillstånd för fältsvetsning och fogbeläggning. Release File: Ett konsoliderat paket som sammanför beläggningsprocessposter, inspektionsresultat, kalibrerings-/kvalificeringsbevis (definierad av projektet), spårbarhetskorrespondens och leveransdokument till en granskningsklar struktur för att minimera återinlämningscykler.
Gratis offert
Vanliga frågor (FAQ)
F1: Vad är fusionsbunden epoxibeläggning och vad betyder "fusion" i FBE-beläggning? A1: Fusionsbunden epoxibeläggning är en epoxipulverbeläggning som appliceras på förvärmt stål; "fusion" är smältningen av pulvret och dess vätning på stålets heta yta, dess flöde tills det bildar en kontinuerlig film och dess efterföljande härdning tills det blir en tvärbunden epoxibarriär.
F2: Finns det någon skillnad mellan FBE-beläggning och FBE-pulverbeläggning? A2: FBE-beläggning beskriver den slutgiltiga härdade beläggningen på röret eller komponenten, medan FBE-pulverbeläggningen framhäver pulvermaterialet och pulverappliceringsprocessen som används för att bilda beläggningen.
F3: Vilka inspektionsartiklar används vanligtvis för att acceptera FBE-beläggning på belagda rör? S3: Acceptans fokuserar vanligtvis på distribution av torr filmtjocklek (DFT), diskontinuitets-/porositetstestning, reparations- och omtestningsposter, övervakning av nedskärning/sluttillstånd och spårbarhet som kopplar rör-ID till beläggningsparti och inspektionsposter.
F4: Var passar epoxiprimer och epoxifärg i ett rörbeläggningsprojekt som specificerar FBE? A4: Epoxigrundfärg beskriver vanligtvis epoxibaslacken i system med flera skikt, där FBE kan fungera som en grundfärg, medan epoxifärg vanligtvis används för beläggning av fältfogar eller lokala reparationer där pulversmältning inte återappliceras på plats.
Populära Taggar: fbe (fusion bonded epoxi) beläggning för rör, leverantör, anpassad, grossist, billig, rabatt, prislista, lågt pris, i lager, gratis prov


