


En kulventil är tillverkad av trycksatta, gjutna eller smidda kroppskomponenter, med en precisionsbearbetad kula, spindel, säten och tätningselement. Använder 90-graders rotation av kulan för att rikta in passagehålet med röret och tillåta flöde, eller för att placera det vinkelrätt mot flödesbanan och uppnå stängning. Kroppen innehåller linjetrycket, medan kulstödet och sätesarrangemanget styr hur differentialtrycksbelastningar överförs och tätningskontakten bibehålls. Denna kvartsvarvsdesign ger en direkt flödesbana och kort manövreringsslag, medan öppningskonfiguration, sätesdesign, kulstöd och manövermoment avgör hur väl ventilen är lämpad för den nödvändiga servicen.
Den erforderliga konfigurationen beror på tryckklass, karosskonstruktion, kulstöd, fullt eller reducerat hål, sätesmaterial, ändkoppling, driftstemperatur, vätskesammansättning och ställdonets vridmoment. GNEE levererar kulventilkonfigurationer för rörlednings- och processtillämpningar, inklusive flytande kulventiler, tappkulventiler, smidda kulventiler, gjutna kulventiler och sidoingång, toppingång, fullt hål, reducerat hål, mjukt säte och metallsäte. För olje- och naturgasledningsprojekt kan API 6D specificeras; API 608 är en annan viktig standard för metallkulventiler med flänsade, gängade eller påsvetsade ändar.
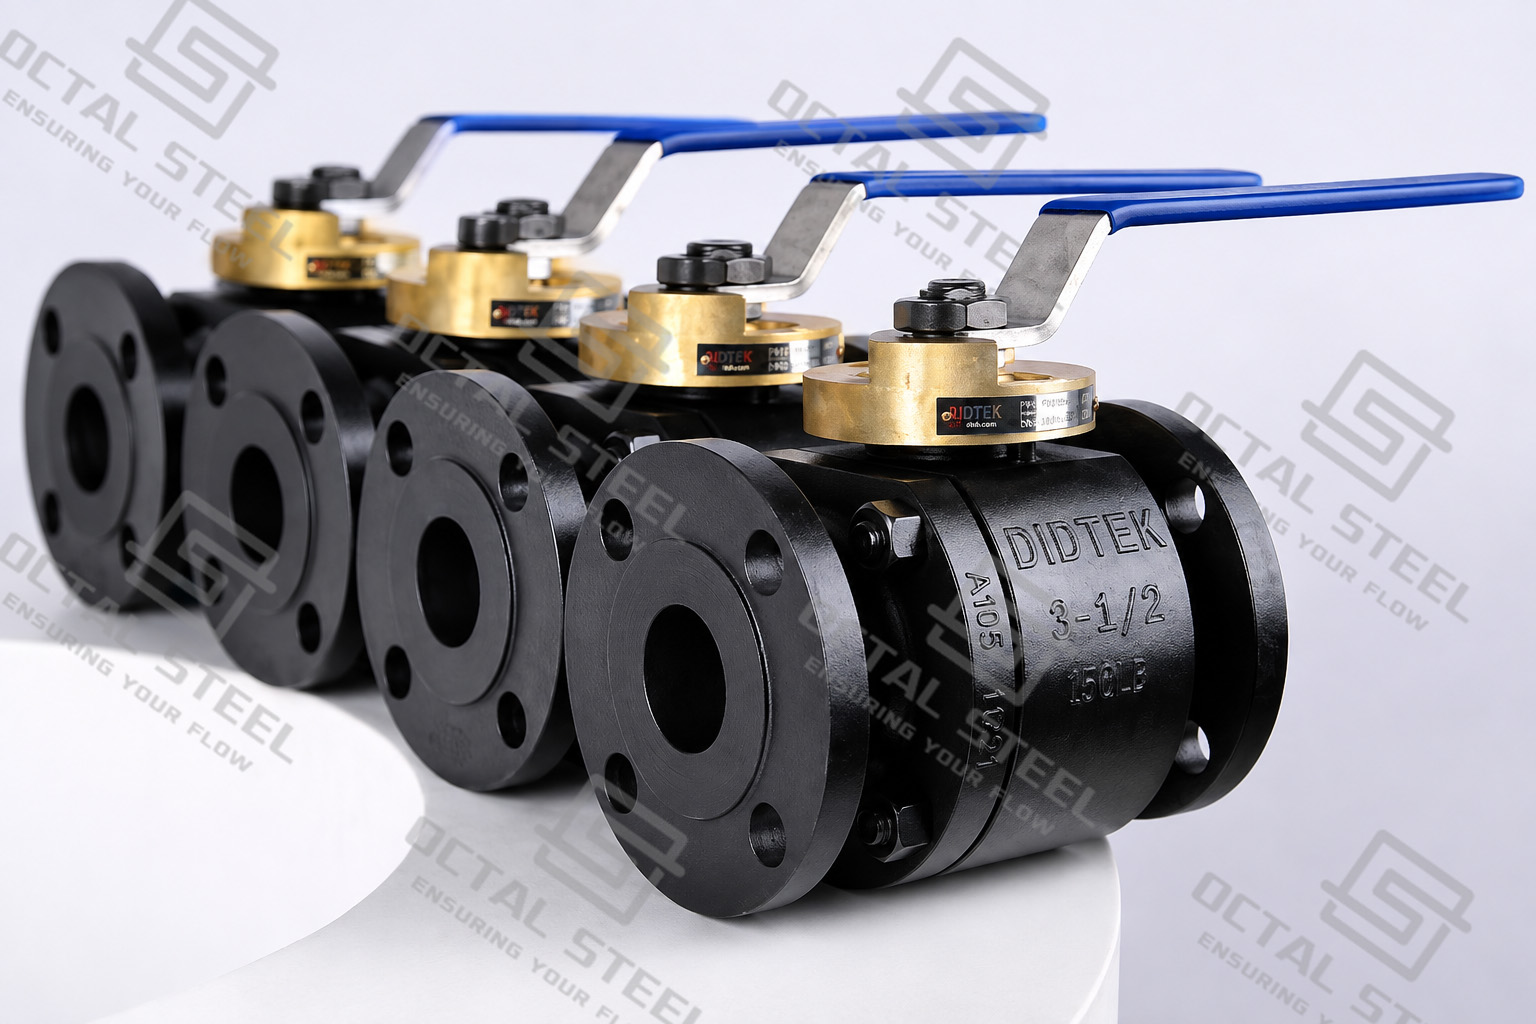
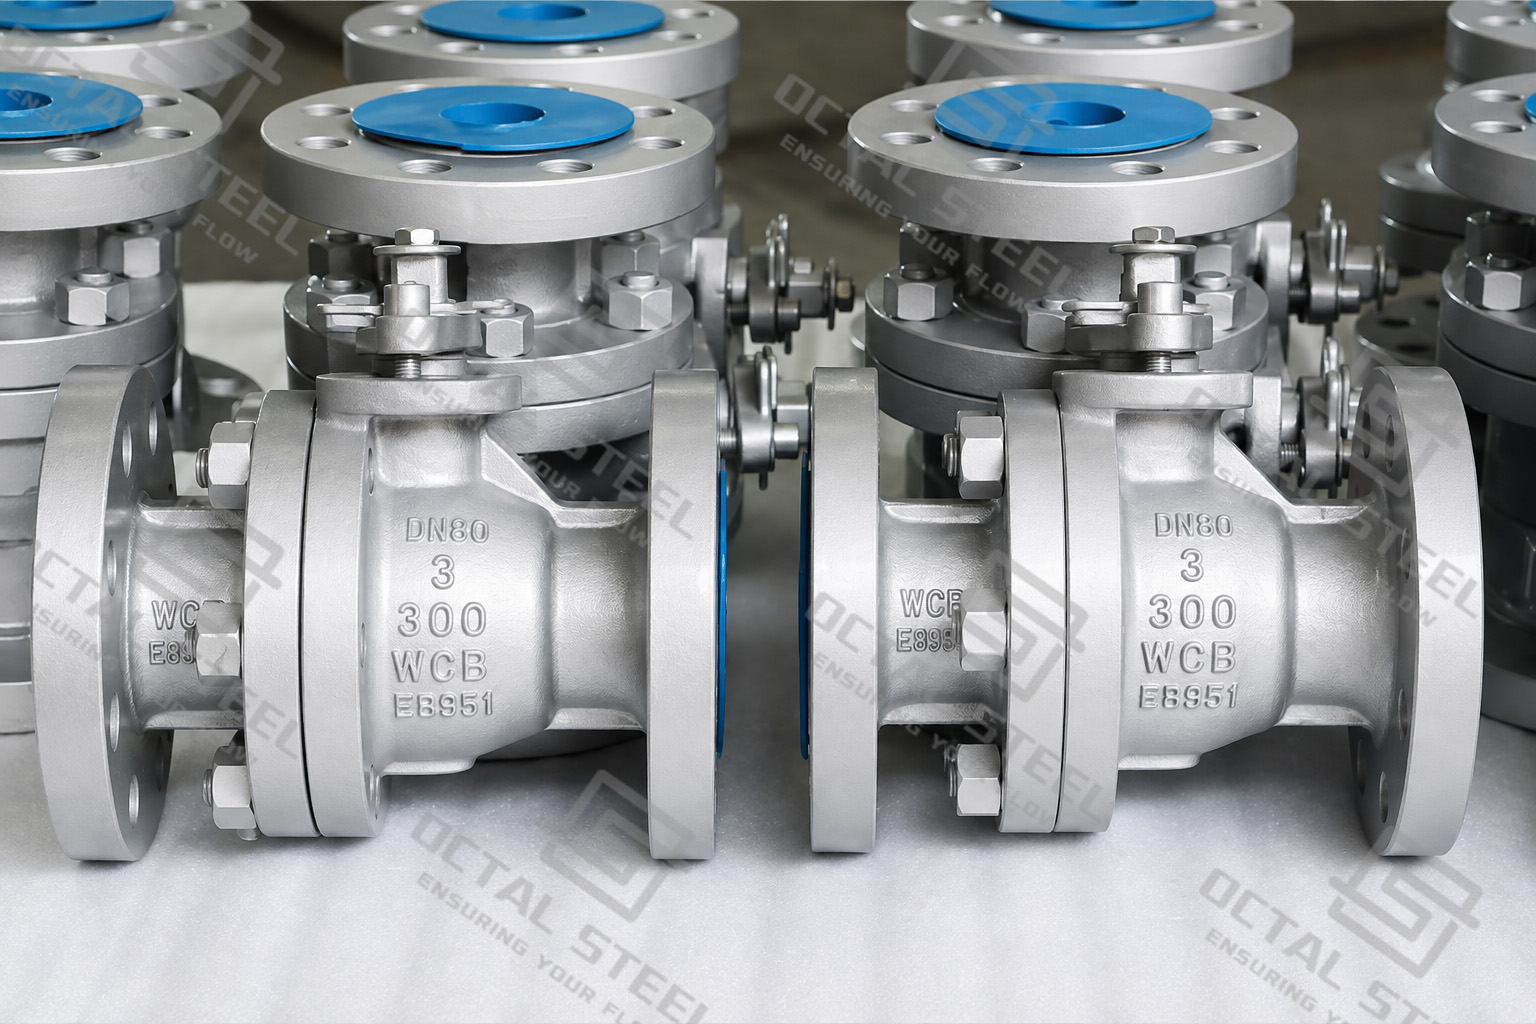
Kulventilspecifikationer och representativa konfigurationer
Följande tabell visar representativa konfigurationer, inte en universell storlek/klassmatris. Tryckklass, nominell diameter, kroppsdesign, öppning, material och sätessystem bör ses över tillsammans innan en ventil släpps för ett projekt.
| Konfiguration | Representativt utbud/design | Teknisk betydelse |
|---|---|---|
| flytande kulventil | 1- och 2-delad design; Det representativa sortimentet för GNEE sträcker sig från NPS 1/2 och uppåt beroende på konstruktion | Enkelt kulfäste för små och medelstora isoleringstjänster |
| 2-delad tappkulventil | NPS 2–16; Klass 150–1500 | Fast kularrangemang för högre tryckbelastningar och lägre drivmoment |
| 3-delad tappkulventil | NPS 2–48; Klass 150–2500 | Bredare utbud av storlekar och tryckklasser för rörisoleringstjänster |
| Kulventil för övre ingång | Representativt räckvidd upp till NPS 48 beroende på konfiguration | Interna komponenter kan nås ovanifrån för korrekt in-line underhållsarrangemang |
| Kulventil med full hål | Öppning vald för att matcha önskad flödesväg | Används där låg flödesbegränsning, rengöringstillgång eller grispassage är viktigt. |
| Kulventil med reducerad öppning | Mynning mindre än flödesarean för det anslutna röret | Minskar ventilstorlek och vikt när mindre intern flödesväg accepteras |
| Mjuk säte kulventil | PTFE eller andra konstruerade sätessystem av polymer beroende på service | Vald för tät stängning inom ett kompatibelt område av tryck-temperatur och medium |
| Metallsäte kulventil | Metall-på-metall sittsystem | Används när temperatur, fasta ämnen eller svåra driftsförhållanden överskrider det praktiska utbudet av mjuka säten |
| Avsluta anslutningar | Flänsade eller stumsvetsade; andra ändanslutningar för tillämpliga mindre utföranden | De måste matcha rörets tryckklass, anslutningsstandard och installationsmetod |
| Köra | Manuell, växel, pneumatisk, elektrisk eller hydraulisk | Val av ställdon beror på erforderligt ventilmoment, arbetsfrekvens och stängningsfilosofi |
Den aktuella GNEE-sidan på API 6D listar flytande, tappmonterade, topp-införda och metallsätade kulventilkonfigurationer, medan den medföljande projektbroschyren också visar sidoingångsgjutna, sidoingångssmidda, helsvetsade och DBB kulventilfamiljer. Den dedikerade journalkatalogen täcker gjutna och smidda, mjuksittande och metallsätande konfigurationer, och har dimensionella serier med full hål och reducerat hål.
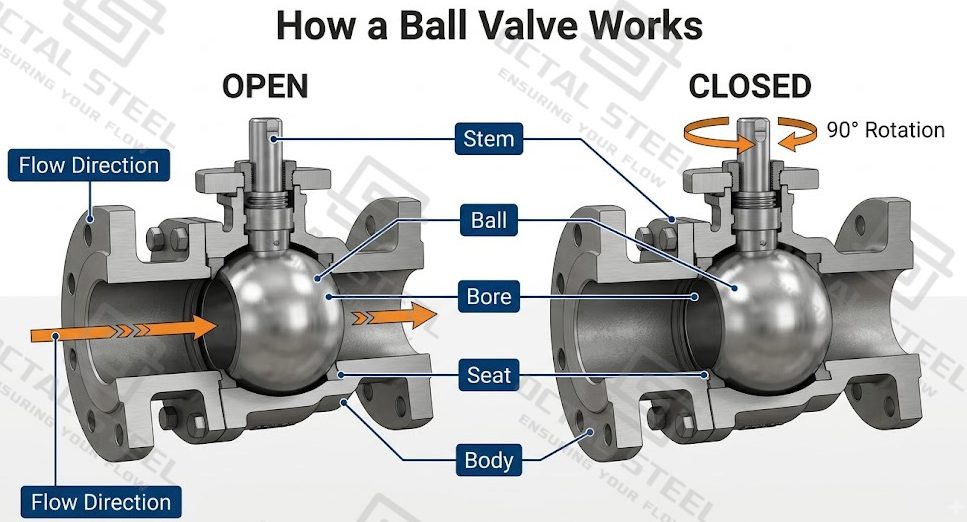
Hur en kulventil fungerar
En kulventil styr flödet genom att överföra vridmoment från spaken, reduktionsanordningen eller ställdonet genom skaftet till en perforerad sfärisk kula, som roterar 90 grader mellan öppet och stängt läge.
1. Öppet läge. Kulhålet är i linje med röret, vilket skapar en direkt flödesväg genom ventilen.
2. Kvartsvarvsdrift. Skaftet roterar kulan 90 grader och flyttar öppningen bort från rörets flödesbana.
3. Stängt och tätande läge. Den fasta ytan på kulan är vänd mot flödesvägen och tätar mot sätesringarna. Linjetrycket verkar sedan på kulan och sätena; Sättet som denna last uppbärs skiljer sig mellan flytande kulventiler och tappventiler.
Flytande kulventil och tappkulventil
flytande kulventil
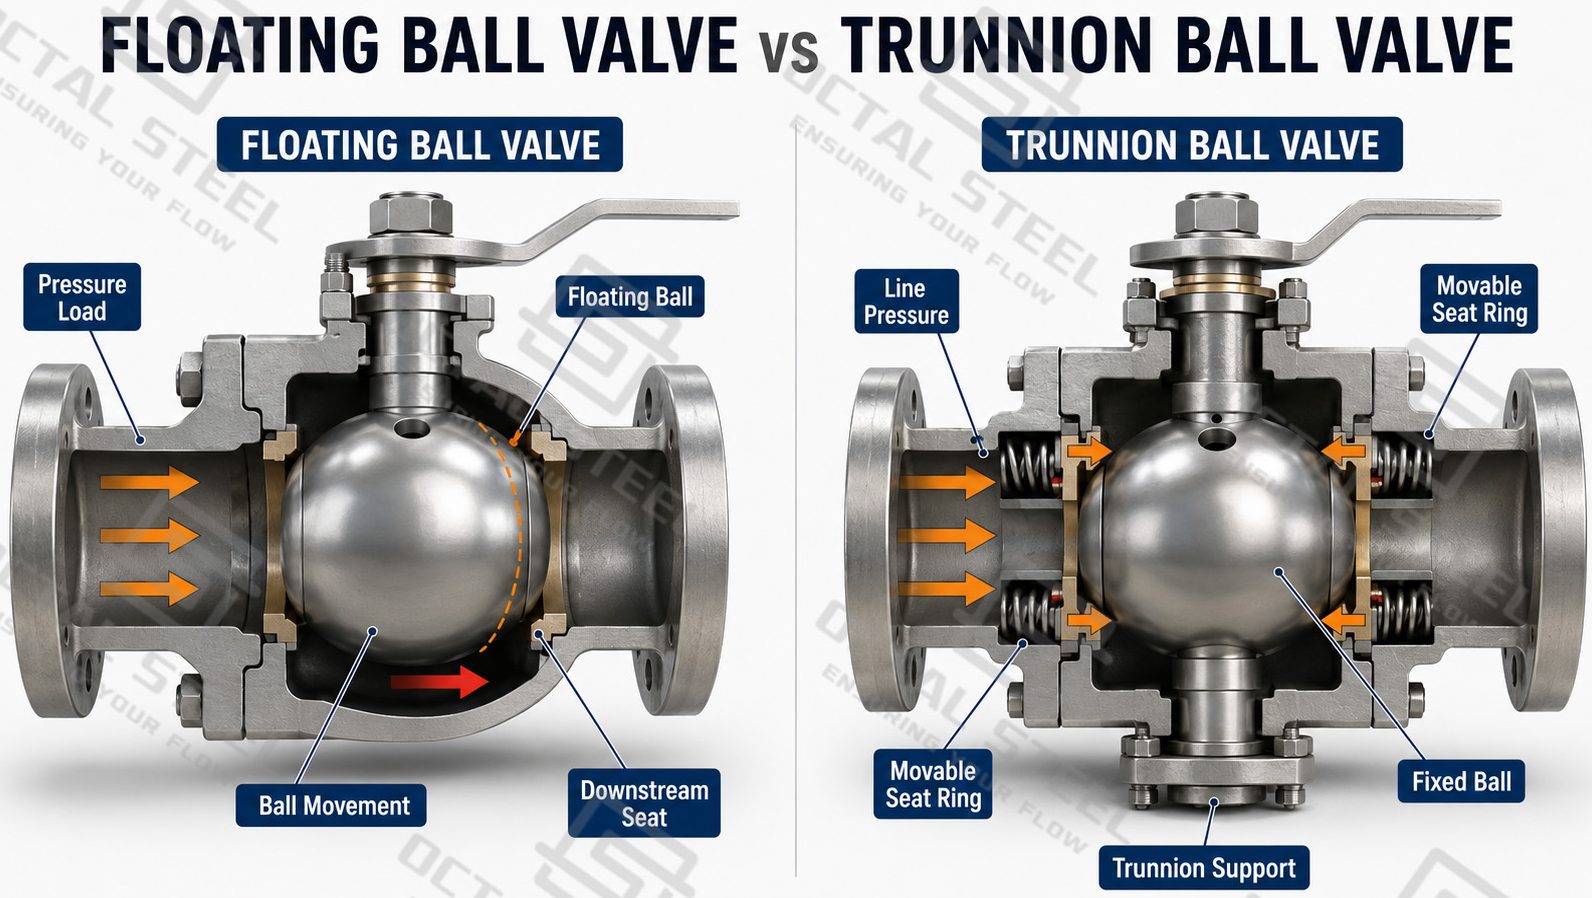
En flytande kulventil använder en kula som är ansluten till spindeln men inte mekaniskt säkrad med tappfästen. När ventilen stängs förskjuter linjetrycket kulan något mot nedströmssätet, vilket ökar kontakten med kulans-säte och skapar den stängande tätningen.
Detta relativt kompakta arrangemang används vanligtvis på små och medelstora ventiler där tryckinducerad sätesbelastning och manövermoment förblir hanterbara. Flytande kulventiler kan levereras i gjuten eller smidd konstruktion, med mjuka säten eller metallsäten och fulla eller reducerade öppningskonfigurationer beroende på vilken service som krävs.
Tappkulventil
En tappkulventil, även kallad en tappmonterad kulventil, stöder kulan mekaniskt kring dess rotationsaxel. Kulan roterar mellan öppet och stängt läge men förblir i stort sett fixerat, medan de fjäderbelastade sätesringarna rör sig mot kulan och använder linjetryck för att upprätthålla tätningskontakt.
Eftersom tappstöden bär den primära tryckbelastningen som verkar på kulan, minskar konstruktionen kulsätesbelastningen och manövermomentet när ventilstorleken och differentialtrycket ökar. Därför väljs det vanligtvis för isolering av rör med större diameter och högre tryck.
Flytande kulventil vs Trunnion kulventil
Den viktigaste skillnaden är vilken komponent som rör sig för att skapa den tryckassisterade tätningen.
| Designfaktor | flytande kulventil | Tappkulventil |
|---|---|---|
| bollstöd | Bollen är inte fixerad av stubbar | Bollen är mekaniskt stödd |
| tätningsverkan | Bollen rör sig något mot nedströmssätet | Sätesringarna rör sig mot den fasta kulan |
| tryckbelastning | Ökningen av trycket ökar belastningen på kulsätet- | Bollens huvudbelastning stöds av stödsystemet |
| Drivmoment | Ökar mer märkbart med ventilstorlek och differenstryck | Bättre kontrollerad för större storlekar och högt differenstryck |
| Typiskt urval | Små och medelstora isoleringstjänster | Rörservice med stor diameter och högre tryck |
Därför är valet inte baserat enbart på den nominella diametern. Differenstryck, tryckklass, drivvridmoment, sätesdesign och ställdonskrav måste utvärderas tillsammans.
Funktioner tillgängliga med Trunnion kulventiler
Beroende på den specificerade sätes- och kroppskonfigurationen kan en tappkulventil ha ytterligare rörisoleringsfunktioner.
Double Block and Bleed (DBB) gör att uppströms- och nedströmssätena kan isolera kroppshåligheten så att instängd vätska kan ventileras eller dräneras för isoleringsverifiering.
Tryckavlastning i kroppshåligheten styr trycket som kan utvecklas när vätska som fångas inuti en stängd ventil expanderar på grund av temperaturförändringar. Ett tillämpligt självavlastande sätesarrangemang tillåter överskottstryck i hålrummet att matas ut till den lägre trycksidan.
Andra tillgängliga konfigurationer kan inkludera utblåsningssäker skaftdesign, antistatisk kontinuitet, nödsprutning av tätningsmedel, ventilations- och dräneringsanslutningar och förlängda skaft för nedgrävd eller fjärrmanövrering. Dessa funktioner är projektspecifika och måste anges individuellt i ventilspecifikationen eller offertförfrågan (RFQ).
Typer av kulventiler enligt teknisk design
En kulventil kan tillhöra flera klassificeringar samtidigt. Till exempel kan en ventil vara smidd, sidoingång, tappmonterad, fullt hål och mjukt säte. Att behandla var och en av dessa termer som separata "ventiltyper" kan förvirra valet. En tydligare metod är att klassificera ventilen utifrån designvariabeln som modifieras. IQS och Wikipedia separerar på liknande sätt kroppskonstruktion, kulstöd och hålgeometri snarare än att behandla dem som en enda dimension.
| Klassificeringsgrund | Huvudalternativ | Vad förändras |
|---|---|---|
| bollstöd | Flytande / Trunnion | Tryckbelastningsbana, sätesbelastning och drivmoment |
| Kroppsbyggande | Sidoingång / Toppingång / Helsvetsad | Monteringsmetod, kroppsleder och underhållstillgång |
| Tillverkningsväg | Gjuten/smidd | Tryckkroppens materialbana och tillgänglig geometri |
| Öppning | Totalt hål / Reducerat hål | Flödesområde, tryckförlust, ventilstorlek och piggingkapacitet |
| Plats | Mjuk sits / metallsits | Tätningsmekanism och service/medeltemperaturkapacitet |
| Köra | Spak / Kugghjul / Däck / El / Hydraulisk | Drifthastighet, fjärrkontroll och erforderligt utgående vridmoment |
Sidoingång, toppingång och helsvetsade kulventiler
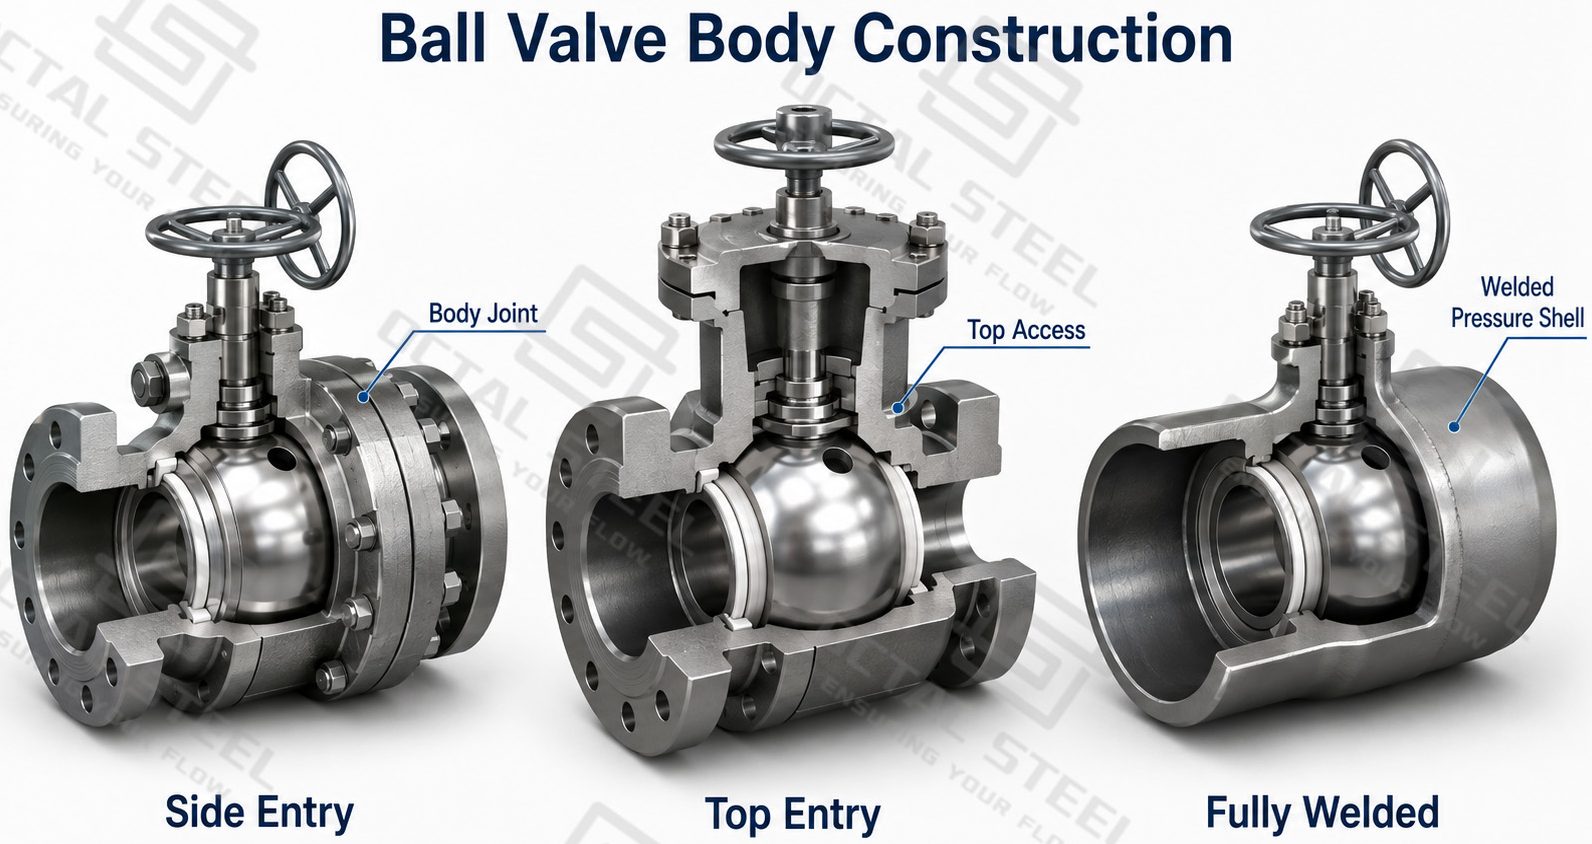
En kulventil för sidoingång använder kroppssektioner monterade runt kulan och sätena. Denna konstruktion är vanlig i både flytande och tappkonstruktioner och kan tillverkas av gjutna eller smidda material.
En kulventil med övre ingång ger tillgång till interna komponenter genom den övre kroppsöppningen. Dess tekniska värde är inte bara en annan yttre form; Konfigurationen kan förenkla korrekt in-line inspektion och underhåll eftersom interna komponenter kan närma sig från toppen utan att använda samma demonteringssekvens som en konventionell delad ventil. IQS identifierar också underhållstillträde som det främsta utmärkande kännetecknet för konstruktion med toppentré.
En helsvetsad kulventil eliminerar bultade karossförband i huvudtryckhöljet. Det övervägs ofta när nedgrävda eller rörledningstjänster gör externa läckage vid karossens leder och framtida åtkomst viktiga projektöverväganden. Den medföljande produktbroschyren listar de helsvetsade kulventilerna som en separat strukturell familj.
Konfiguration av kulventilmunstycke
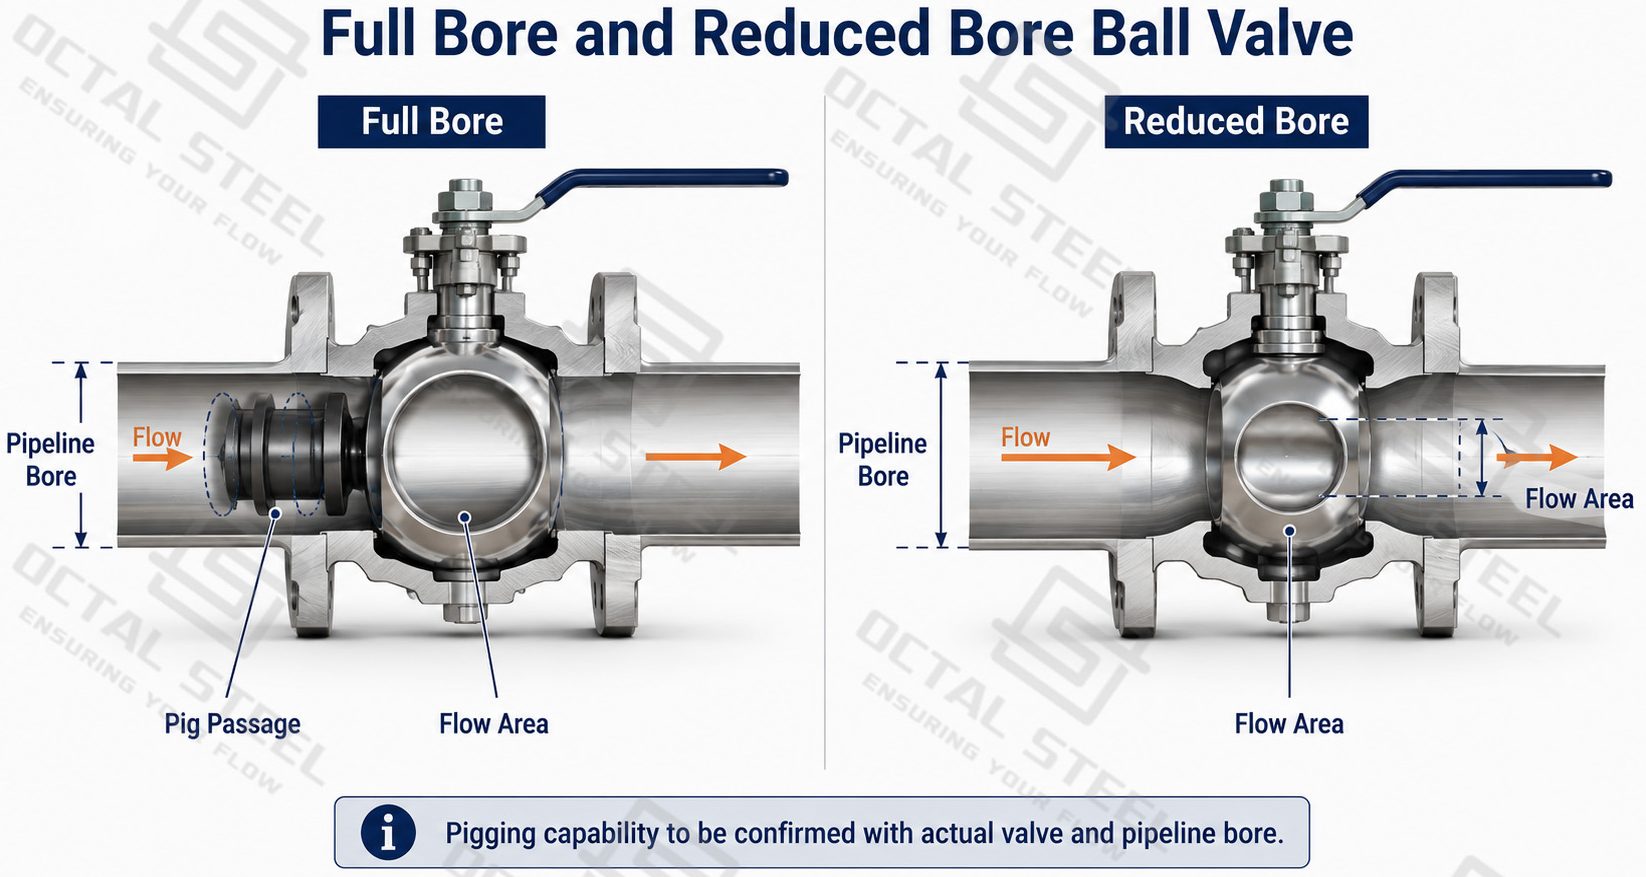
Mynningen bestämmer den inre flödesarean genom kulan och påverkar direkt rörets flödesbegränsning, tryckförlust och piggpassagekapacitet. Industriella kulventiler levereras vanligtvis i fulla eller reducerade öppningskonfigurationer.
Kulventil med full hål
En kulventil med full hål använder en kulöppning som är utformad för att upprätthålla en flödesväg nära öppningen på det anslutna röret. Den större inre passagen minskar lokal flödesbegränsning och är särskilt viktig när rörledningen måste rymma grisar eller andra interna inspektions- och rengöringsverktyg.
Därför specificeras konstruktion med full borrning vanligtvis för transmissionsrörledningar, huvudledningsisolering och andra tjänster där det är viktigt att upprätthålla rörledningens flödesområde.
Kulventil med reducerad öppning
En kulventil med reducerad öppning har en inre kulöppning som är mindre än öppningen på det anslutna röret. Det minskade hålet skapar en större lokal flödesbegränsning än en jämförbar design med full öppning, men kan minska kuldiameter, ventilhölje, vikt och manövermoment.
Mynningen bör väljas baserat på erforderlig flödeskapacitet, tillåten tryckförlust och krav på pigpassage, och inte enbart på ventilens nominella storlek.
Kulventilsätesdesign
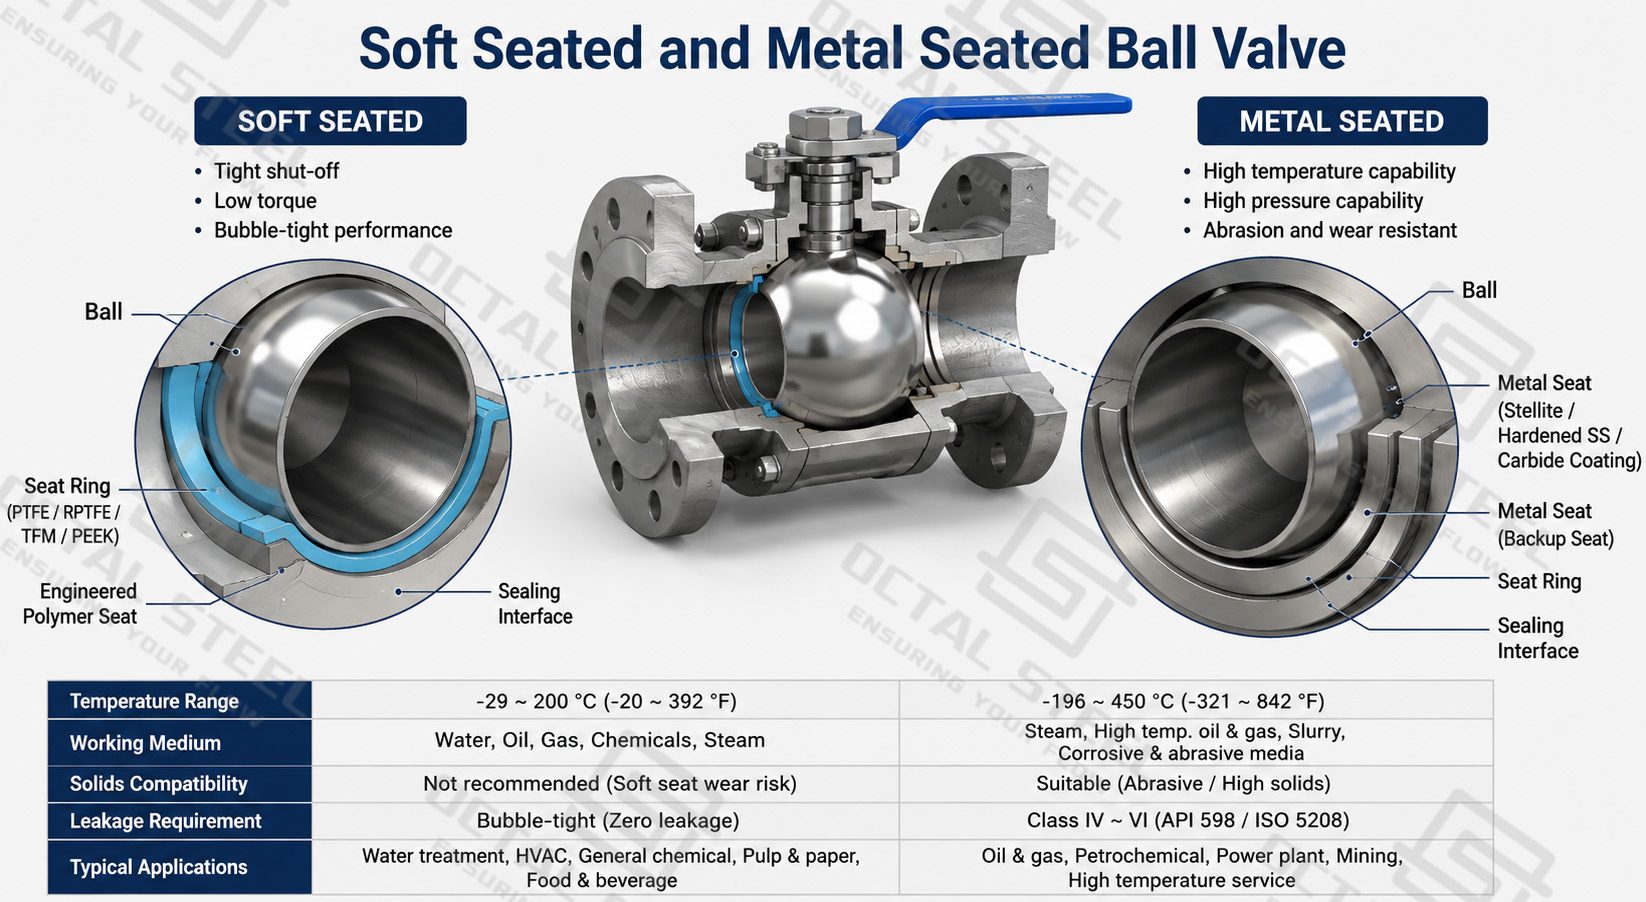
Sätet bildar tätningsgränsytan mellan kulan och ventilkroppen. Dess material och konstruktion påverkar hela ventilens läckageprestanda, drivvridmoment och tryck-temperaturområde. Kulventiler är vanligtvis konfigurerade med mjuka säten eller metallsäten beroende på servicetillståndet.
Mjuk säte kulventil
En kulventil med mjuk säte använder ett konstruerat polymersäte, såsom PTFE eller annat specificerat sätesmaterial, för att skapa nära kontakt med kulans bearbetade yta. Detta arrangemang ger en effektiv tätning när det valda sätesmaterialet är kompatibelt med arbetstrycket, temperaturen och processmediet.
Olika polymermaterial har olika temperatur, kemisk beständighet och mekaniska gränser, så termen "mjuk säte" ensam är inte tillräcklig för val av ventil.
Metallsäte kulventil
En kulventil med metallsäte använder metalltätningsytor mellan kulan och sätet och beaktas när hög temperatur, nötande fasta ämnen eller andra svåra driftsförhållanden överskrider de praktiska gränserna för det valda mjuka sätesmaterialet.
Metallsätet förändras mer än temperaturkapaciteten. Kulytans skick, sätesgeometri, materialmatchning, läckagekrav och manövermoment måste betraktas som en del av den kompletta ventilkonstruktionen.
Därför bör valet av säte baseras på det faktiska processmediet, temperatur, tryck, torrsubstanshalt och erforderlig tätningsprestanda, snarare än att behandla metallsätet som automatiskt överlägset det mjuka sätet.
Kulventilmaterial
Valet av kulventilmaterial täcker hela tryckgränsen och tätningssystemet, inte bara kroppskvaliteten. Kroppen och locket måste motstå rörets ledningstryck och externa belastningar, medan kulan, skaftet, sätesringarna, packningen och bultarna måste vara kompatibla med den erforderliga driftstemperaturen, vätskesammansättningen, differenstrycket och stängningsförmågan.
För industrikulventiler måste därför materialkombinationen väljas som system. Kolstål, lågtemperaturkolstål, legerat stål och rostfritt stål kan användas för tryckkomponenter beroende på driftsförhållanden. Kulan och skaftet kräver tillräcklig styrka, korrosionsbeständighet och yttillstånd, medan sätet och packningsmaterialen bestämmer tätningsbeteendet under temperatur, tryck, cykling och mediaexponering.
Representativa materialvägar visas nedan. De slutliga materialen bör bekräftas enligt specificerad ventilkonstruktion, tryckklass, sätesarrangemang, servicemedium och projektmaterialspecifikation.
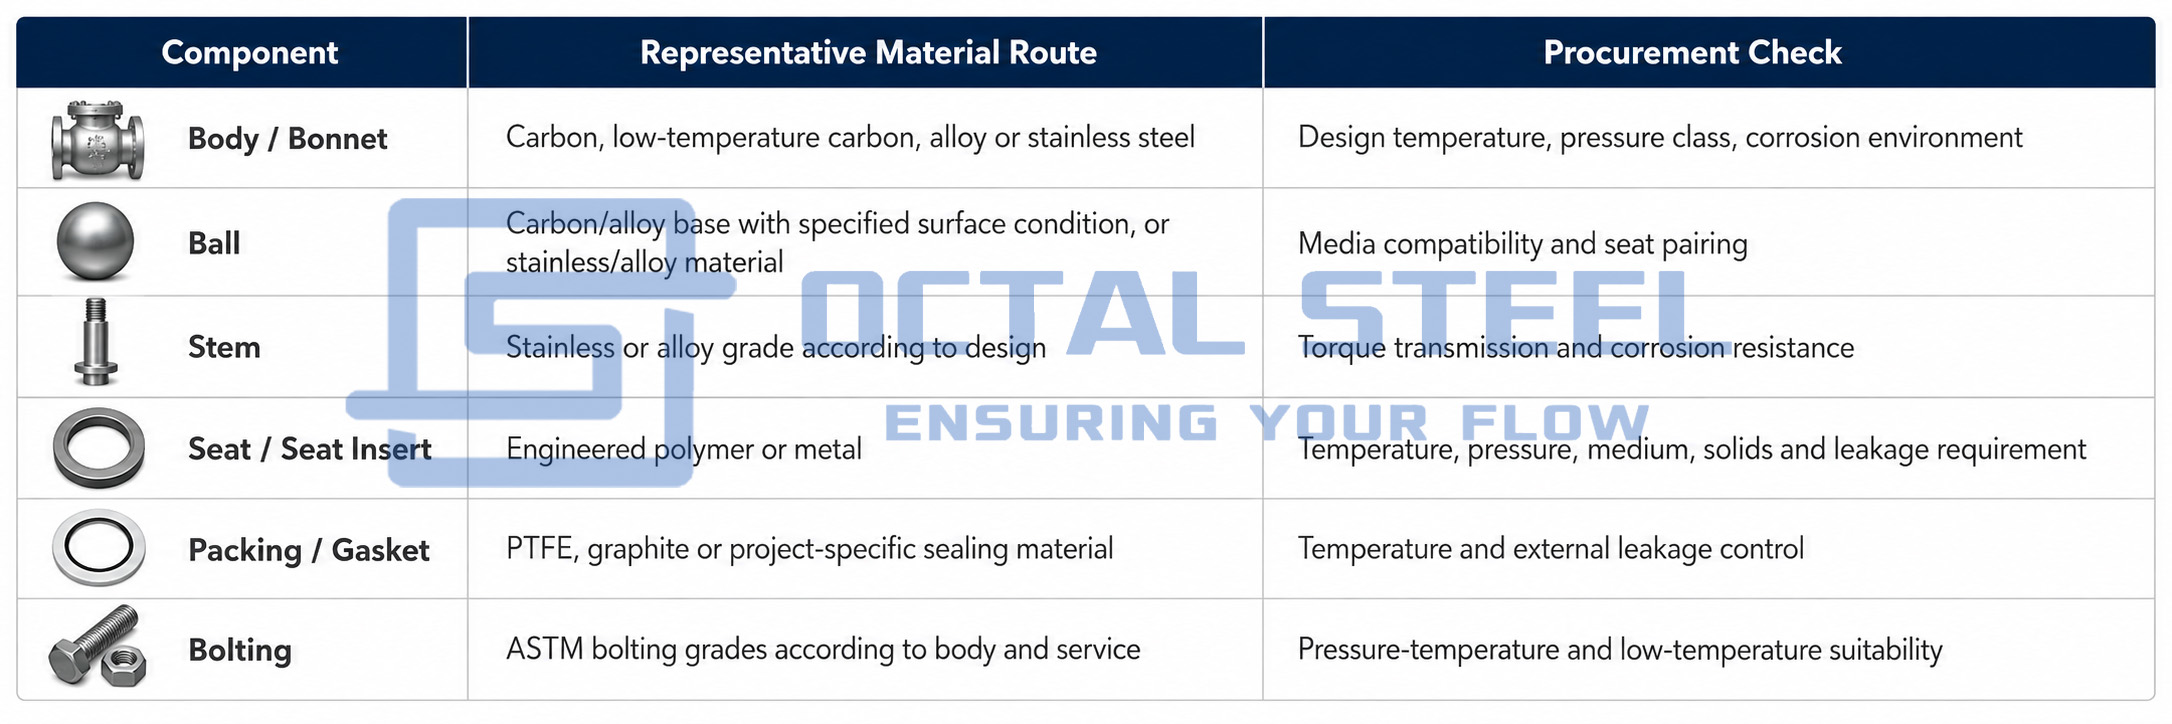
Materialvalet bör följa servicevillkoren
Den viktigaste kontrollen är kompatibiliteten mellan kroppsmaterial, trim, säte och tätningsmaterial. Enbart en lämplig kroppskvalitet garanterar inte korrekt ventilkonfiguration.
Till exempel:
- Lågtemperaturservice kräver uppmärksamhet på segheten hos de trycksatta delarna och bultarna, inte bara en förändring i kroppsmaterialet.
- Frätande media kan kräva uppgraderade vätskekontaktinvändiga delar eller rostfria/legerade komponenter, även när den yttre tryckgränsen använder en annan materialbana.
- Service med hög temperatur eller fasta ämnen kan förändra det praktiska valet av sätesmaterial och kan ändra designen från ett mjukt sätesarrangemang till ett specifikt metallsätessystem.
- Högt differenstryck ökar vikten av kul/sätesbelastning, spindelns vridmomentkapacitet och kompatibilitet med matchande yta.
- Krav på brandsäkerhet eller flyktiga utsläpp, när de anges, påverkar även bestämmelserna om packning, packning och sekundära tätningar.
För upphandling måste materialförteckningen separat identifiera kropp, lock, kula, spindel, sätessystem, packning, packning och bultar, tillsammans med tillämplig materialspecifikation och krav på inspektion/dokumentation. Detta undviker att behandla "kulventilmaterial" som en enda kvalitet och minskar risken för att få en ventil med acceptabelt kroppsmaterial men otillräckliga inre delar eller tätningskomponenter.
API 6D kulventil och tillämpliga standarder
Standarden bör specificeras utifrån ventilens faktiska service och inte läggas till som en marknadsföringsetikett.
API-specifikation 6D täcker krav för ventiler som används i petroleum- och naturgasledningar och pipelineapplikationer. API listar för närvarande den 25:e upplagan med tillägg 3 utfärdat 2025. Dess omfattning inkluderar design, tillverkning, material, kvalitetskontroll, montering, testning, märkning och dokumentationskrav för kulventiler och andra typer av linjeventiler.
API 608, för närvarande i sin 7:e upplaga, adresserar metallkulventiler med flänsade, gängade och svetsade ändar.
ASME B16.34-2025 täcker tryck-temperaturklassificering, material, dimensioner, undersökning, testning och märkningskrav för tillämpliga ventiler med flänsade, gängade och svetsändar. ASME B16.5 och B16.47 adresserar flänsgränssnitt inom sina respektive storleksområden, medan ASME B16.10 adresserar ventilernas vända mot ända och ända till ända dimensioner.
En projektspecifikation kan kräva ytterligare testning, brandsäkerhetskvalificering, krav på flyktiga utsläpp, kontroller av surt servicematerial eller andra köparspecifika kriterier. Dessa krav måste bekräftas i inköpsordern och inte endast antas av ventiltypen.
Hur man väljer en kulventil för ett projekt
Val av kulventil är mer tillförlitligt när konfigurationen är byggd i en fast teknisk sekvens:
Erforderlig linjefunktion → nominell diameter → konstruktionstryck/klass → drifttemperatur → medium → flytande eller tappstöd → hel eller reducerad borrning → kroppskonstruktion → kropp och inre material → mjukt eller metallsäte → ändkoppling → ställdon → testning och dokumentation.
För en mindre övergripande isoleringslinje kan en flytande design ge den erforderliga stängningen utan den extra komplexiteten hos ett tappsystem. För en rörledning med stor diameter eller högt tryck är en kulventil monterad på en tapp mer attraktiv eftersom det fasta kularrangemanget styr tryckhöjden och manövreringsmomentet annorlunda. När passage av skrapor krävs blir den totala öppningen ett viktigt valvillkor. När driftstemperaturer eller fasta ämnen överstiger den praktiska kapaciteten för det valda polymersätet, bör en metallsäteskonfiguration utvärderas.
Valet av ställdon kommer efter ventilkonfigurationen, eftersom vridmomentbehovet ändras med ventilstorlek, differenstryck, sätesdesign och drifttillstånd. Att välja ett ställdon innan man bekräftar det faktiska ventilmomentet kan resultera i ett felaktigt dimensionerat ställdonssystem.
Ladda ner: Konfigurations- och valguide för kulventildesign.pdf
Tillverkning och kvalitetskontroll
Tillverkningen av industriella kulventiler börjar med identifieringen av tryckkroppen och interna material. Gjutna eller smidda kroppskomponenter bearbetas för att upprätta kroppshålrum, ändanslutningar och tätningsgränssnitt. Kulan bearbetas till den önskade borrningen och den sfäriska tätningsytan; Stam, sätesstöd och anslutningskomponenter bearbetas sedan innan sätet och tätningssystemet monteras.
Därför måste kvalitetskontrollen följa samma belastningsväg som själva ventilen: materialidentitet, karosstillstånd, kritiska dimensioner, kul- och sätesytor, spindel- och utblåsningssäkra arrangemang, ändanslutningar, monterad drift, tryckinneslutningsintegritet och sätets tätningsprestanda.
För en tappventil krävs ytterligare inspektionsuppmärksamhet på kulstöden, sätesringarna, kroppshålighetsanslutningarna, insprutnings- eller ventilations-/dräneringsgränssnitt där sådana finns, och ställdonets monteringsarrangemang. Den medföljande kulventilkatalogen illustrerar dessa komponenter separat i sprängskiss och på deras materialblad.
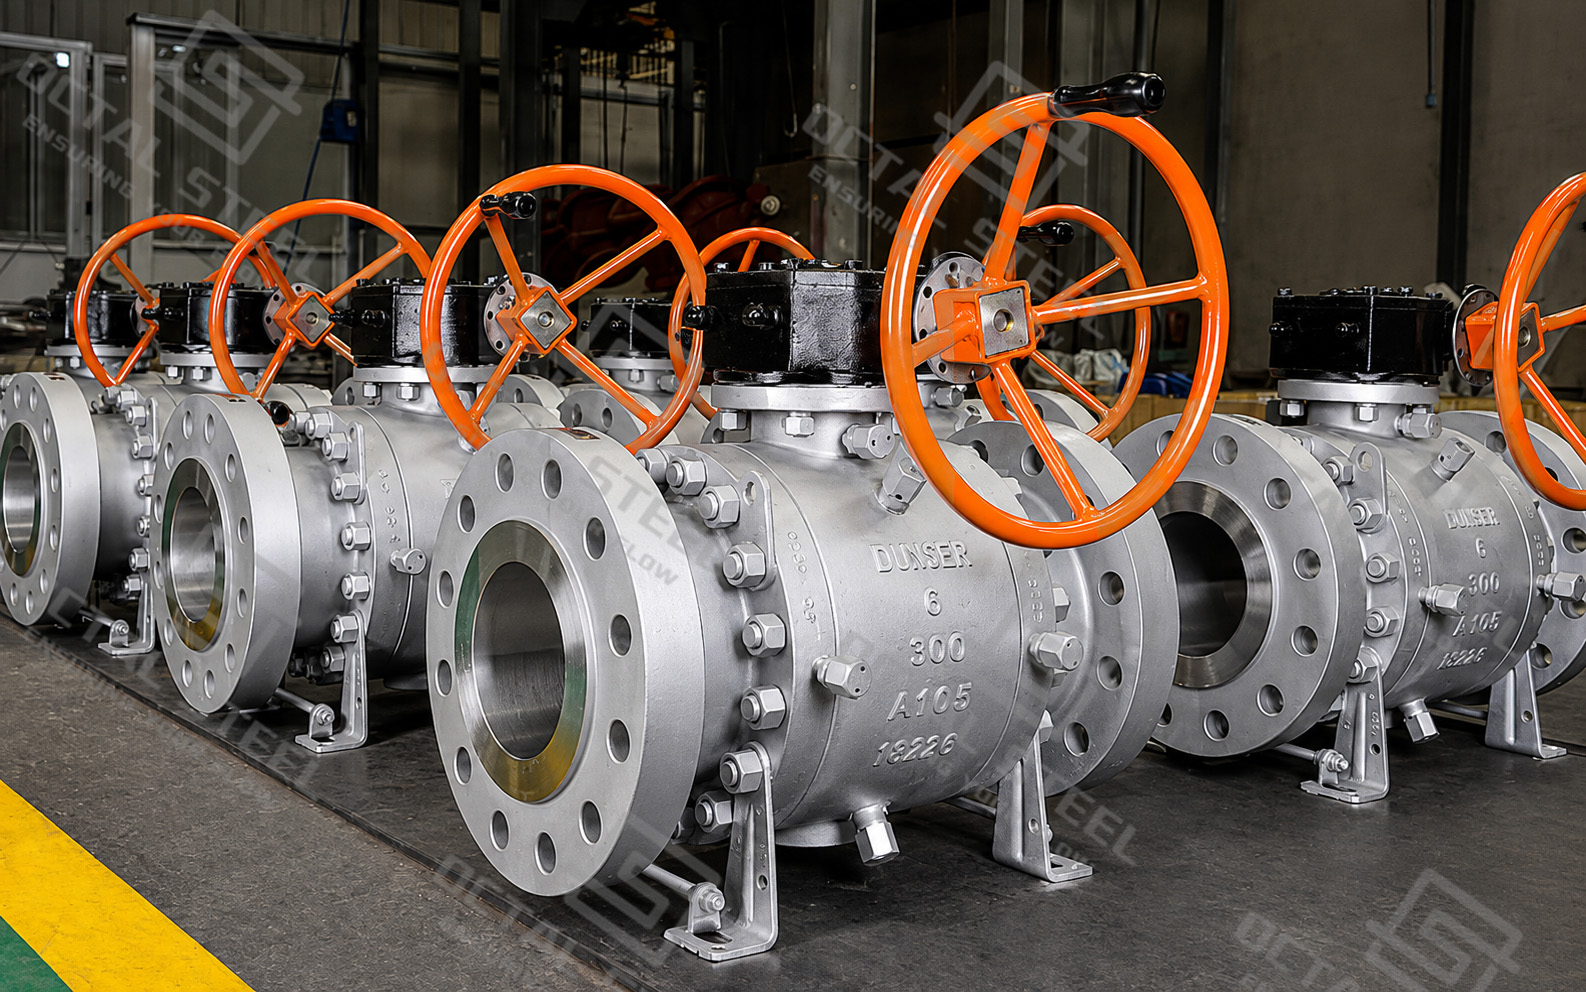
Kulventilapplikationer
Isolering av transmissionsrör. Rörledningsblockventiler med stor diameter måste kontrollera ledningstrycket medan de förblir i drift under differenstryck. Tappstöd, total flödesbana för hålet, ställdonets vridmoment, hantering av kavitet och ändanslutningar blir viktiga konfigurationsingångar.
Kannor, skrapfångare och huvudlinjesträckor. Det erforderliga inre spelet bör kontrolleras mot dimensionerna på pig och rörhål. Enbart den nominella ventilstorleken visar inte att ventilen ger den nödvändiga fria flödesvägen; Den totala hålkonfigurationen måste bekräftas.
Isolering av raffinaderi och petrokemiska enheter. Vätskesammansättning, temperatur, tryckklass, stängningsfilosofi och säteskompatibilitet avgör om en mjuk sits eller en metallstolskonstruktion är lämplig.
Pump, kompressor och fjärrstyrda stationer. Ventilmoment och arbetsfrekvens påverkar valet av växel, pneumatisk, hydraulisk eller elektrisk drivning. Ställdonet måste skräddarsys för den valda ventilen och inte specificeras oberoende.
Ladda ner:Trunnion_Ball_Valve_Isolation_Safety_and_Inspection_Guide.pdf
GNEE kulventilsförsörjning och projektstöd
GNEE levererar kulventiler för rörledningar, olja och gas, petrokemiska och industriella rörledningsprojekt, som täcker flytande och tappkulventiler i gjutna, smidda, sidoingång, toppingång och helsvetsade konstruktioner. Representativa leveransområden sträcker sig från NPS 1/2–8 för flytande kulventiler och upp till NPS 60 för tillämpliga sidoingång och helsvetsade konstruktioner, med tryckklasser tillgängliga upp till klass 2500 beroende på ventilkonstruktion och storlek. DBB kulventilkonfigurationer finns också tillgängliga för tillämpliga krav på rörisolering.
Ventilkonfigurationen kan skräddarsys för projektförhållanden med hela eller reducerade öppningsflödesvägar, mjuka säten eller metallsäten, kolstål, legerat stål eller rostfritt stål tryckmaterial, flänsade eller stumsvetsade ändar och manuell, växel, pneumatisk, elektrisk eller hydraulisk aktivering. Tappmonterade konstruktioner kan också inkludera funktioner som dubbellåsning och avluftning, hålrumstryckavlastning, ventilations- och dräneringsanslutningar, nödförseglingar och skaftförlängningar när så anges.
Utöver att leverera själva ventilen kan GNEE stödja projektkonfiguration kring storlek, tryckklass, öppning, material, sätessystem, ändanslutningar och krav på ställdon, tillsammans med den specificerade omfattningen av inspektion och dokumentation. Detta gör att kulventilen kan väljas som en komplett rörisoleringsenhet, inte bara en nominell storlek och tryckklassificering.
Gratis offert
Vanliga frågor
F: När föredras en tappkulventil framför en flytande kulventil?
S: Trunnions konstruktion väljs vanligtvis som diameter, tryckbelastning och drivmomentökning. Kulan stöds mekaniskt medan de rörliga sätesringarna ger tätningsbelastningen, vilket minskar den direkta tryckkraften som annars skulle trycka en flytande kula mot nedströmssätet.
F: Betyder klass 2500 att alla kulventilstorlekar finns i klass 2500?
S: Nej. Tryckklassen är inte oberoende av nominell diameter, karosskonstruktion, material, hål och sätesdesign. De medföljande måtttabellerna för tapparna visar att de tillgängliga storleksintervallen ändras med tryckklass, så den exakta storleken/klassmatrisen måste bekräftas för den valda konfigurationen.
F: Vilken information krävs för att beställa en API 6D kulventil?
A: Specificera ventiltyp, storlek, klass, öppning, kropp och inre material, sätessystem, ändkoppling, ställdon, processmedium, konstruktionsförhållanden och erforderlig inspektion/dokumentation. API 6D bör anges som tillämplig projektstandard vid behov.
F: Är en kulventil med full hål alltid det bästa valet?
S: Nej. Full öppning är viktig när obegränsat flöde, låg lokal tryckförlust eller skrapapassage krävs. En reducerad öppning kan ge en mindre, lättare ventil när reducerad flödesarea är acceptabel. Rätt val beror på rörets driftskrav och inte bara på den nominella storleken.
Populära Taggar: kulventilspecifikationer och representativa konfigurationer, leverantör, anpassad, grossist, billig, rabatt, prislista, lågt pris, i lager, gratisprov


