


Kort introduktion till kanalrör
Svetsade stålrör täcker ERW, EFW, LSAW och SSAW tillverkningsprocesser, med användning av kol, legerat och rostfritt stål, med standarder anpassade till API 5L, ASTM och ASME.
API 5L Gr B, X42, X46, X52, X56, X60, X65, X70, X80 PSL1, PSL2 och för syraservice. ASTM A53B. ASTM A252 Grad 3 för rörpålar. ASTM A672 B60, C65 för högtryckstjänster.
Kort introduktion till kanalrör
API 5L stålrörledning är avsedd för olje- och gasledningar inom olje- och gasindustrin, utvecklad för olika arbetsmiljöer. Kanalrörsmaterial är vanligtvis kolstål och uppfyller API SPEC 5L-specifikationerna. Den används i petroleum- och naturgasindustrin, uppfyller petroleumindustrins transportkrav och förväntas fungera i extrema situationer: låga och höga temperaturer, korrosionsbeständighet i korrosiva miljöer och syradrift i H2S-förhållanden.
Se alla API 5L-rörspecifikationer.
Egenskaper för svetsade rörsorter (ERW, LSAW, SSAW) för rörledningar
Vanlig klass: API 5L Gr.B PSL1, PSL2, surt servicerör. Medium: X42, X46. Medium: X52. Medium och hög: X56. Hög nivå: API 5L X60 PSL1, PSL2 LSAW-rör. Hög: API 5L X65 PSL1, PSL2 LSAW/SSAW-rör. High Premium: API 5L X70. High Premium: API 5L X80.
PSL2-röret suffixeras med bokstaven N, Q eller M, till exempel API 5L X52N, API 5L X60Q/M. Rör för sur service suffixeras med bokstäverna NS, QS eller MS, till exempel API 5L X65QS.
Suffix bokstäverna N, Q, M, S
A: Varmvalsad som den är (som rullad). N: Normaliserad i rullning, normaliserad formning, normaliserad. F: Härdat och släckt. M: Laminerad eller termomekaniskt formad. S: Använd i sur service (sur service).
Kemisk sammansättning och mekanisk beständighet
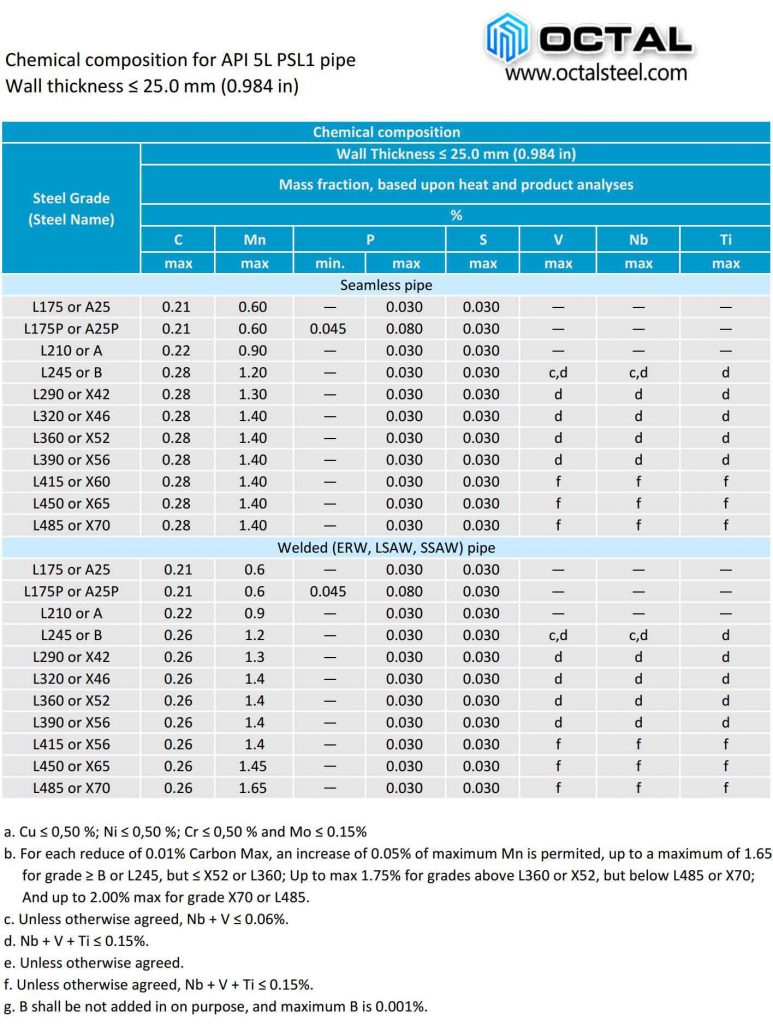
Den kemiska sammansättningen av API 5L svetsade rör har mer strikt kontroll än sömlösa rör. För mer information om API 5L sömlösa rör, besök här.
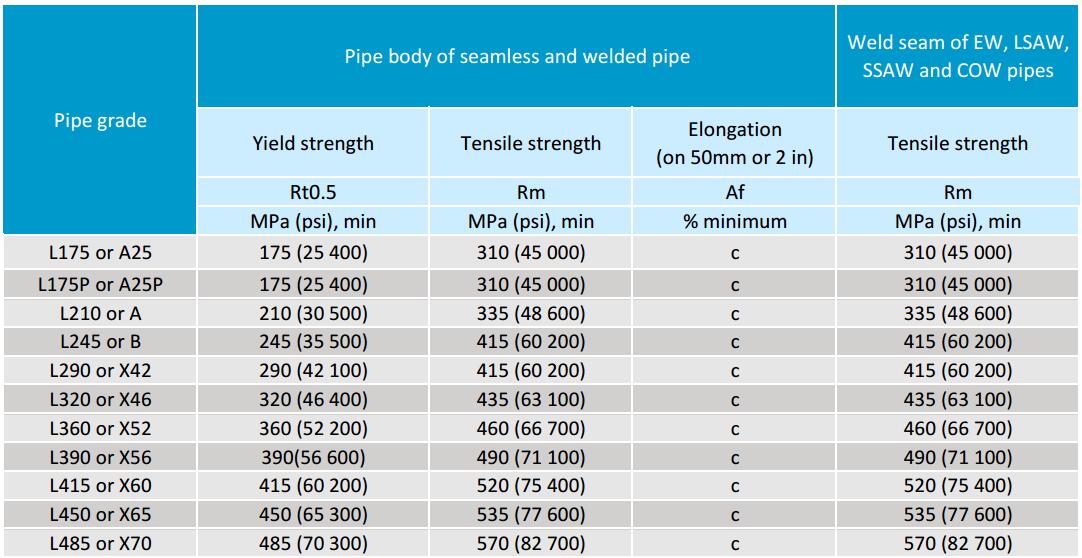
Draghållfastheten och sträckgränsen är samma som API 5L sömlösa rör.
Vårt utbud av API 5L svetsade rör för kanaler
Svetsat stålrör (ERW, LSAW, SSAW) för kanaler: 1/2" till 60". Tjockleksområde: från SCH 10 till SCH 160. Typ av gavlar: fasade ändar, plana ändar. Längdområde: 20FT, 40FT eller anpassad. Skyddsöverdrag i plast eller järn finns. Ytbehandlingar: natur, lackerad, svart färg, 3PE, FBE, etc.
Typer av tillverkning av svetsade rör
Det finns 3 typer av svetsning: ERW (Electric Resistance Welding), LSAW (Longitudinally Submerged Arc Welding) och SSAW (Spirally Submerged Arc Welding).
ERW-rör är en typ av motståndsrör som skiljer sig från svetsade rör och likströmssvetsade rör i två olika aspekter, enligt följande. Beroende på svetsfrekvensen finns det IF-svetsning för låg frekvens och ultra-IF-svetsning för hög frekvens. När det gäller tunnväggiga rör används högfrekvent svetsning, vanligtvis vid kontaktsvetsning och induktionssvetsning. När röret används med liten diameter används DC-svetsning. Det finns en högfrekvent svetsprocess som används för att tillverka integralrör och rör av ERW-typ. För olje- och gaslagring är den mest rekommenderade typen den längsgående ERW, på grund av dess kvalitet, enkla transport och kostnad.
Både LSAW och SSAW-rör är SAW (Submerged Arc Welding Steel Pipe), tillverkade med hjälp av en nedsänkt bågsvetsningsprocess för att förbereda stålet, vilket resulterar i ett högdensitetsrör. På grund av flussskiktet sker ingen omedelbar värmeförlust och den är koncentrerad nära lodet. Resultatet är en högkvalitativ, högeffektiv båge, med rök, som har intensiv användning i tryckkärl, tillverkning av rör, balkar, vätskor, stålkonstruktioner etc. SAW-rör har sin huvudsakliga användning i LSAW-rör, det vill säga längsgående nedsänkt bågsvetsrör.
ERW svetsade rör tillverkningsprocess
ERW-processen tillämpas vanligtvis på rör som är mindre än 24 tum, 609 mm.
Flödesschema för tillverkning av stålrör för kanaler med ERW/HFW (Electric Resistance Welding) längssvetsning: Avrullning – Tillplattadning – Klippning och stumsvetsning – Slinglagring – Plåt UT – Trimning – Formning – Högfrekvent svetsning – Borttagning av inre och yttre grader – Medelvattenkylning – Ultraljudsluftkylning – Annex Kalibrering – Rakhet – Skärning – Inledande dimensions- och ytinspektion – Ändfasning – Hydrostatisk testning – Ultraljudstestning av hela röret – Test med off-line ultraljud – Ultraljudsändprovning – Slutlig dimensions- och ytinspektion – Korrosionsbeläggning – Märkning – Ändskydd – Inspektion och förvaring
LSAW Pipe Manufacturing Process (JCOE Pipe)
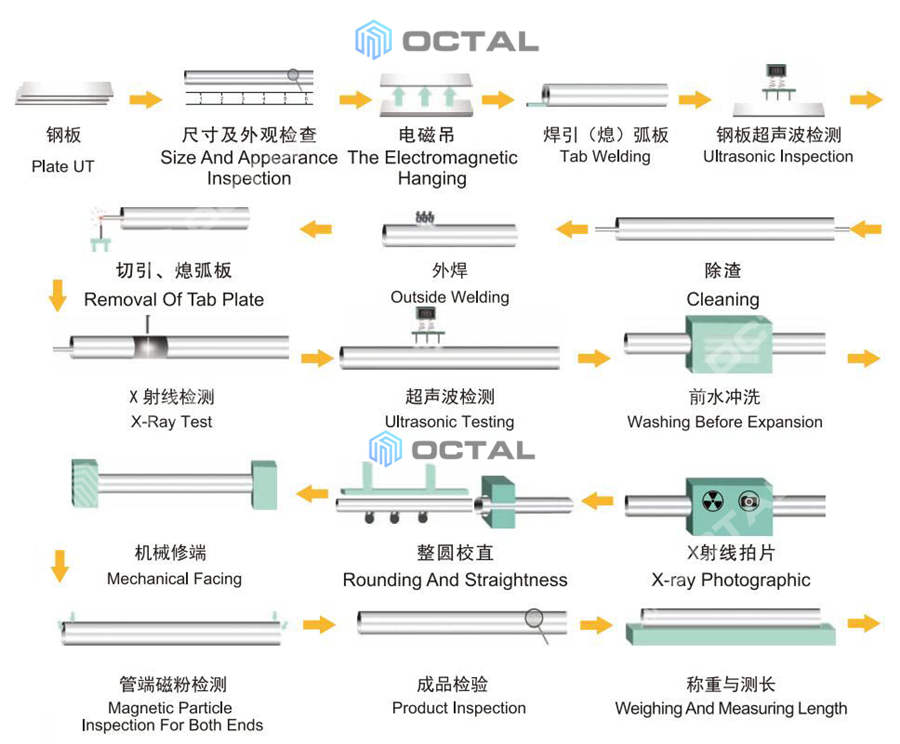
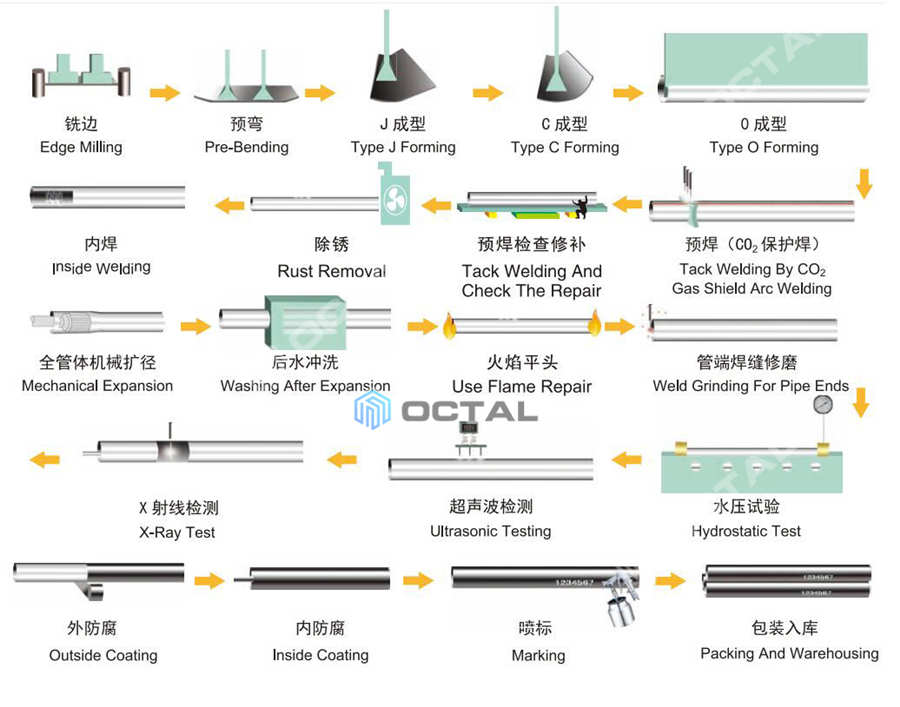
LSAW-rör gäller för diametrar från 20 tum (508 mm) till 40 tum (1016 mm). LSAW-rör kallas också JCOE-rör på grund av dess tillverkningsprocedurer, som formas till J-form - C-form - O-form och E kall expansion.
LSAW-svetsade stålrörstillverkning Flödesschema för kanaler: Plåt UT – Vakuumlyftning – Ultraljudsinspektion – Kantfräsning – Förböjning – J-typformning – C-formning – O-typformning – Skärmad bågpunktssvetsning CO2-gas - Svetsning av hjälpplåtar - Invändig svetsning - Utvändig svetsning - Utvändig svetsning - Utvändig svetsning - X-test - Ultraljudstest - Tvätt före expansion - Mekanisk expansion - Tvätt efter expansion – Rakhet – Hydrostatiskt test – Ultraljudstest – Svetsslipning i ändarna – Mekanisk yta – Röntgentest av kroppen och bÃ¥da ändarna – Ultraljudsprovning av bÃ¥da ändarna – ultraljudsprovning Vägning och längdmätning – Produktkontroll – Ytterbeläggning – Innerbeläggning – Märkning – Förpackning och förvaring
SSAW rörtillverkningsprocess
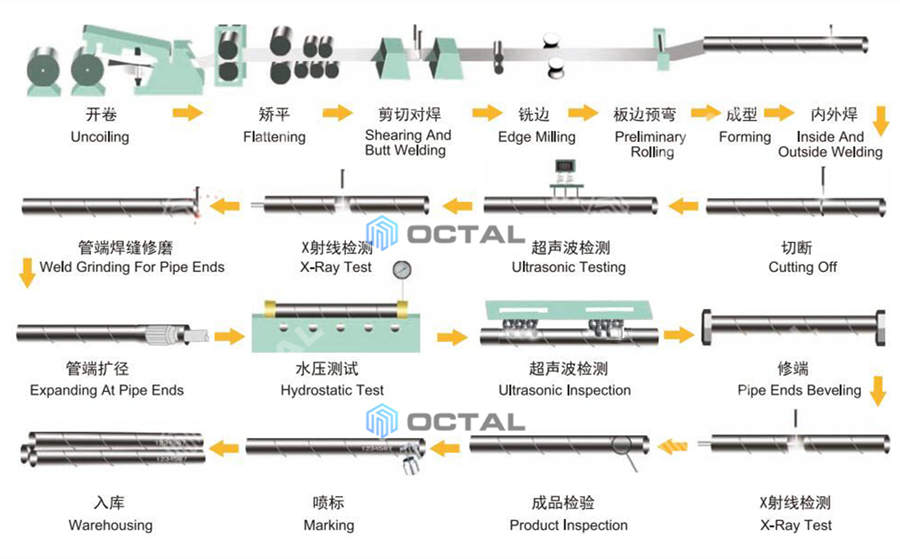
SSAW-rör gäller för diametrar upp till 60 tum (1524 mm).
SSAW Steel Pipe Manufacturing Flödesschema: Avlindning – Plattning – Klippning och stumsvetsning – Kantfräsning – Preliminär valsning – Formning – Invändig och utvändig svetsning – Skärning – Ultraljudstestning – Röntgenprovning – Ändsvetsslipning – Ändexpansion – Hydrostatisk test – ultrastatiskt – besiktningstest – – Produktionskontroll – Märkning – Förvaring
Viktiga skillnader mellan SAW Pipe (LSAW, SSAW) och ERW Pipe
Som framgår av tillverkningsprocesserna ovan skiljer sig SAW (LSAW, SSAW) och ERW-rör helt från formning, svetsning, etc., och därför skiljer sig prestandan hos båda i följande aspekter:
1. Ytkvaliteten på ERW-rör är bättre jämfört med SAW-rör (LSAW, SSAW), eftersom de är släta och har bättre finish. I de flesta SAW-rör är skillnaden huvudsakligen centrerad på den inre och yttre svetsförstärkningen.
2. Defekter som hittas i ERW-rör är mindre än i SAW-rör. Eftersom det finns flussdeponering i SAW-rör genererar detta fler defekter utöver volymdefekter. ERW-rördefekter är begränsade till endast trådsvetsar och raka svetsar och kan enkelt inspekteras. Defekter är lätta att upptäcka och ultraljudsreflektion på ytan gör det lättare att upptäcka dem.
3. Restspänningsförhållandet i ERW-rör är lägre än i SAW-rör. Eftersom ERW-rördeformation sker i större utsträckning i ERW-processen, följt av en tillplattad oval kalibrering, uppstår elliptiska vertikala förändringar och strypning, vilket gör att spänningen blir lägre. Förskjutningen av ERW-rör var mindre jämfört med axiella och tvärgående snitt med SAW-rör tillverkade av samma material, och var också lätt att upptäcka.
4. Även om den övergripande prestandan för ERW- och SAW-rör är densamma, så snart röret utvecklar en defekt, kan stålstycket i ERW tas bort och åter-svetsas, medan detsamma inte gäller för SAW, där detta skulle orsaka sprickbildning eller korrosion, vilket gör ERW mer hållbart.
API 5L svetsade rörapplikationer för kanaler
För olje- och naturgasindustrin, stålrör för rörledningstransportsystem. GNEE levererade röret i enlighet med den internationella standarden API 5L, som specificerar kraven för tillverkning av två produktspecifikationsnivåer (PSL1 och PSL2) av svetsade rörledningar för rörledningstransportsystem inom olje- och gasindustrin.
Begär en kostnadsfri offert nu!
Populära Taggar: erw, lsaw och ssaw svetsade stålrör för rörledningar, leverantör, kundanpassad, grossist, billig, rabatt, prislista, lågt pris, i lager, gratisprov


