


3LPP (Tree Layer Polypropylene) Coated Pipe tillverkas som ett yttre beläggningssystem som består av en fusionsbunden epoxi (FBE) primer, ett sampolymerlim och ett extruderat polypropen yttre skikt. Processen inkluderar ytpreparering av röret för svetsade eller sömlösa stållinjer, applicering av FBE-primer, tillsats av sampolymerlim inom det kvalificerade vidhäftningsfönstret och extrudering av det yttre polypropenskiktet, följt av kontrollerad kylning och inspektion. Denna beläggningssekvens ger korrosionsskydd på stålsidan, stabil vidhäftning mellan skikten och motståndskraft mot nötning, fördjupningar, stötar och förhöjda driftstemperaturer, vilket gör den lämplig för nedgrävda och nedsänkta rörledningar, transportledningar för het olje, horisontella riktningsborrningar (HDD), sektioner med stenfyllning, undervattensflödesledningar och andra vägar som utsätts för svåra installationsbelastningar eller svåra installationsbelastningar.
GNEE levererar polypropenbelagda rör för nedgrävda hetoljeledningar, horisontella riktningsborrkorsningar, installation av undervattensledningar, mekaniskt krävande återfyllningsförhållanden och rörledningar som kräver större motståndskraft mot hantering av skador. Omfattningen av leveransen kan inkludera blankt rör, treskikts polypropenbeläggning, slutförberedelse, beläggningsinspektion, reparationsprotokoll, märkning och förpackning för export under ett enda tekniskt releasedokument.
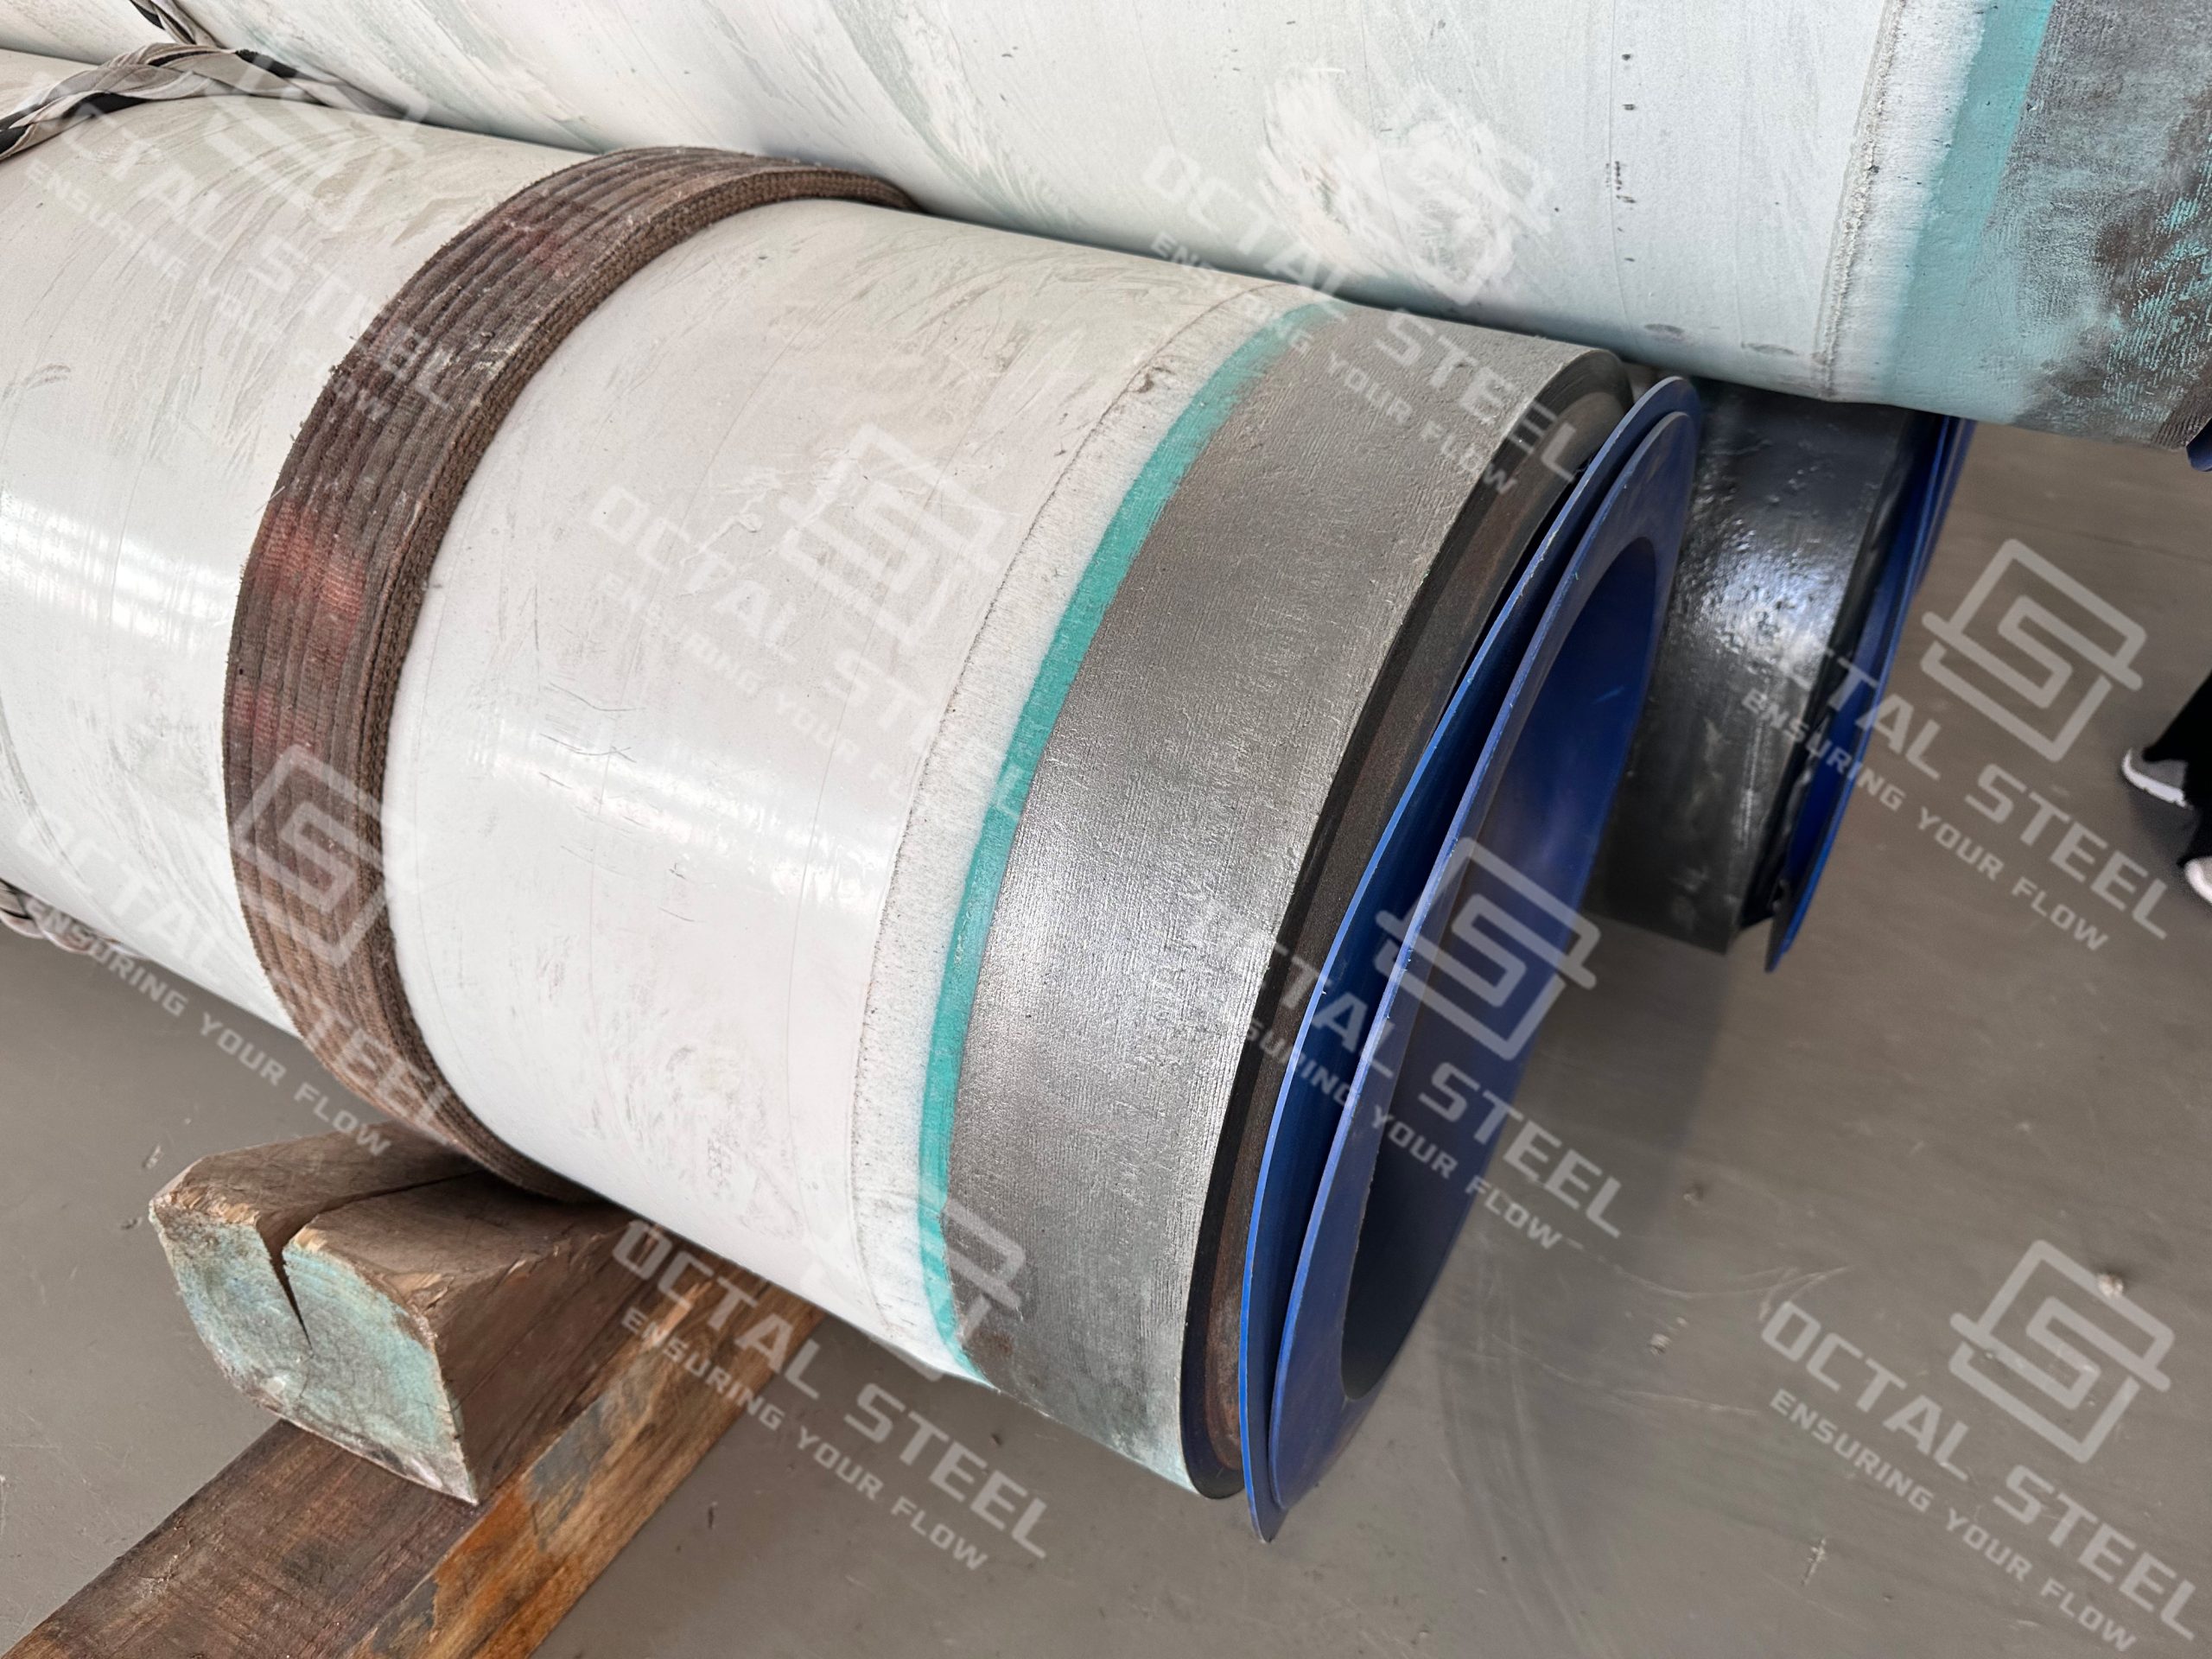
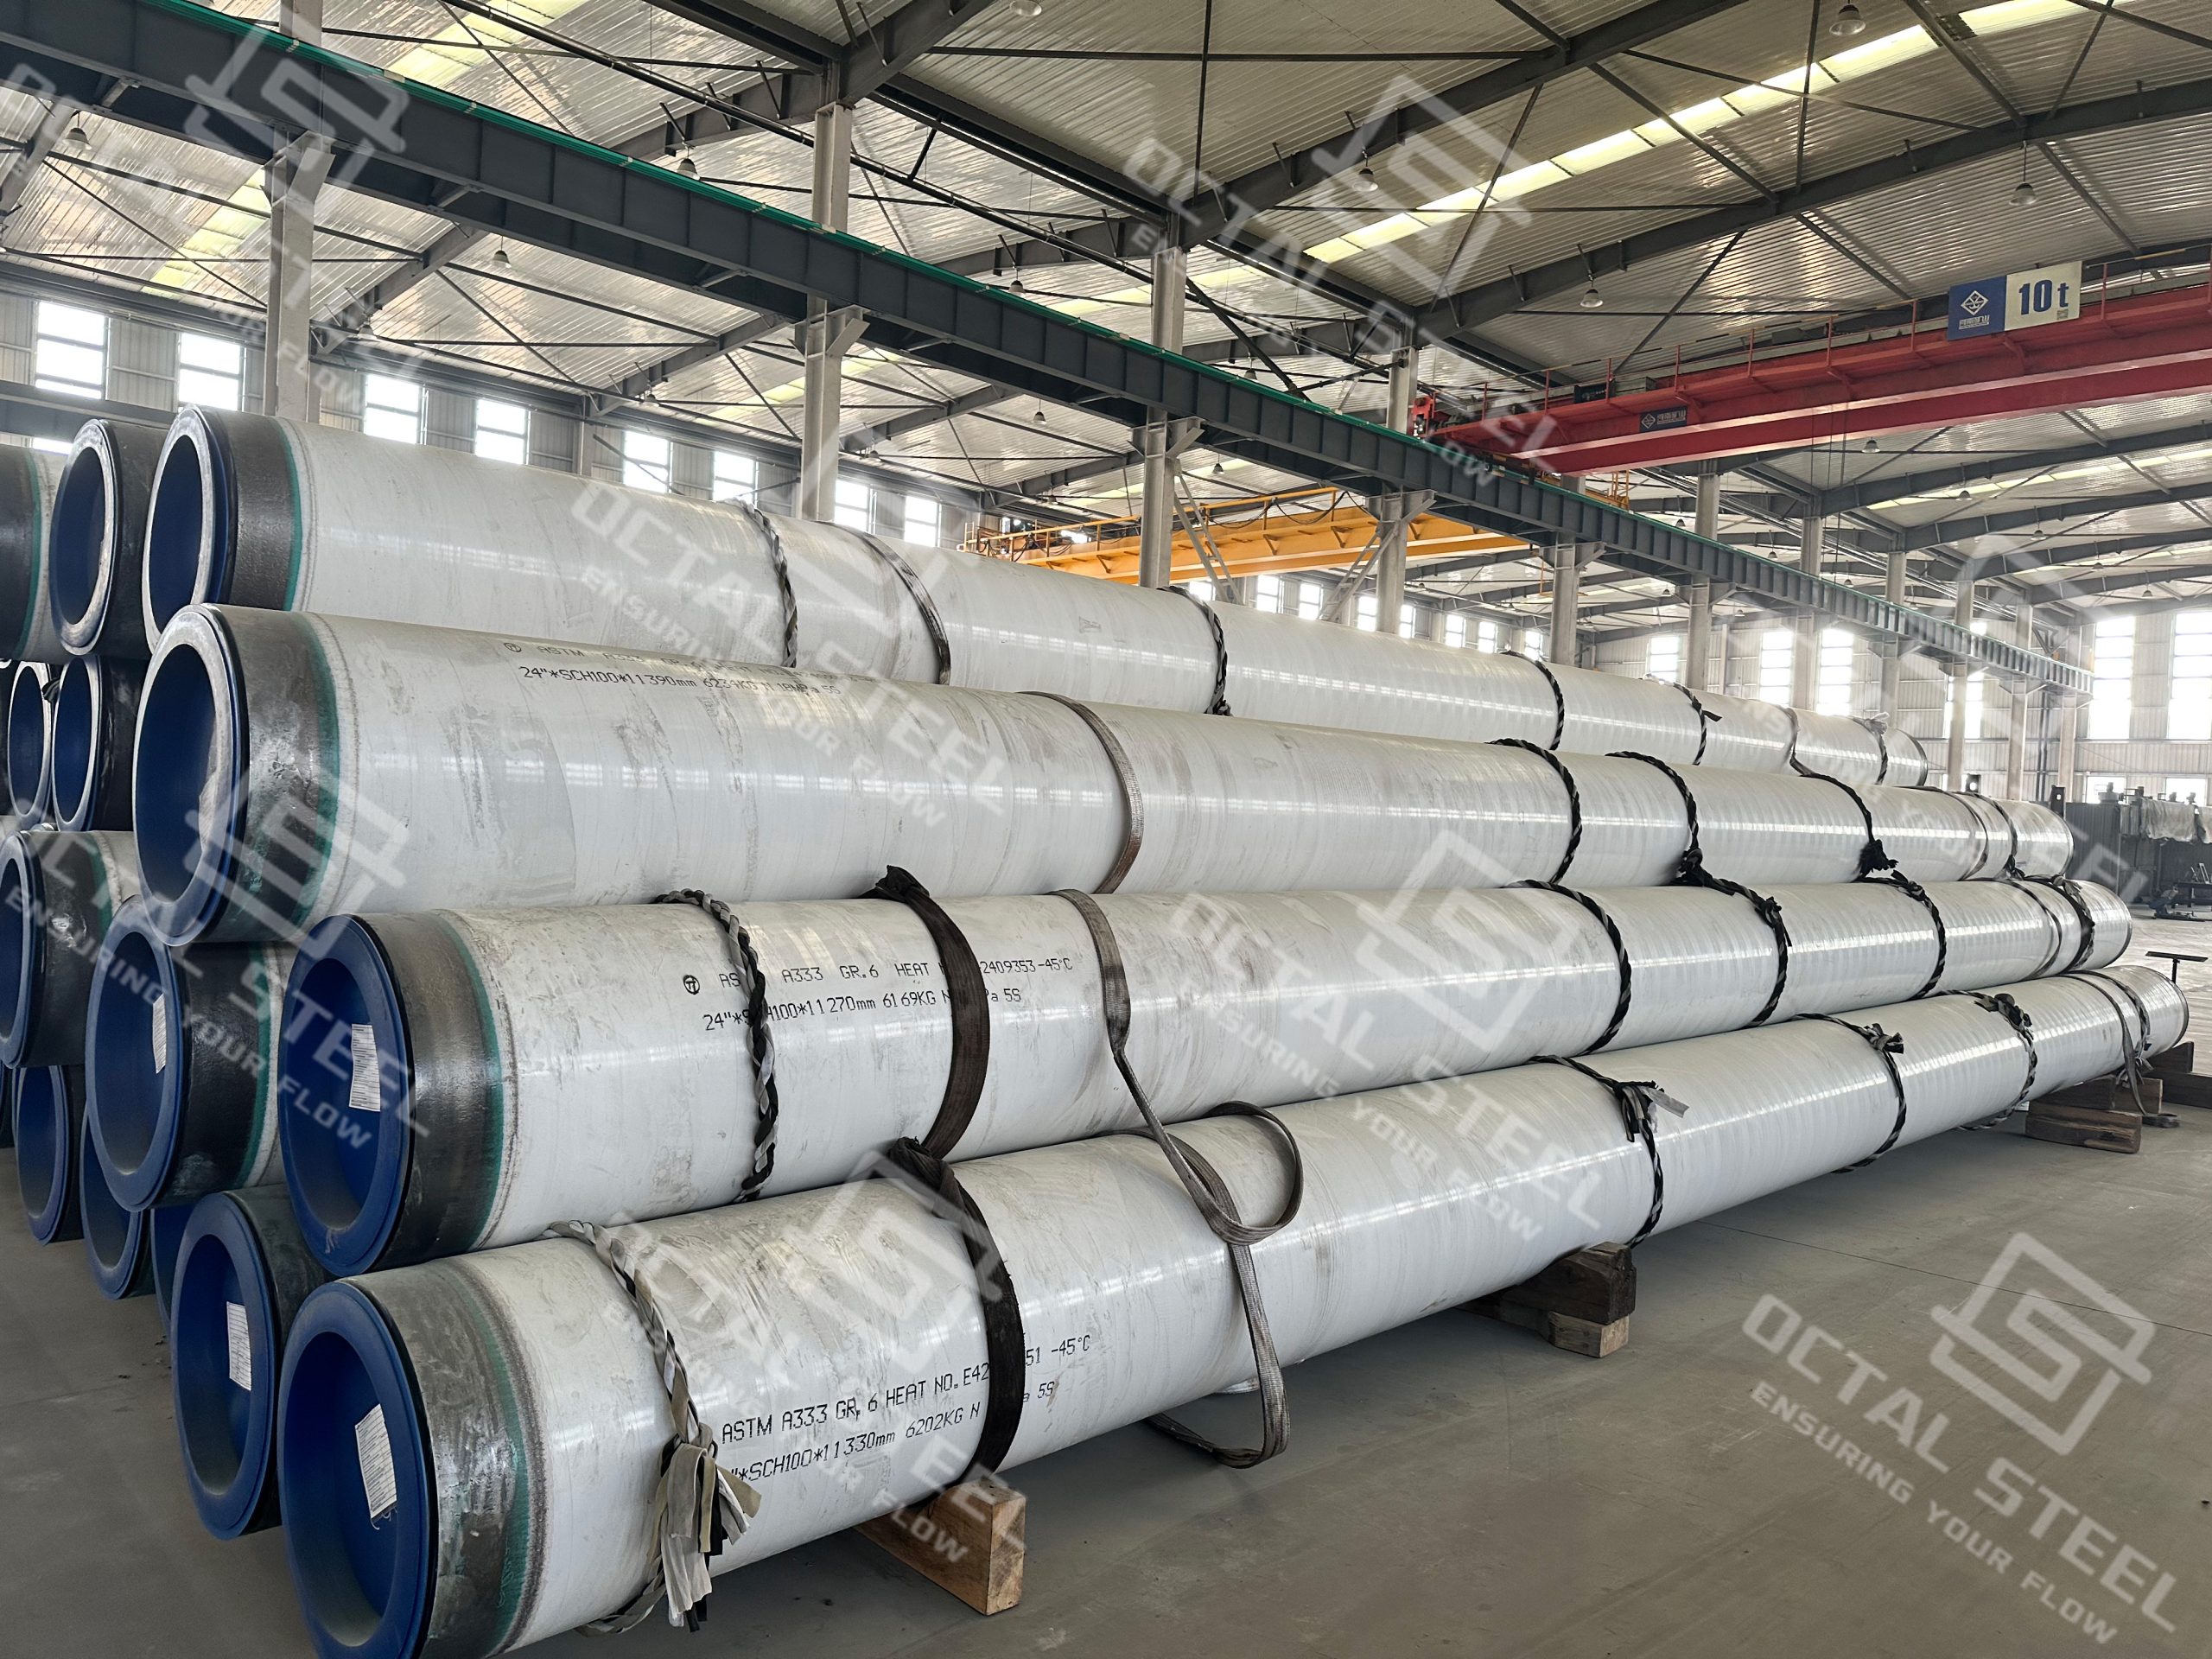
3LPP rörspecifikationer och leveransomfattning
En 3LPP-belagd stålrörsspecifikation måste anpassa egenskaperna för basröret, beläggningssystemet, installationsmetoden och fältfoggränssnittet inom en enda godkänd teknisk grund. Ytterdiameter (OD), väggtjocklek, beläggningsklass, driftstemperatur, nedskärning, inspektionsomfattning och spårbarhetsprotokoll måste definieras tillsammans innan de släpps för produktion.
| Specifikationsartikel | Information som krävs eller finns tillgänglig | Teknisk betydelse |
|---|---|---|
| Typ av basrör | Seamless, ERW, LSAW eller SSAW | Bestämmer rörhantering, sömposition, värmerespons och inspektionsgränssnitt. |
| Basrör standard | API 5L, ISO 3183 eller godkänd projektstandard | Definierar tillverkningen av röret, dimensioner, stålkvalitet, provning och märkning. |
| stålkvalitet | Rörkvalitet för linjer valda av projektet | Fastställer rörkroppens mekaniska egenskaper före beläggning. |
| Rördimensioner | OD, väggtjocklek, längd, fas och slutskick | Styr uppsättning av beläggningslinje, uppvärmning, hantering, nedskärning och förpackning. |
| Beläggning standard | ISO 21809-1, aktuellt DIN-krav eller projektspecifikation | Etablerar grunden för beläggningskvalificering och acceptans. |
| Beläggningsklass | Projektdesignat system | Kopplar beläggningsmaterial och prestandakrav till specificerade serviceförhållanden. |
| Beläggningstjocklek | Specificerad total tjocklek och krav för varje enskilt lager | Styr mekaniskt skydd, semesterprovning, nedskärningsförberedelse och fältfogjustering. |
| Driftsförhållanden | Konstruktionstemperatur, normal drifttemperatur och avstängningstillstånd | Bestämmer valet av polypropenblandning och beläggningssystemets fullständiga lämplighet. |
| Installationsvillkor | Grävning, hårddisk, marin hantering, stenfyllning eller annan installationsväg | Bestämmer krav på mekaniskt skydd, hantering och inspektion. |
| Nedskärning | Längd, kantprofil och ändbehandling | Det måste överensstämma med den omkretssvetsningsprocedur och det valda fältfogbeläggningssystemet. |
| Valfria system | Invändig beläggning, betongviktsbeläggning, förberedelse för anoder eller isoleringsgränssnitt | Koordinerar 3LPP-systemet med det kompletta rörledningsskyddspaketet. |
| Dokumentation | MTC av basrör, beläggningscertifikat, testrapporter, reparationsprotokoll och packlista | Upprätthåller kontinuitet mellan basrörets identitet, beläggningssats, inspektionsresultat och slutlig leverans. |
En 3LPP-belagd rörkonfiguration bör inte släppas förrän beläggningsproceduren har verifierats mot de faktiska rördimensionerna och ändgeometrin. Uppvärmningsrespons, extruderingstäckning, förberedelse av skärning och stöd under hantering kan variera beroende på rördiameter, väggtjocklek, längd och sömkonfiguration.
Leveransdatabladet bör också definiera om beläggningen avslutas före en spännskydd, anodplatta, armbågsövergång, betongviktsbeläggningszon eller annan speciell rörkomponent.
3LPP beläggningssystem och funktioner för varje lager
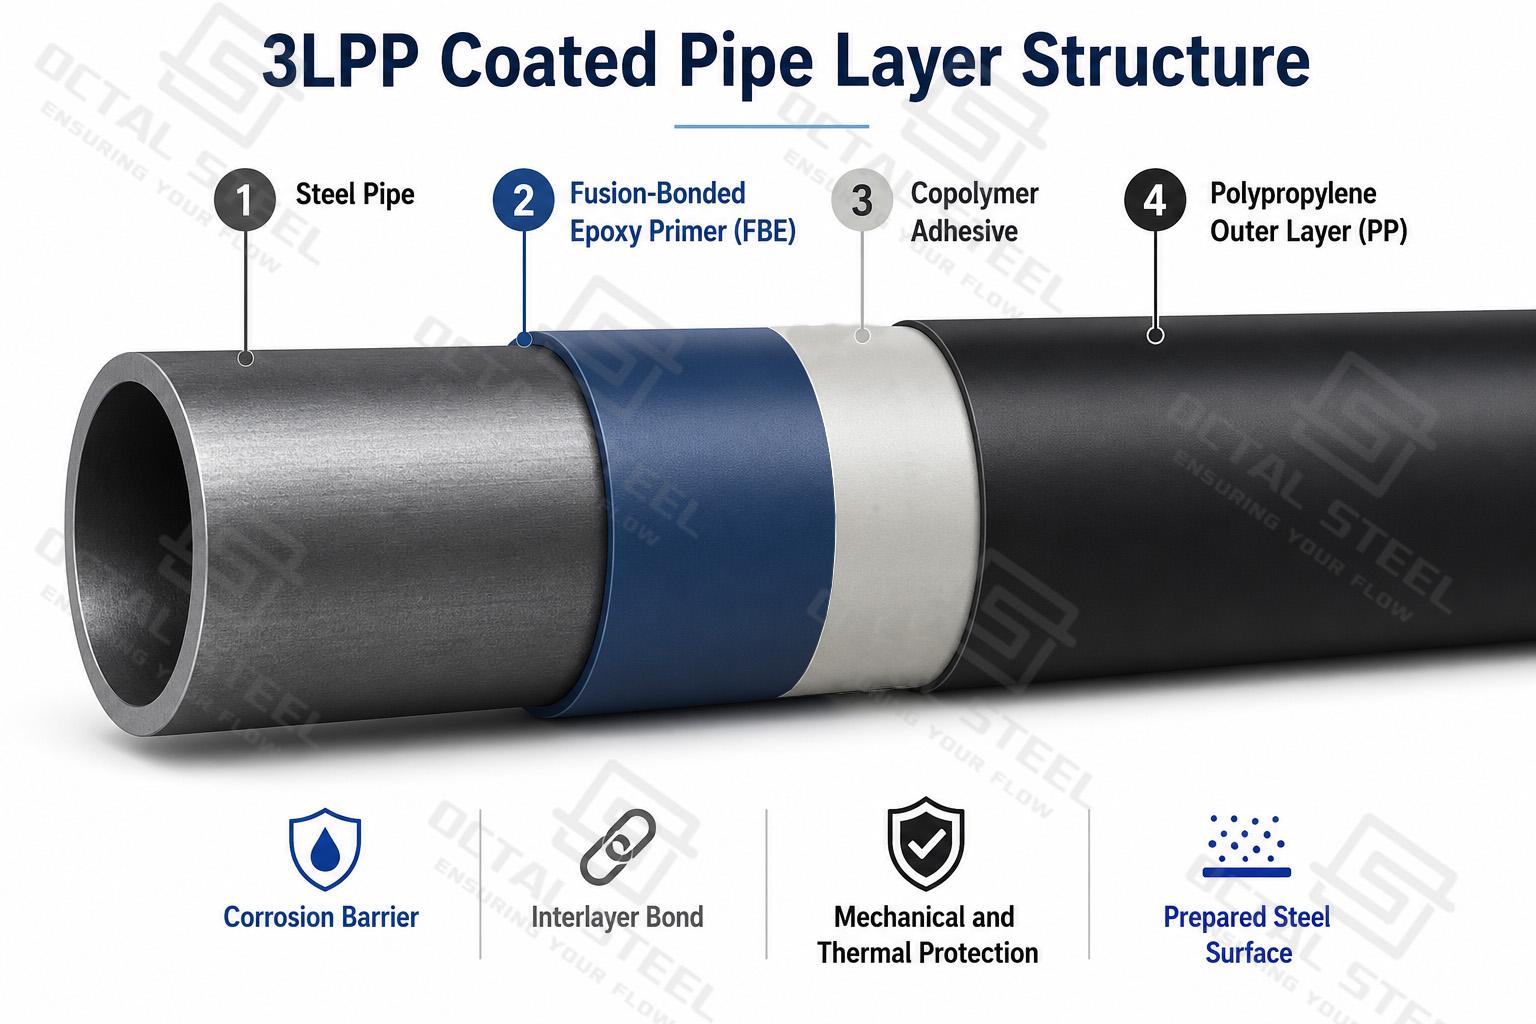
En trelagers polypropenbeläggning förlitar sig inte enbart på polypropenmanteln för korrosionsskydd. Dess prestanda beror på vidhäftningen vid stål/FBE-gränssnittet, bindningen genom limskiktet och den mekaniska kontinuiteten hos det yttre PP-skiktet.
| Täckande lager | Material | Huvudfunktion | Huvudrisken om den inte kontrolleras |
|---|---|---|---|
| Grundfärg | Fusion Bonded Epoxi (FBE) | Den fäster på blästrat stål och utgör den primära barriären mot korrosion. | Dålig vidhäftning, korrosion under film eller katodlossning. |
| Självhäftande lager | Sampolymerlim | Fäster epoxiprimern till det yttre polypropenskiktet. | Separation mellan skikt under böjning, stöt eller termisk cykling. |
| Yttre lager | extruderad polypropen | Ger mekaniskt, nötnings-, fördjupnings- och termiskt skydd. | Sprickor, mejsling, lokal förtunning eller skada under installationen. |
| Komplett system | FBE + lim + PP | Kombinerar korrosionsskydd med yttre mekaniskt skydd. | För tidigt beläggningsfel trots acceptabla individuella material. |
Primern ska blöta och fästa på en ordentligt förberedd stålyta. Limmet måste vara kemiskt kompatibelt med båda intilliggande skikt och appliceras inom det kvalificerade processfönstret. Polypropenskiktet måste förbli kontinuerligt under extrudering, kylning, hantering, transport och installation.
En defekt som ligger i ett lager kan påverka hela systemet. En visuellt sund PP-yta bekräftar inte vidhäftning under beläggningen, och acceptabel vidhäftning kompenserar inte för en diskontinuitet i full tjocklek eller en skadad skärkant.
3LPP beläggningsprocess
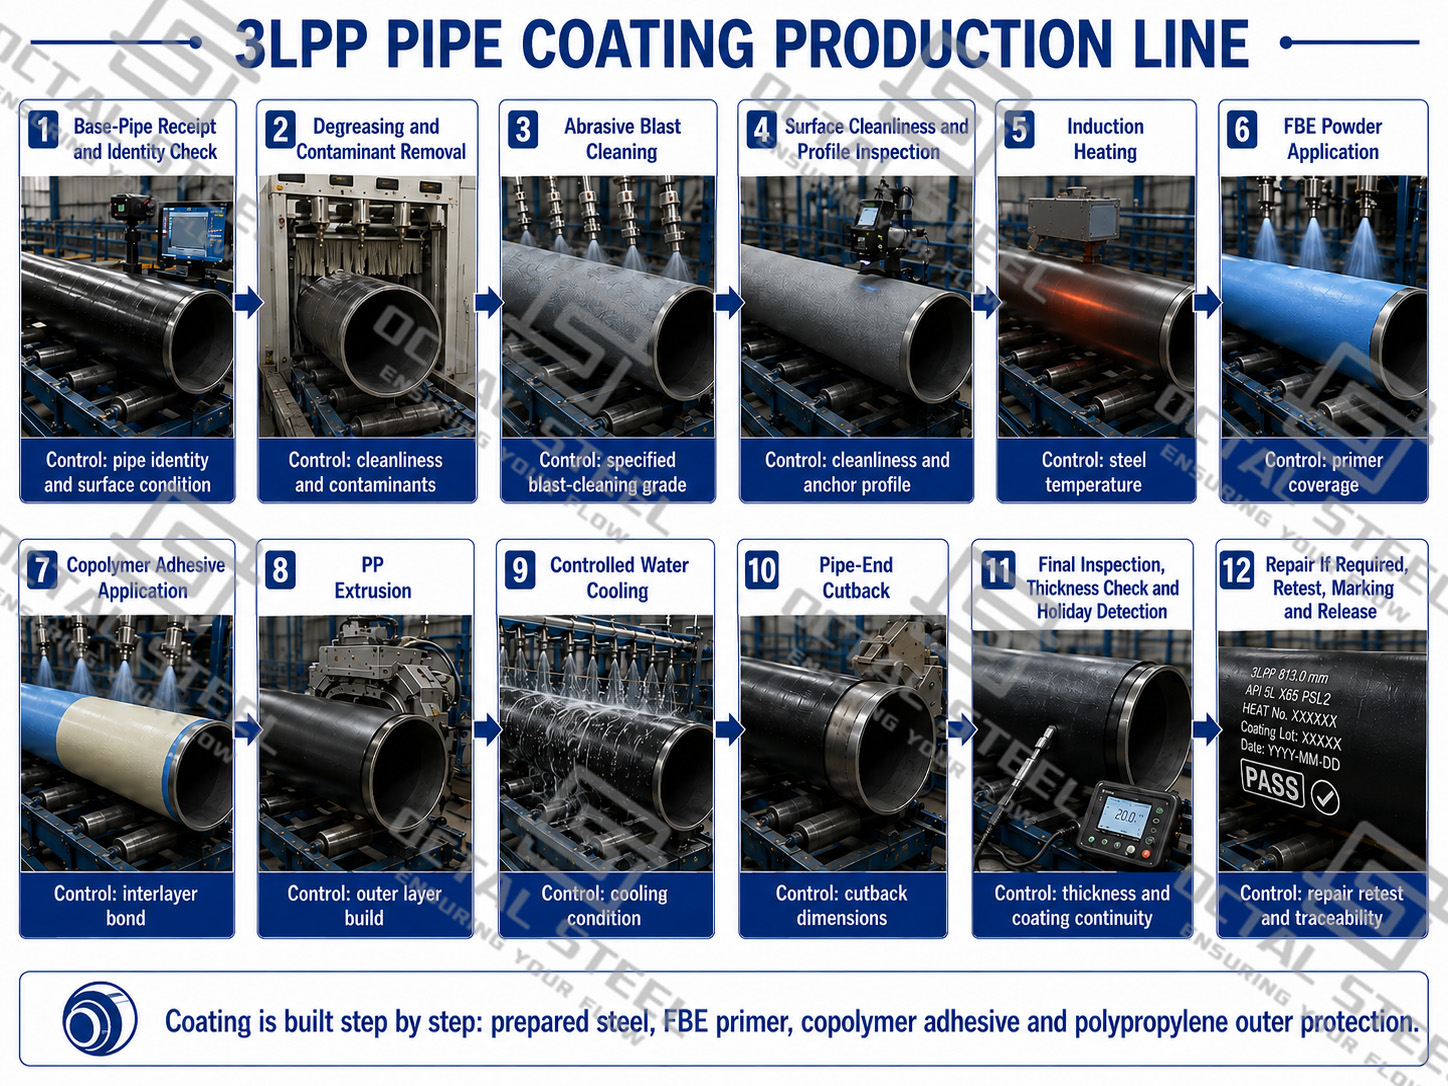
3LPP-beläggningen appliceras genom en kontinuerlig sekvens av ytförberedelse, röruppvärmning, FBE-grundning, limapplicering, polypropenextrudering, kontrollerad kylning, nedskärningsförberedelse och slutbesiktning. Intervallet mellan dessa steg måste hållas inom det kvalificerade appliceringsförfarandet, eftersom ytkontamination, felaktig substrattemperatur, fördröjd applicering mellan skikten eller instabil extrudering kan minska beläggningens vidhäftning och kontinuitet.
| Processstadiet | Huvudsaklig produktionskontroll | Kontrollerad risk |
|---|---|---|
| Bare Pipe Release | Rörnummer, gjutnummer, dimensioner, avfasning, yttillstånd och beläggningsbehörighet | Felidentifiering av rör eller beläggning av ej släppt material |
| Ytrengöring | Avlägsnande av olja, fett, salter, damm, fukt och lös förorening | Förlust av FBE-vidhäftning och korrosion under film |
| abrasiv blästring | Rengöring av angiven yta och blästrankarprofil | Otillräcklig mekanisk förankring för epoxibindningen |
| Rörvärme | Jämn ståltemperatur inom det godkända applikationsområdet | Ofullständig härdning av FBE, dålig vätning eller termisk skada |
| Tillämpning av FBE | Jämn primertäckning och kontrollerad härdning | Inkonsekvent korrosionsbarriär |
| Applicering av lim | Kontinuerlig limtäckning inom det kvalificerade processområdet | Svag bindning mellan FBE- och PP-skikt |
| PP extrudering | Stabil extrudering, överlappning, beläggningstjocklek och yttillstånd | Tunna områden, hålrum, veck eller diskontinuiteter i beläggningen |
| Kyl | Kontrollerad minskning av beläggningstemperaturen | Kvarvarande spänningar, deformation eller sprickbildning |
| Nedskärningsförberedelser | Korrekt skärlängd, kantgeometri och ren stålövergång | Inkompatibilitet med omkretssvets och fältfogbeläggning |
| slutgiltigt släpp | Visuell inspektion, mätning av beläggningstjocklek, upptäckt av diskontinuiteter (semesterprovning), märkning och stängning av reparationer | Transport av icke-överensstämmande eller icke-spårbart belagt rör |
Produktionsregister bör koppla varje belagt rör till dess nakna rörnummer, beläggningsmaterialpartier, appliceringsdatum, processparametrar, inspektionsresultat och reparationsstatus. Upprepning av diskontinuiteter (semester), vidhäftningsfel eller tjockleksavvikelser inom samma produktionsperiod bör utlösa en översyn av beläggningslinjen snarare än att endast behandlas som isolerade reparationspunkter.
Inspektion och acceptans av 3LPP-beläggning
Inspektion av ett 3LPP-belagt rör bör bekräfta att det kvalificerade beläggningssystemet konsekvent har reproducerats i varje produktionssats. Granskningen inleds med stålytans renhet, kulblästringsprofil, löslig förorening och substrattemperatur, och fortsätter med FBE-härdning, limkontinuitet, PP-tjocklek, diskontinuitetsdetektering, avdragningsbeständighet, slag- och indragningsbeständighet, katodisk frisättning, cutbackgeometri och acceptans av reparationer. Testfrekvens, provtagningsposition och acceptansgränser måste följa den specificerade beläggningsklassen, godkända appliceringsförfarandet och projekt ITP, medan varje resultat förblir kopplat till rörnummer, beläggningsmaterialparti, tillverkningsdatum och reparationsprotokoll.
| inspektionselement | Vad bekräftar | Typiskt releaserekord |
|---|---|---|
| Ytförberedelse | Nakna rörtillstånd, renhet, sprängprofil, damm och löslig förorening uppfyller det godkända förfarandet. | Ytförberedelselogg |
| Ansökningsprocess | Rörledningstemperatur, materialappliceringssekvens och beläggningslinjeparametrar bibehålls inom det kvalificerade förfarandet. | Beläggningsproduktionsrekord |
| Beläggningsintegritet | Yttillstånd, beläggningstjocklek och detektering av diskontinuiteter bekräftar fullständig täckning. | Visuell, tjocklek och diskontinuitetsrapport |
| Efterlevnad | FBE-bindningen och vidhäftningen mellan epoxi-, lim- och PP-skikten förblir acceptabel. | Peeling testrapport |
| Prestandatester | Slag- och intryckningsmotståndet hos PP, tillsammans med katodisk frigöringsprestanda, uppfyller de specificerade kraven. | Mekanisk och laboratorietestrapport |
| Nedskärning, reparation och frigöring | Nedskärningsgeometri, reparerade ytor, slutmärkning och spårbarhet uppfyller kraven på utsläpp. | Slutlig inspektion och reparationsprotokoll |
Ladda ner: Tillverkning, inspektion och spårbarhetskontroll av 3LPP-belagda rör
Den slutliga releasen baseras på den angivna beläggningsklassen och den godkända ITP. Testresultaten, vittnesstatus, beläggningsparti, rörnummer och eventuella reparationsprotokoll måste vara fullständiga och konsekventa innan det belagda röret accepteras för transport.
3LPP belagt rör vs 3LPE belagt rör
3LPP- och 3LPE-systemen använder samma generella treskiktskoncept, men med olika termoplastiska ytterskikt. Urvalet bör baseras på driftstemperatur, lägsta installationstemperatur, mekanisk exponering, flexibilitet, kompatibilitet för fältbindningen och hela projektsystemet, och inte enbart på priset för beläggningen.
| Jämförelsepunkt | 3LPP belagt rör | 3LPE belagt rör |
|---|---|---|
| Primer | Fusion Bonded Epoxi (FBE) | Fusion Bonded Epoxi (FBE) |
| Lim | PP-kompatibelt sampolymerlim | PE-kompatibelt sampolymerlim |
| Yttre lager | Polypropen | Polyeten |
| Typiskt temperaturintervall publicerat av leverantörer | âˆ'20  grader till 110  grader | âˆ'40  grader till 85  grader |
| Service med högre temperatur | Vanligtvis valt där det kvalificerade PP-systemet klarar den erforderliga driftstemperaturen | Används vanligtvis för rörledningstjänster med måttlig temperatur |
| Låg temperaturhantering | Kräver bekräftelse på lägsta lagrings-, böjnings-, hanterings- och installationstemperaturer | Erbjuder i allmänhet ett bredare lågtemperaturhanteringsfönster |
| Yttre skals styvhet | Större styvhet | Större flexibilitet |
| Fördjupning och nötning | Starkt motstånd under krävande mekanisk exponering | Bra mekaniskt skydd med större flexibilitet |
| Flexion i fält | Minsta böjtemperatur och böjradie kräver projektspecifik bekräftelse | Ofta lättare att tillgodose när flexibilitet är det avgörande kravet |
| Hårddisk och stenfyllning | Lämplig där nötnings- och spårhållfasthet är kvalificerad för installationsmetoden | Lämplig där det valda PE-systemet och eventuella ytterligare mekaniska skydd är kvalificerade |
| Field Junction-kompatibilitet | Kräver PP-kompatibelt fältbindningssystem | Kräver PE-kompatibelt fältbindningssystem |
| Urvalsgrund | Högre driftstemperatur, större styvhet och krävande mekanisk exponering | Lägre installationstemperatur, större flexibilitet och projektbesparingar |
Ladda ner: 3LPP vs 3LPE Coated Pipe: Fältfogsval och kompatibilitetsguide
Valet av beläggning bör baseras på hela termo- och installationshöljet. 3LPP-systemet är ofta att föredra där högre driftstemperatur, motstånd mot intryck och kraftig mekanisk exponering styr konstruktionen, medan 3LPE ofta är bättre lämpad för projekt som kräver större flexibilitet och lägre temperaturhantering. Det slutliga systemet måste också fortsätta att stödja fältböjning, HDD-läggning, katodiskt skydd, fältbindningsbeläggning och det specificerade installationsförfarandet.
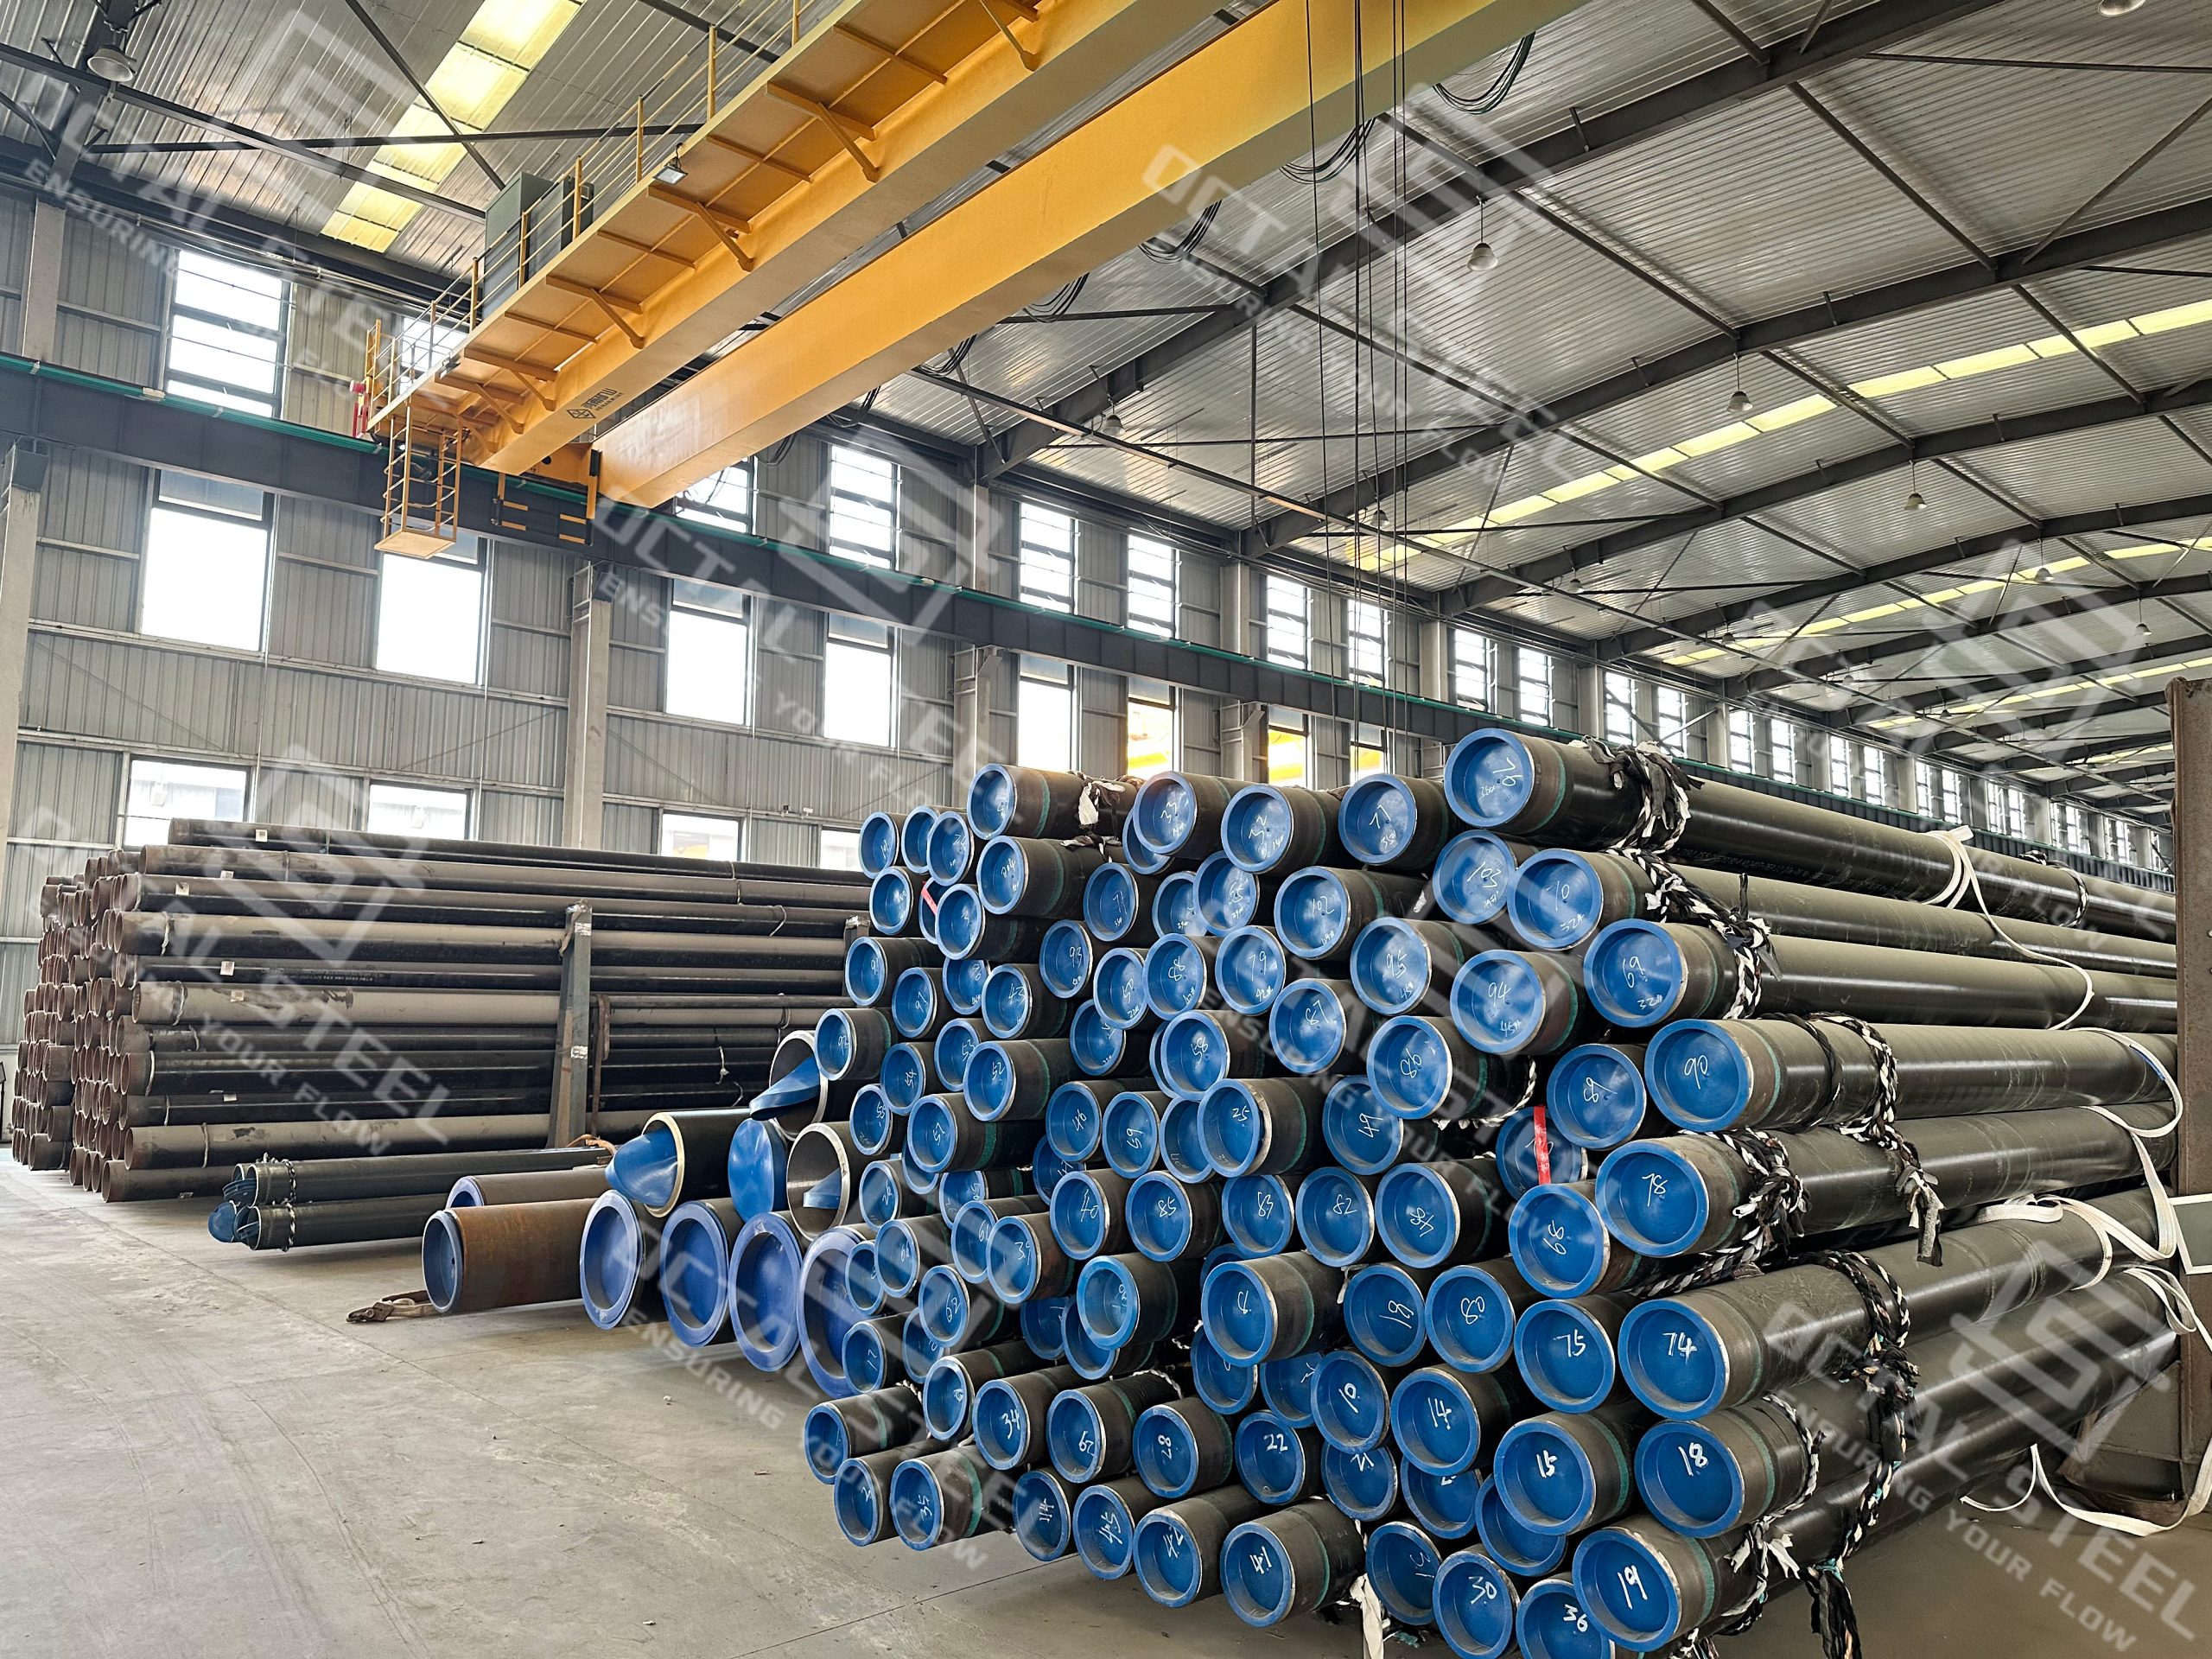
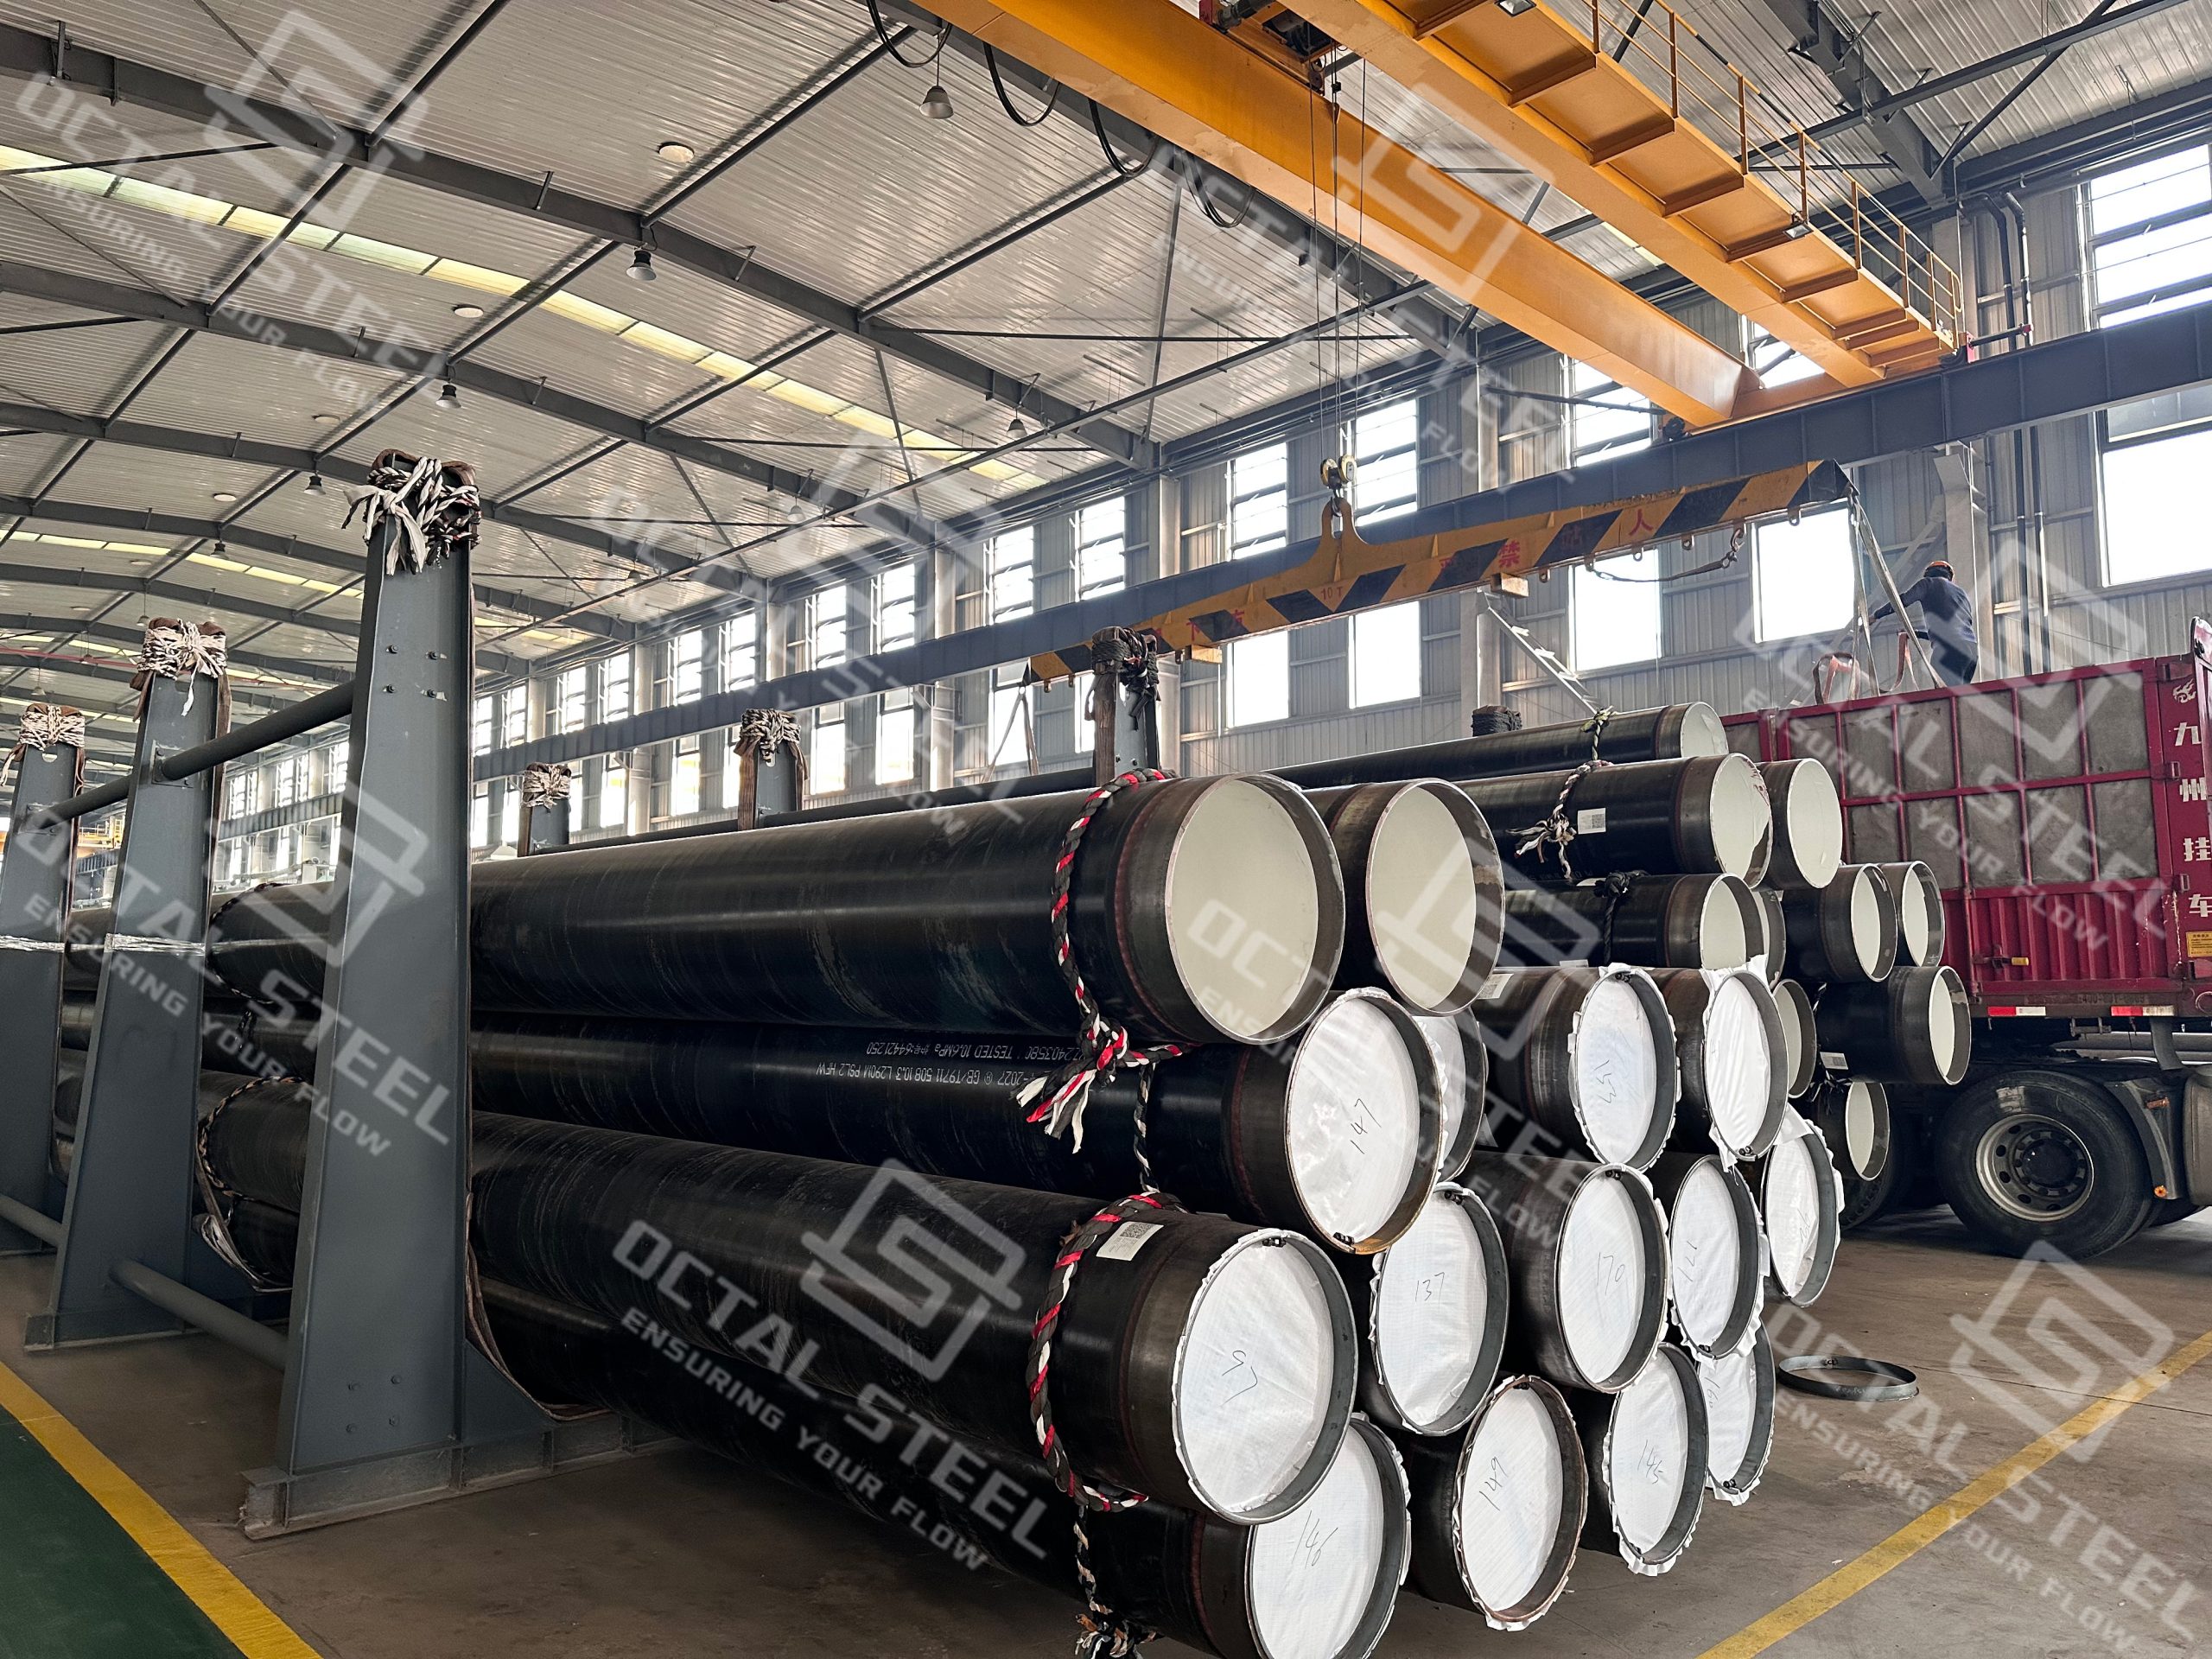
Där 3LPP-belagt stålrör används
3LPP-belagt stålrör väljs där förhöjd driftstemperatur och skador under installationen är mer kritiska än lågtemperaturflexibilitet.
- Begravda hetoljerörledningar: Används där den kvalificerade driftstemperaturen överstiger det godkända området för det föreslagna 3LPE-systemet. PP-föreningen, prestanda för katodavskiljning och fältövergångsbeläggning måste klassas för samma temperatur.
- HDD väg- och flodkorsningar: under läggningen utsätts beläggningen för kontinuerlig friktion från marken, kontakt med rullar och lokaliserade spår. Beläggningens tjocklek, nötningsbeständigheten, svetsfogens profil och detektering av diskontinuiteter efter läggning kräver specifik kontroll.
- Berggravssektioner: Ytterskikt av polypropen ger ytterligare slag- och intryckningsmotstånd under sänkning och återfyllning. Ändå krävs dämpning och fyllnadsgradering för att undvika koncentrerad skada på beläggningen.
- Subsea Flowlines och Export Pipelines: 3LPP-systemet kan kombineras med anodberedning, fältfogbeläggning och betongviktsbeläggning. Nedskärningsmått och beläggningsövergångar måste samordnas före applicering.
- Rördragningar med upprepad hantering i gårdar och hamnar: Det styvare yttre PP-skiktet hjälper till att skydda FBE-korrosionsbarriären under lyft, stapling, rörelse på rullar och sjötransport, förutsatt att godkända stöd- och lyftprocedurer följs.
Det slutliga valet bör bekräfta den fullständiga termiska cykeln, installationsmetoden, katodskyddsbasen, fältbindningssystem och mekanisk exponering, snarare än att förlita sig enbart på beläggningens beteckning.
Fältlimning, skärning och beläggningsreparation
Den fabriksapplicerade 3LPP-beläggningen avslutas före rörfasningen för att ge åtkomst för omkretssvets, svetsinspektion och fältfogbeläggning. Nedskärningslängden, PP-kantprofilen, blankt ståls bredd och skiktavslutningen måste motsvara det godkända svetsförfarandet och fältfogsappliceringsmetoden. Den färdiga fältfogen måste bibehålla vidhäftning, sömlös kontinuitet, kompatibilitet med katodiskt skydd och mekanisk prestanda under hela övergången mellan fabriksbeläggningen och omkretssvetszonen.
Skador på fabriksbeläggning ska klassificeras efter plats, djup och påverkad yta innan reparation. Den godkända reparationsproceduren måste definiera ytförberedelse, reparationsmaterial, appliceringstemperatur, överlappning, inspektion och omprovning för diskontinuitetsdetektering. Skador som överstiger tillåtna reparationsgränser kräver borttagning och återapplicering av den påverkade beläggningssträckan.
Märkning, dokumentation och spårbarhet av 3LPP-rör
Eftersom 3LPP-applikationen täcker utsidan av röret, måste den ursprungliga röridentifieringen överföras och verifieras innan den slutliga frigöringen. Spårbarheten måste upprätthållas på den individuella rörnivån, eller på den godkända identifierbara partinivån, vilket kopplar den ursprungliga rörjournalen till beläggningspartiet, produktionspartiet, inspektionsstatus, reparationshistorik och slutmärkning.
| Rekordgrupp | Huvudsakliga dokument och register | Tekniskt syfte |
|---|---|---|
| Basrörsloggar | MTC, rörnummer, hällnummer, mått och mottagningsbesiktning | Bekräftar stålrörets identitet och acceptansstatus före beläggning. |
| Beläggningsmaterial och procedurer | FBE, lim och PP-certifikat; beläggningskvalifikationer; och godkänt ansökningsförfarande | Verifierar att det godkända materialsystemet och beläggningsvägen användes. |
| Produktionsrekord | Ytberedningsresultat, materialpartinummer, rörtemperatur och beläggningslinjeparametrar | Länkar varje belagt rör till faktiska applikationsförhållanden. |
| Inspektions- och provningsprotokoll | Resultat för tjocklek, diskontinuitetsdetektering, avdragningsmotstånd, slag, fördjupning och katodisk lösgöring | Bekräftar beläggningskontinuitet, vidhäftning, mekanisk beständighet och korrosionskontrollprestanda. |
| Nedskärningsrekord och reparationer | Nedskärningsmått, defektens plats, reparationsmetod och omtestresultat | Verifierar kompatibilitet med fältbindning och stängning av beläggningsdefekter. |
| Slutliga releaserekord | Visuell inspektion, rörmärkning, fotografier, packlista och leveransklarering | Ansluter det frigjorda belagda röret till den fysiska lasten och slutdokumenten. |
Slutlig frigivning måste hållas inne tills den belagda rörmärkningen, inspektionsstatus, stängning av reparationer och förpackning stämmer överens med godkända uppgifter. För buntade försändelser måste buntidentifikationen behålla samma länk, så att det levererade röret kan stämmas av med MTC för dess basrör och dess beläggningshistorik utan separat manuell rekonstruktion.
Varför välja GNEE för 3LPP-belagda rör
Som tillverkare och leverantör av 3LPP-belagda stålrör samordnar GNEE basröret, beläggningsmaterial, appliceringsförfarande, inspektion och slutlig dokumentation under en enda godkänd projektomfattning.
Integrerad rör- och beläggningskontroll
Grundrörets kvalitet, dimensioner, yttillstånd, beläggningsklass, total tjocklek och nedskärning ses över gemensamt innan beläggningstillverkning.
Projektspecifik 3LPP-konfiguration
Beläggningssystemet är skräddarsytt för driftstemperatur, installationsmetod, fältfogbeläggning, katodiskt skydd och eventuella betong- eller isoleringsviktsbeläggningsgränssnitt.
Spårbar inspektion och utsläpp
Ytförberedelse, appliceringstemperatur, beläggningstjocklek, diskontinuitetsdetektering, vidhäftning, reparationsstatus och slutmärkning förblir kopplade till rörnummer och beläggningsparti.
Leverans klar för export
Rörmärkning, ändskydd, packlistor, inspektionsprotokoll och fraktbilder är förberedda för att hålla den fysiska belastningen i överensstämmelse med den godkända tekniska filen.
Gratis offert
Vanliga frågor
1. Vad bestämmer den erforderliga tjockleken på 3LPP-beläggning?
Den erforderliga tjockleken definieras av tillämplig beläggningsstandard, beläggningsklass, rördimensioner, driftstemperatur, installationsmetod och förväntad mekanisk exponering. Hårddiskutläggning, stenfyllning, marin hantering och gränssnitt med betongviktskydd kan kräva annat skydd än en konventionell nedgrävd rörledning. Därför bör tjockleken bekräftas på det godkända beläggningsdatabladet och inte väljas enbart från rörets OD.
2. När ska 3LPP väljas istället för 3LPE?
3LPP-systemet väljs i allmänhet där högre driftstemperatur, yttre styvhet, motstånd mot intryck eller kraftig nötning styr beläggningsdesignen. 3LPE erbjuder vanligtvis större flexibilitet och ett bredare fönster för hantering av låga temperaturer. Det slutliga valet bör också beakta fältböjning, lagringstemperatur, HDD-routing, katodiskt skydd och fältbindningskompatibilitet.
3. Vilka inspektioner krävs innan ett 3LPP-belagt rör släpps?
Frisättning kräver vanligtvis verifiering av ytförberedelse, registrering av appliceringstemperatur, beläggningstjocklek, visuell undersökning, detektering av diskontinuiteter, avdragningsmotstånd, mekanisk prestandatestning, katodiska frisättningsresultat, nedskärningsinspektion och stängning av alla beläggningsreparationer. Den exakta testfrekvensen och acceptansgränserna måste följa den specificerade beläggningsklassen, godkänd procedur och projekt ITP.
4. Vad behöver bekräftas för 3LPP fältfogbeläggning?
Fältbindningssystemet måste överensstämma med fabrikens 3LPP i driftstemperatur, ytförberedelse, förvärmningshastighet, vidhäftning till rent stål, bindning till PP-överlappning, katodskyddsprestanda och mekanisk styrka. Nedskärningslängden och geometrin på PP-kanten måste också matcha svets- och appliceringsmetoden för fältfogen, eftersom varje omkretssvets stör fabriksbeläggningssystemet.

Populära Taggar: specifikationer och utbud av 3lpp belagda rör, leverantör, skräddarsydd, grossist, billig, rabatt, prislista, lågt pris, i lager, gratis prov



